 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

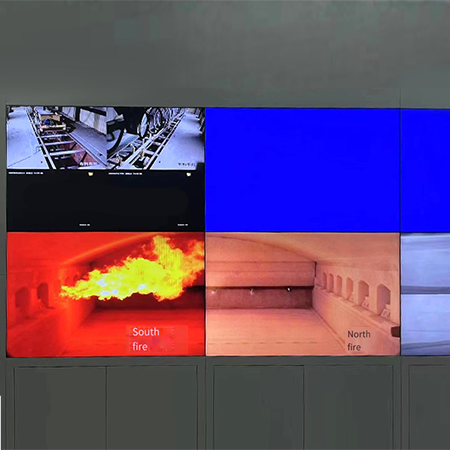
تمثل جدولة دفعات الأفران الذكية نهجاً ثورياً في إنتاج الزجاج، حيث تحدد تجهيز الزجاج وفك التجهيز يُحدِّدُ بشكلٍ مباشرٍ كفاءة التبريد النهائي وجودة المنتج النهائي. ويتعرَّض مصنِّعو الزجاج الحديثون لضغوط متزايدةٍ لتقليل أوقات الدورة مع الحفاظ على معايير الجودة الصارمة، والحلُّ يكمن في أتمتة التسلسل الحرج لعمليات التحميل والمعالجة والتفريغ داخل بيئات الأفران. ويؤدي دمج نظام فعّال لمعالجة دفعات الزجاج إلى القضاء على الاختناقات اليدوية، وتقليل الصدمة الحرارية أثناء عمليات الانتقال، وضمان تدفقٍ ثابتٍ للمواد يحسِّن استهلاك الطاقة عبر خط الإنتاج بأكمله.
يؤدي اندماج أتمتة مصانع خلط الزجاج مع الذكاء التخطيطي الفوري إلى إنشاء ميزة تنافسية تتجاوز مجرد القدرة الإنتاجية الأولية. وباستخدام نظام آلي لخلط الزجاج المتكامل مع أنظمة تحكم الأفران، يمكن للمصانع مزامنة وصول الدفعات مع دورات تبريد الأفران، مما يلغي وقت التوقف غير الضروري ويمنع التدهور الحراري. ويحوّل هذا النهج المزامن لتشغيل مصانع خلط الزجاج عملية التخطيط من مهمة ردّية إلى تخصص تنبؤي يتنبأ في الوقت نفسه بسعة حمل الفرن واستعداد المواد والمتطلبات الحرارية اللاحقة.
التحدي الأساسي: مزامنة تدفق الدفعات مع دورات الفرن
فهم القيود الحرارية واستعداد المواد
تَعمَل أفران الزجاج ضمن نوافذ حرارية ضيقة جدًّا، حيث يُحدِّد التوقيت كلاً من الجودة والكفاءة. وعند دخول المواد الأولية إلى الفرن في فترات غير صحيحة، يتعرَّض النظام لصدمة حرارية وتقلُّبات في درجة الحرارة وتجانس غير متساوٍ للزجاج، ما يؤدي تدريجيًّا إلى عيوب في عملية التبريد المُجدَّد. ويجب أن يأخذ نظام تحضير خليط الزجاج الحديث بعين الاعتبار زمن بقاء المادة داخل الفرن، والتغيرات في تركيب المواد، واللحظة الدقيقة التي يصل فيها الزجاج المُجهَّز إلى اللزوجة المثلى لعملية التبريد المُجدَّد. وتُغلق الجدولة الذكية هذه الفجوة عبر الرصد المستمر لملف درجات حرارة الفرن، والتنبؤ بالوقت الذي تصل فيه كل دفعة إلى درجة الحرارة المثلى للاستخلاص، وترتيب المواد الداخلة وفقًا لذلك.
تخفيض العمالة وتحقيق الاتساق
يؤدي التعامل اليدوي مع دفعات الزجاج إلى تباين بشري يُضعف حتى أكثر أنظمة الأفران تطورًا. ويقوم المشغلون باتخاذ قرارات زمنية استنادًا إلى مؤشرات بصرية بدلًا من بيانات حرارية دقيقة، ما يؤدي إلى فترات غير متسقة بين الدفعات وتباين في الجودة. ويلغي نظام التجميع الآلي للزجاج هذا التباين عبر فرض منطق جدولة محدَّد يُطبَّق بشكل متطابق في كل وردية، وفي كل يوم، وفي كل فصل. والنتيجة ليست وفورات في العمالة فحسب، بل اتساق هيكلي يقلل من نسب الهدر، ودورات إعادة المعالجة، ووقت التوقف الناتج عن مشكلات الجودة الذي كان سيُضعف الربحية.
هندسة الجدولة الذكية وتكامل سير العمل
دمج البيانات الفورية والمنطق التنبؤي
يعتمد جدولة مصنع خلط الزجاج الأمثل على الاندماج المستمر لعدة تيارات بيانات: قراءات أجهزة استشعار درجة حرارة الأفران، وملفات تركيب المواد المُخلَّطة، وحالة طابور التبريد في المرحلة اللاحقة، وتوافر نظام التبريد. وتستوعب أنظمة الجدولة الذكية هذه البيانات في الوقت الفعلي، وتطبِّق خوارزميات تنبؤية تتوقَّع اللحظة التي سيصل فيها كل خليط إلى الظروف المستهدفة، ثم تُولِّد توصيات جدولة دقيقة تحقِّق أقصى استفادة ممكنة من سعة الفرن. أما نظام خلط الزجاج الذي يعمل دون هذه القدرة التنبؤية فيصبح تفاعليًّا بدلًا من أن يكون استباقيًّا، أي يردُّ على التغيُّرات في حالة الفرن بعد وقوعها بدلًا من تنسيق تلك التغيُّرات مسبقًا. ويتجسَّد الفرق بين الجدولة التفاعلية والجدولة التنبؤية مباشرةً في انخفاض اضطرابات الحرارة، وتشديد ضوابط الجودة، وانخفاض استهلاك الطاقة لكل وحدة منتجة بشكلٍ قابل للقياس.
نقاط التكامل عبر سلسلة الإنتاج
يتطلب تحضير دفعات الزجاج تلقائيًّا وبكفاءة دمجًا سلسًا عند عدة نقاط: ترتيب المواد الأولية، وتحميل الدفعات في الفرن، والمراحل الوسيطة للتنعيم، وتوقيت الاستخراج، وتسليم المنتج إلى أنظمة التصلب. ويمثِّل كل نقطة انتقالية قرار جدولةٍ لا بد أن يأخذ في الاعتبار حالة المخازن المؤقتة السابقة، وحمولة الفرن الحالية، والقيود المفروضة على السعة التصنيعية اللاحقة. وعندما تعمل هذه النقاط بشكل منفصل، تتكون الاختناقات عند أضعف حلقةٍ في السلسلة، ما يُبطئ الإنتاج الكلي للخط. أما نظام معالجة دفعات الزجاج الموحَّد الذي ينسق العمل عبر جميع هذه النقاط، فيلغي القيود المعزولة، ويوزِّع عبء المعالجة بشكل أكثر توازنًا، ويجعل الخط بأكمله قادرًا على التشغيل بقرب أكبر من سعته القصوى النظرية. وهذا التنسيق ليس أمرًا اختياريًّا؛ بل هو الأساس الذي يميِّز المرافق عالية الأداء عن تلك التي تعاني باستمرار من خسائر كبرى في الكفاءة.
ضمان الجودة من خلال التحكم المحدَّد في الدفعات
اتساق الملف الحراري ومنع العيوب
تعتمد جودة الزجاج في النهاية على التاريخ الحراري الذي يمر به كل دفعة داخل الفرن. وعندما تتفاوت أوقات وصول الدفعات، تصبح ملفات درجة حرارة الفرن غير منتظمة، ويصبح التكييف غير متجانس، وتبتعد لزوجة المادة عند الاستخراج عن المواصفات المحددة. ويضمن الجدولة الذكية للدفعات في الفرن أن تتبع كل دفعة منحنيات حرارية متطابقة تقريبًا، وأن تحصل على زمن تكييف متسق، وأن تصل إلى مرحلة الاستخراج في حالة حرارية مطابقة تمامًا. وهذه المعالجة الحرارية القابلة للتنبؤ تقلل مباشرةً من العيوب الشائعة في عملية التبريد المُجهَّز مثل تباين ضغط السطح، وعدم انتظام توزيع الإجهاد الشدّي، وتغير مقاومة الحواف. وبذلك، يحوِّل نظام دفعات الزجاج الذي يحافظ على اتساق حراري دقيق الجودة من نتيجة احتمالية إلى ضمان هندسي، ما يمكّن من تطبيق مواصفات أكثر دقة وتحقيق معدلات قبول أعلى من العملاء.
تتبع تركيب المادة والجدولة التكيفية
تتعقّب أنظمة مصانع دفعات الزجاج المتقدمة ليس فقط وصول الدفعة، بل أيضًا التركيب المادي المحدَّد لكل دفعة، مع أخذ التقلبات الموسمية في خصائص المواد الأولية وتغيُّرات إعادة الصياغة في الاعتبار. ويكيِّف الجدولة المستندة إلى التركيب معايير الفرن وأوقات التواجد لتعويض التباين المادي الذي قد يؤدي غير ذلك إلى انحراف في الجودة. ويصبح نظام دفعات الزجاج الآلي المقترن بتتبع التركيب ذاتي التصحيح؛ إذ يتعلَّم من كل دورة إنتاج ويطوِّر قرارات الجدولة المستقبلية استنادًا إلى بيانات النتائج الفعلية. وهذه الآلية التغذوية العكسية مستحيلة في العمليات اليدوية البحتة، ما يجعل الجدولة الذكية للدفعات محرك تحسين جودةٍ مستمرٍ بدلًا من كونها مجموعة ثابتة من القواعد.
الاقتصاد التشغيلي وتحسين استهلاك الطاقة
تخفيض استهلاك الطاقة عبر الإدارة الحرارية المُثلى
يُعَدُّ التسخين بالفرن أحد أكبر تكاليف الطاقة في إنتاج الزجاج. ويجعل جدولة الدفعات بشكل غير منتظم أفران التصنيع تخضع لأنماط تذبذب حراري، حيث تصبح دورات الموقد غير منتظمة، ويُحتفظ بهوامش حرارية غير ضرورية لاستيعاب وصول الدفعات بشكل غير متوقع. أما نظام تحضير خليط الزجاج الذي يُورِّد المواد بفترات متزامنة بدقة، فيمكِّن مشغِّلي الأفران من الحفاظ على نطاقات حرارية أضيق، وتقليل الطلب الأقصى على التسخين، وتشغيل المواقد بكفاءة أعلى. وغالبًا ما تفوق وفورات الطاقة التراكمية الناتجة عن الإدارة الحرارية المُحسَّنة تكلفة رأس المال الخاصة بنظام الجدولة خلال عامين إلى ثلاثة أعوام من التشغيل، ما يوفِّر مبرِّرًا اقتصاديًّا مقنعًا بمعزلٍ عن اعتبارات الجودة.
تعظيم الإنتاجية واستخدام الأصول
كل ساعة يعمل فيها الفرن دون طاقته القصوى تمثّل عائدات مفقودة واستخداماً غير كافٍ لرأس المال. ويُزيل الجدولة الذكية للدُفعات عدم اليقين الزمني الذي يُسبّب فترات توقف اصطناعية، ما يسمح برفع معدل استخدام الفرن من المعدل المعتاد البالغ ٧٠–٧٥٪ إلى نطاق ثابت يتراوح بين ٨٥–٩٠٪ دون الحاجة إلى زيادة سعة الفرن. ويمكن لنظام معالجة دفعات الزجاج الذي يحقّق تحسّناً في الاستخدام حتى بنسبة ١٠٪ أن يولّد إنتاجاً سنوياً إضافياً يعادل تكلفة النظام نفسه. ويتضاعف هذا المكسب في الإنتاج على مدى عمر المنشأة، ما يجعل تحسين دفعات الفرن من أكثر الاستثمارات عائداً بالنسبة لمصنّعي الزجاج الذين يسعون إلى توسيع الطاقة الإنتاجية دون توسيع رأسمالي كبير.
الأسئلة الشائعة
كيف يقلّل التجميع الآلي لدفعات الزجاج من العيوب الإنتاجية مقارنةً بالتخطيط اليدوي؟
يُلغي نظام خلط الزجاج الآلي التباين البشري في التوقيت الذي يؤدي إلى عدم انتظام التكييف الحراري، وانحراف لزوجة المادة عند الاستخراج، وتوزيع غير متساوٍ لإجهادات التصلب. وبفرض فترات خلط محددة بدقة ومزامنة تدفق المادة مع الدورات الحرارية للأفران، يضمن نظام خلط الزجاج الذكي أن تتلقى كل دفعة نفس مدة التكييف وأن تصل إلى مرحلة الاستخراج بنفس الحالة الحرارية، مما يقلل مباشرةً من تباين ضغط السطح، وعدم انتظام مقاومة الحواف، وغيرها من العيوب المرتبطة بالحرارة التي تنشأ عن عدم انتظام الجدول الزمني.
ما التحديات المتعلقة بالتكامل التي تظهر عند تركيب نظام لمعالجة دفعات الزجاج في المنشآت القائمة؟
تعتمد درجة تعقيد التكامل على تصميم الفرن، وعلى بنية نظام التحكم الحالي، وعلى تكوين معدات مناولة المواد. وتتطلب أنظمة مصانع خلط الزجاج الحديثة اتصالاً فورياً بالبيانات مع مستشعرات الفرن، ومع مستشعرات تتبع الخلطات، ومع المعدات اللاحقة مثل معدات التبريد المُنظَّم. أما المنشآت القديمة فقد تحتاج إلى تركيب مستشعرات إضافية وتعديلات في برمجة وحدات التحكم المنطقية القابلة للبرمجة (PLC) لتحقيق التكامل الكامل. ومع ذلك، صُمِّمت أنظمة خلط الزجاج الوحدوية لتُنفَّذ على مراحل، ما يسمح للمنشآت بأن تبدأ بالتحكم الأساسي في تسلسل الخلطات، ثم تضيف تدريجياً وحدات الجدولة التنبؤية، وتتبع التركيب الكيميائي، والتحسين المتقدم كلما زادت درجة الاطمئنان إلى النظام.
ما التحسينات الملموسة في الأداء التي يمكن أن تتوقعها المنشأة من جدولة خلطات الفرن الذكية؟
عادةً ما تلاحظ المنشآت زيادات في الإنتاجية تتراوح بين ٨٪ و١٥٪، وانخفاضاً في معدلات الهدر الناتج عن العيوب الحرارية بنسبة تتراوح بين ١٠٪ و٢٠٪، وانخفاضاً في استهلاك الطاقة بنسبة تتراوح بين ٥٪ و١٠٪، وانخفاضاً في تكاليف العمالة بنسبة تتراوح بين ١٥٪ و٢٥٪ عند الانتقال من أنظمة التجميع والتفكيك اليدوية إلى أنظمة التجميع والتفكيك الذكية للزجاج. وغالباً ما تفوق تحسينات اتساق الجودة الفوائد الاقتصادية في الأسواق التي تفرض مواصفات أكثر صرامة وتُقدَّم فيها أسعار مرتفعة نظير ذلك. أما المكاسب المحددة فهي تعتمد على الظروف الأولية للمنشأة؛ إذ تسجِّل المنشآت التي تطبِّق جداول زمنية يدوية دقيقة بالفعل مكاسب أصغر، بينما تحقِّق المنشآت التي تتبع ممارسات تاريخية غير منضبطة ومعدلات هدر مرتفعة تحسينات جذرية خلال ثلاثة إلى ستة أشهر من تركيب النظام.