 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

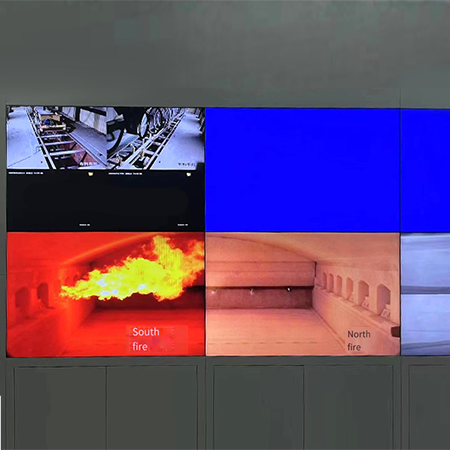
Интелигентното групово планиране на пещите представлява трансформиращ подход към производството на стъкло, при който точността стекло за партидиране направо определя ефективността на закаляването и крайното качество на продукта. Съвременните производители на стъкло са изправени пред нарастващо напрежение да намалят времето за цикъл, без да компрометират строгите стандарти за качество, а решението е в автоматизирането на критичната последователност от операции по натоварване, обработка и разтоварване в средата на пещите. Ефективната интеграция на системата за групово обработване на стъкло елиминира ръчните задръжки, намалява термичния шок по време на преходите и осигурява последователен материален поток, който оптимизира консумацията на енергия в цялата производствена линия.
Сливането на автоматизацията на стъкларската смесителна инсталация с интелигентно планиране в реално време създава конкурентно предимство, което надхвърля само суровата производителност. Чрез внедряване на автоматична система за приготвяне на стъклена смес, интегрирана с контрола на пещите, обектите могат да синхронизират пристигането на смесите с циклите на охлаждане на пещите, като по този начин елиминират ненужното просто стояне и предотвратяват термичната деградация. Този синхронизиран подход към операциите в стъкларската смесителна инсталация превръща планирането от реактивна задача в предиктивна дисциплина, която едновременно предвижда капацитета на пещта за товарене, готовността на материала и изискванията на последващата термообработка.
Основният проблем: синхронизиране на потока от смеси с пещовите цикли
Разбиране на термичните ограничения и готовността на материала
Стъкларските пещи работят в строго определени температурни диапазони, където времевите параметри определят както качеството, така и ефективността. Когато суровините постъпват в пещта в неподходящи интервали, системата изпитва топлинен шок, температурни колебания и нееднородно стъклообразуване, което води до дефекти при закаляването. Съвременната система за дозиране на суровини за стъкло трябва да взема предвид времето на престой в пещта, променливите в състава на материала и точния момент, в който обработеното стъкло достига оптимална вискозитет за закаляване. Интелигентното планиране затваря тази пропаст, като непрекъснато следи температурните профили на пещта, прогнозира кога всяка партида ще достигне оптималната температура за извличане и подготвя постъпващия материал съответно.
Намаляване на трудовите разходи и подобряване на последователността
Ръчното дозиране на стъкло внася човешка променливост, която подкопава дори най-съвършените контролни системи на пещите. Операторите вземат решения за моментите на дозиране въз основа на визуални сигнали, а не на точни термични данни, което води до непостоянни интервали между партидите и вариации в качеството. Автоматичната система за дозиране на стъкло елиминира тази променливост, като прилага детерминистична логика за планиране, която се повтаря идентично при всяка смяна, всеки ден и през всеки сезон. Резултатът не е просто спестяване на труд, а структурна последователност, която намалява процентите на бракувани изделия, циклите на поправки и простоите, свързани с качеството, които иначе биха намалили рентабилността.
Интелигентна архитектура за планиране и интеграция на работни процеси
Сливане на данни в реално време и предиктивна логика
Оптималното планиране на работата на завода за приготвяне на стъклена суровина зависи от непрекъснатото сливане на множество потоци данни: показания от датчиците за температурата в пещта, профили на състава на материала за всяка партида, статуса на опашката за закаляне в по-долния участък на производствения процес и наличността на системата за охлаждане. Интелигентните системи за планиране обработват тези данни в реално време, прилагат предиктивни алгоритми, които прогнозират кога всяка партида ще достигне целевите параметри, и генерират точни препоръки за планиране, които максимизират използването на пещта. Системата за приготвяне на стъклена суровина, която функционира без тази предиктивна способност, става реактивна вместо проактивна — реагира на промените в състоянието на пещта след тяхното настъпване, а не ги координира предварително. Разликата между реактивното и предиктивното планиране се отразява директно в по-малко топлинни смущения, по-строг контрол на качеството и измеримо по-ниско енергийно потребление за единица произведена продукция.
Точки за интеграция по цялата производствена последователност
Ефективното автоматично дозиране на стъкло изисква безпроблемна интеграция в множество точки: подготвяне на суровините, зареждане на сместа в пещта, междинни фази на кондициониране, момент на извличане и предаване на закаляващите системи. Всяка точка на преход представлява решение за планиране, което трябва да отчита състоянието на буферните зони по-горе по веригата, текущата натовареност на пещта и ограниченията в капацитета по-долу по веригата. Когато тези точки на интеграция функционират независимо една от друга, възникват задръжки в най-слабото звено, което намалява общата производителност на линията. Единна система за обработка на стъклени смеси, която координира всички тези точки, елиминира изолираните ограничения, разпределя по-равномерно товара при обработката и позволява на цялата линия да работи по-близо до теоретичния максимален капацитет. Тази координация не е по избор; тя е основата, която отличава високопроизводителните обекти от онези, които постоянно страдат от загуби в ефективност.
Гарантиране на качеството чрез детерминистично управление на сместа
Съгласуваност на термичния профил и предотвратяване на дефекти
Качеството на стъклото в крайна сметка зависи от термичната история, която всяка партида изживява в пещта. Когато времето на пристигане на партидите варира, температурните профили в пещта стават нерегулярни, термичното подготвяне става нееднородно, а вискозитетът при извличането се отклонява от спецификацията. Интелигентното графициране на партидите в пещта осигурява, че всяка партида следва почти идентични термични криви, получава еднакво време за термично подготвяне и достига точката на извличане в точно определено термично състояние. Това детерминистично термично обработване директно намалява често срещани дефекти при закаляване, като например вариации в повърхностното компресионно напрежение, несъответствия в разпределението на опънното напрежение и променлива якост по ръбовете. Системата за групиране на стъклени партиди, която поддържа строга термична съгласуваност, трансформира качеството от вероятностен резултат в инженерно гарантирано качество, което позволява по-строги спецификации и по-високи нива на приемане от страна на клиентите.
Проследяване на състава на материала и адаптивно графициране
Напредналите системи за производство на стъклена шихта проследяват не само пристигането на всяка шихта, но и специфичния състав на материала в нея, като вземат предвид сезонните вариации в свойствата на суровините и промените в рецептурата. Планирането, основано на състава, адаптира параметрите на пещта и времето на престой, за да компенсира вариациите в материала, които иначе биха довели до отклонения в качеството. Автоматичната система за приготвяне на стъклена шихта, комбинирана с проследяване на състава, става самокоригираща се; тя учи от всеки производствен цикъл и подобрява бъдещите решения за планиране въз основа на реалните резултати. Този механизъм на обратна връзка е невъзможен при изцяло ръчни операции, поради което интелигентното планиране на шихтите представлява двигател за непрекъснато подобряване на качеството, а не статичен набор от правила.
Операционна икономика и оптимизация на енергийното потребление
Намаляване на енергийното потребление чрез оптимизирано термично управление
Отоплението с пещи представлява една от най-големите разходни статии за енергия при производството на стъкло. Нерегулярното графициране на замесите принуждава пещите да извършват термични осцилации, при които циклите на горелките стават непредсказуеми, а за компенсиране на непредвидените пристигания на замеси се поддържат излишни термични резерви. От друга страна, система за дозиране на стъкло, която доставя материала в точно синхронизирани интервали, позволява на операторите на пещите да поддържат по-тесни температурни диапазони, да намалят пиковата топлинна мощност и да използват горелките по-ефективно. Натрупаната икономия на енергия от оптимизираното термично управление често надвишава капитала за закупуване на системата за графициране в рамките на две до три години след началото на експлоатацията, което създава убедително икономическо обоснование, независимо от съображенията за качество.
Максимизиране на производителността и използването на активите
Всяка часова работа на пещта под нейната капацитетна мощност означава загуба на приходи и недостатъчно използван капитал. Интелигентното групиране на партиди премахва времевите несигурности, които създават изкуствени периоди на бездействие, позволявайки степента на използване на пещта да се повиши от типичните 70–75% до постоянни 85–90%, без нужда от допълнителна пещна мощност. Система за обработка на стъклени партиди, която постига дори 10% подобрение в използването, може да генерира допълнителен годишен обем продукция, еквивалентен на стойността на самата система. Този прираст на производителността се натрупва през целия жизнен цикъл на обекта, превръщайки оптимизирането на партидите за пещта в едно от инвестициите с най-висок възвръщаемост за стъкларските производители, които търсят разширение на мощностите си без значителни капитали инвестиции.
ЧЗВ
Как автоматичното дозиране на стъкло намалява производствените дефекти в сравнение с ръчното планиране?
Автоматичното дозиране на стъкло елиминира човешката променливост във времето, която води до непоследователно термично кондициониране, дрейф на вискозитета при извличане и неравномерно разпределение на напрежението при закаляване. Чрез налагане на детерминистични интервали за дозиране и синхронизиране на потока от материали с термичните цикли на пещта интелигентната система за дозиране на стъкло гарантира, че всяка партида получава еднакво време за кондициониране и достига точката на извличане в едно и също термично състояние, което директно намалява вариацията в повърхностното компресионно напрежение, нееднаквостта в якостта по ръбовете и други дефекти, зависими от температурата, които възникват поради нередовности в графика.
Какви предизвикателства за интеграция възникват при внедряването на система за обработка на стъклени партиди в съществуващи обекти?
Сложността на интеграцията зависи от конструкцията на пещта, архитектурата на текущата система за управление и конфигурацията на оборудването за обработка на материали. Съвременните системи за производство на стъклена суровина изискват връзка с реално време към сензорите на пещта, сензорите за проследяване на замеса и оборудването за закаляне в по-нататъшната производствена верига. За старите обекти може да се наложи монтиране на допълнителни сензори и промени в програмирането на ПЛК, за да се постигне пълна интеграция. Всъщност модулните системи за стъклена суровина са проектирани за поетапно внедряване, което позволява на обектите да започнат с основен контрол на последователността на замеса и постепенно да добавят функции за предиктивно планиране, проследяване на състава и напреднали оптимизационни модули, докато расте увереността в работата с тази система.
Какви измерими подобрения в ефективността трябва да очаква един обект от интелигентното планиране на замесите в пещта?
Обикновено се наблюдават увеличения на производителността с 8–15 %, намаляване на отпадъците поради термични дефекти с 10–20 %, намаляване на енергийното потребление с 5–10 % и намаляване на разходите за труд с 15–25 % при преход от ръчни към интелигентни системи за дозиране и разтоварване на стъкло. Подобренията в качествената последователност често надвишават икономическите ползи на пазарите, където по-строгите спецификации изискват по-високи цени. Конкретните резултати зависят от първоначалното състояние на съответната инсталация: обектите с вече строги ръчни графици постигат по-малки подобрения, докато тези с нестроги исторически практики и високи нива на отпадъци преживяват трансформационни подобрения в рамките на три до шест месеца след внедряване на системата.
Съдържание
- Основният проблем: синхронизиране на потока от смеси с пещовите цикли
- Интелигентна архитектура за планиране и интеграция на работни процеси
- Гарантиране на качеството чрез детерминистично управление на сместа
- Операционна икономика и оптимизация на енергийното потребление
-
ЧЗВ
- Как автоматичното дозиране на стъкло намалява производствените дефекти в сравнение с ръчното планиране?
- Какви предизвикателства за интеграция възникват при внедряването на система за обработка на стъклени партиди в съществуващи обекти?
- Какви измерими подобрения в ефективността трябва да очаква един обект от интелигентното планиране на замесите в пещта?