 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Inteligentní plánování dávek v pecích představuje transformační přístup k výrobě skla, kde přesnost sklářské šarže šarže přímo určuje účinnost kalení a konečnou kvalitu výrobku. Výrobci skla čelí stále vyššímu tlaku snižovat dobu cyklu, aniž by kompromitovali přísné standardy kvality; řešením je automatizace klíčové posloupnosti operací – naskladnění, zpracování a vykládky – v prostředí pecí. Účinná integrace systému pro zpracování dávek skla odstraňuje ruční úzká hrdla, snižuje tepelný šok během přechodů a zajišťuje konzistentní tok materiálu, který optimalizuje spotřebu energie po celé výrobní lince.
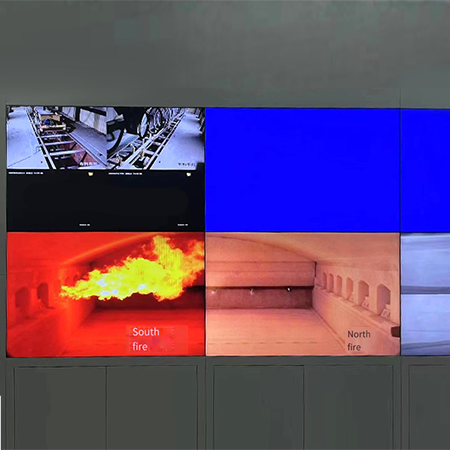
Sloučení automatizace továrny na dávkování skla s inteligencí reálného časového plánování vytváří konkurenční výhodu, která sahá dál než pouhý hrubý výkon. Nasazením automatického systému dávkování skla integrovaného s řízením tavící peci mohou provozy synchronizovat příchod dávek se chladicími cykly pece, čímž eliminují zbytečnou prostojovou dobu a zabrání tepelné degradaci. Tento synchronizovaný přístup k provozu továrny na dávkování skla přeměňuje plánování z reaktivní úlohy na prediktivní disciplínu, která současně předvídat kapacitu zátěže pece, připravenost materiálu a požadavky následného zušlechťování.
Základní výzva: synchronizace toku dávek s cykly pece
Porozumění tepelným omezením a připravenosti materiálu
Skleněné peci pracují v přísně definovaných teplotních rozmezích, kde časování rozhoduje jak o kvalitě, tak o účinnosti. Pokud suroviny vstupují do pece v nesprávných intervalech, dochází k tepelnému šoku, kolísání teploty a nerovnoměrnému zpracování skla, což se projevuje vadami při zušlechťování. Moderní systém dávkování skla musí brát v úvahu dobu pobytu v peci, proměnné složení materiálu a přesný okamžik, kdy zpracované sklo dosáhne optimální viskozity pro zušlechťování. Inteligentní plánování tuto mezeru napravuje neustálým sledováním teplotních profilů v peci, předpovídáním času, kdy každá dávka dosáhne optimální teploty pro vytažení, a odpovídajícím časováním příjmu nového materiálu.
Snížení pracovní síly a zlepšení konzistence
Ruční dávkování skla zavádí lidskou proměnnost, která narušuje i nejsofistikovanější řízení tavící pece. Obsluha rozhoduje o časování na základě vizuálních vjemů místo přesných tepelných údajů, což vede k nekonzistentním intervalům dávek a kolísání kvality. Automatický systém dávkování skla tuto proměnnost eliminuje tím, že uplatňuje deterministickou logiku plánování, která se opakuje stejným způsobem v každé směně, každý den a v každou roční dobu. Výsledkem není pouze úspora práce, ale strukturální konzistence, která snižuje podíl zmetků, počet přepracování a výpadky související s kvalitou, jež by jinak snižovaly ziskovost.
Inteligentní architektura plánování a integrace pracovních postupů
Fúze dat v reálném čase a prediktivní logika
Optimální plánování provozu dávkovacího závodu pro výrobu skla závisí na neustálém sloučení několika datových proudů: údajů ze senzorů teploty tavící pece, profilů složení dávek surovin, stavu fronty u následného žíhacího zařízení a dostupnosti chladicího systému. Inteligentní plánovací systémy tyto údaje zpracovávají v reálném čase, používají prediktivní algoritmy, které předpovídají, kdy každá dávka dosáhne požadovaných podmínek, a generují přesné doporučení pro plánování, jež maximalizuje využití tavící pece. Dávkovací systém pro výrobu skla, který tuto prediktivní schopnost nemá, působí reaktivně místo proaktivně – reaguje na změny stavu pece až poté, co k nim dojde, místo aby je koordinoval předem. Rozdíl mezi reaktivním a prediktivním plánováním se přímo promítá do menšího počtu tepelných poruch, přesnější kontroly kvality a měřitelně nižší spotřeby energie na vyrobenou jednotku.
Body integrace v rámci výrobního sledu
Efektivní automatické dávkování skla vyžaduje bezproblémovou integraci na několika úrovních: příprava surovin, dávkování směsi do tavícího agregátu, mezistupně úpravy, časování extrakce a předávání do systémů pro tepelné zušlechťování. Každý přechod mezi těmito úrovněmi představuje rozhodovací bod plánování, který musí zohledňovat stav zásobníků v předchozí části výrobního řetězce, aktuální zatížení tavícího agregátu a kapacitní omezení následujících částí výrobního řetězce. Pokud tyto integrační body fungují nezávisle, vznikají uzká místa v nejslabším článku řetězce, čímž se celkový výkon linky omezuje. Jednotný systém pro zpracování skleněných dávek, který koordinuje všechny tyto úrovně, odstraňuje izolovaná omezení, rovnoměrněji přerozděluje zátěž zpracování a umožňuje provoz celé linky blíže teoretickému maximu. Tato koordinace není volitelná – je základem, který odděluje vysokovýkonné provozy od těch, které trpí chronickými ztrátami efektivity.
Zajištění kvality prostřednictvím deterministického řízení dávek
Konzistence teplotního profilu a prevence vad
Kvalita skla závisí nakonec na tepelné historii, kterou každá šarže v peci prochází. Pokud se čas příchodu šarží mění, stávají se teplotní profily v peci nepravidelnými, podmínky tepelného zpracování nerovnoměrnými a viskozita při vytahování se odchyluje od specifikace. Inteligentní plánování šarží v peci zajistí, že každá šarže projde téměř identickými teplotními křivkami, obdrží stejnou dobu tepelného zpracování a dosáhne vytahování přesně ve stejném tepelném stavu. Toto deterministické tepelné zpracování přímo snižuje běžné vady při zušlechťování, jako je rozptyl povrchového tlaku, nekonzistence rozložení tahového napětí a variabilita pevnosti okrajů. Systém dávkování skla, který udržuje přísnou konzistenci teplotních podmínek, přeměňuje kvalitu z pravděpodobnostního výsledku na technicky zaručený parametr, což umožňuje přesnější specifikace a vyšší míru přijetí zákazníky.
Sledování složení materiálu a adaptivní plánování
Pokročilé systémy pro dávkování skla sledují nejen příchod dávek, ale také konkrétní složení každé dávky, přičemž zohledňují sezónní kolísání vlastností surovin a změny ve formulacích. Plánování s ohledem na složení přizpůsobuje parametry tavící pece a doby pobytu materiálu, aby kompenzovalo variabilitu surovin, jež by jinak způsobila posun kvality. Automatický systém pro dávkování skla spolu se sledováním složení se stává samoopravujícím se; učí se z každého výrobního cyklu a zpřesňuje budoucí plánovací rozhodnutí na základě skutečných výsledků. Tento zpětnovazební mechanismus je v čistě ručních provozních postupech nemožný, a proto inteligentní plánování dávek představuje nepřetržitý motor zlepšování kvality, nikoli statickou sadu pravidel.
Provozní ekonomika a optimalizace energie
Snížení spotřeby energie prostřednictvím optimalizovaného tepelného řízení
Topení v pecích představuje jednu z nejvyšších energetických nákladů výroby skla. Nepravidelné plánování dávek nutí pece k tepelným oscilacím, při nichž se cykly hořáků stávají nepravidelnými a udržují se nadbytečné tepelné rezervy kvůli nepředvídatelným příchodům dávek. Naopak systém dávkování skla, který dodává materiál v přesně synchronizovaných intervalech, umožňuje operátorům pecí udržovat užší teplotní rozmezí, snižovat špičkovou tepelnou poptávku a provozovat hořáky efektivněji. Kumulativní úspory energie z optimalizovaného tepelného řízení často převýší kapitálové náklady na systém plánování během dvou až tří let provozu, čímž vzniká přesvědčivé ekonomické odůvodnění nezávislé na kvalitních aspektech.
Maximalizace průtoku a využití aktiv
Každá hodina provozu pecí pod jejich kapacitou znamená ztrátu příjmů a nevyužití kapitálu. Inteligentní plánování dávek odstraňuje časové nejistoty, které způsobují umělé prostojové období, a umožňuje zvýšit využití pecí z typických 70–75 % na stálých 85–90 % bez nutnosti rozšíření kapacity pecí. Systém pro dávkování skla, který dosáhne i jen 10% zlepšení využití, může generovat dodatečný roční výkon ekvivalentní nákladům na samotný systém. Tento nárůst výkonu se v průběhu životnosti zařízení kumuluje, čímž optimalizace dávek v pecích patří mezi investice s nejvyšším návratem pro výrobce skla, kteří chtějí rozšířit kapacitu bez významného kapitálového rozšíření.
Často kladené otázky
Jak automatické dávkování skla snižuje výrobní vady ve srovnání s ručním plánováním?
Automatické dávkování skla eliminuje lidskou časovou proměnnost, která způsobuje nekonzistentní tepelné předehřívání, drift viskozity při výtažku a nerovnoměrné rozložení napětí při žíhání. Vynucením deterministických intervalů dávkování a synchronizací toku materiálu s tepelnými cykly pecí zajistí inteligentní systém dávkování skla, že každá dávka obdrží identickou dobu předehřívání a dosáhne výtažku ve stejném tepelném stavu – což přímo snižuje rozptyl povrchového tlaku, nekonzistenci pevnosti okrajů a další teplotně závislé vady vyplývající z nepravidelnosti plánu.
Jaké integrační výzvy vznikají při nasazení systému dávkování skla v existujících zařízeních?
Složitost integrace závisí na návrhu tavící pece, stávající architektuře systému řízení a konfiguraci zařízení pro manipulaci s materiálem. Moderní systémy pro dávkování skla vyžadují připojení k datům v reálném čase od senzorů pece, senzorů sledování dávek a zařízení pro tepelné zušlechťování v následných technologických krocích. Starší provozy mohou vyžadovat doinstalování senzorů a úpravy programování PLC, aby byla dosažena plná integrace. Modulární systémy dávkování skla jsou však navrženy pro postupnou implementaci, což umožňuje provozům začít s jednoduchým řízením posloupnosti dávek a postupně přidávat prediktivní plánování, sledování složení dávek a pokročilé optimalizační moduly, jak roste uživatelská důvěra ve výkon systému.
Jaké měřitelné zlepšení výkonu by měl provoz očekávat od inteligentního plánování dávek pro tavící pec?
Zařízení obvykle zaznamenávají zvýšení výkonu o 8–15 %, snížení podílu zmetků způsobených tepelnými vadami o 10–20 %, snížení spotřeby energie o 5–10 % a snížení nákladů na práci o 15–25 % při přechodu od ručních k inteligentním systémům dávkování a odvážení skla. Zlepšení konzistence kvality často převyšuje ekonomické výhody na trzích, kde přísnější specifikace umožňují uplatnit vyšší ceny. Konkrétní výhody závisí na výchozích podmínkách zařízení; zařízení s již přísným ručním plánováním dosahují menších zlepšení, zatímco zařízení s volnými historickými postupy a vysokým podílem zmetků zažívají transformační zlepšení během tří až šesti měsíců od nasazení systému.