 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

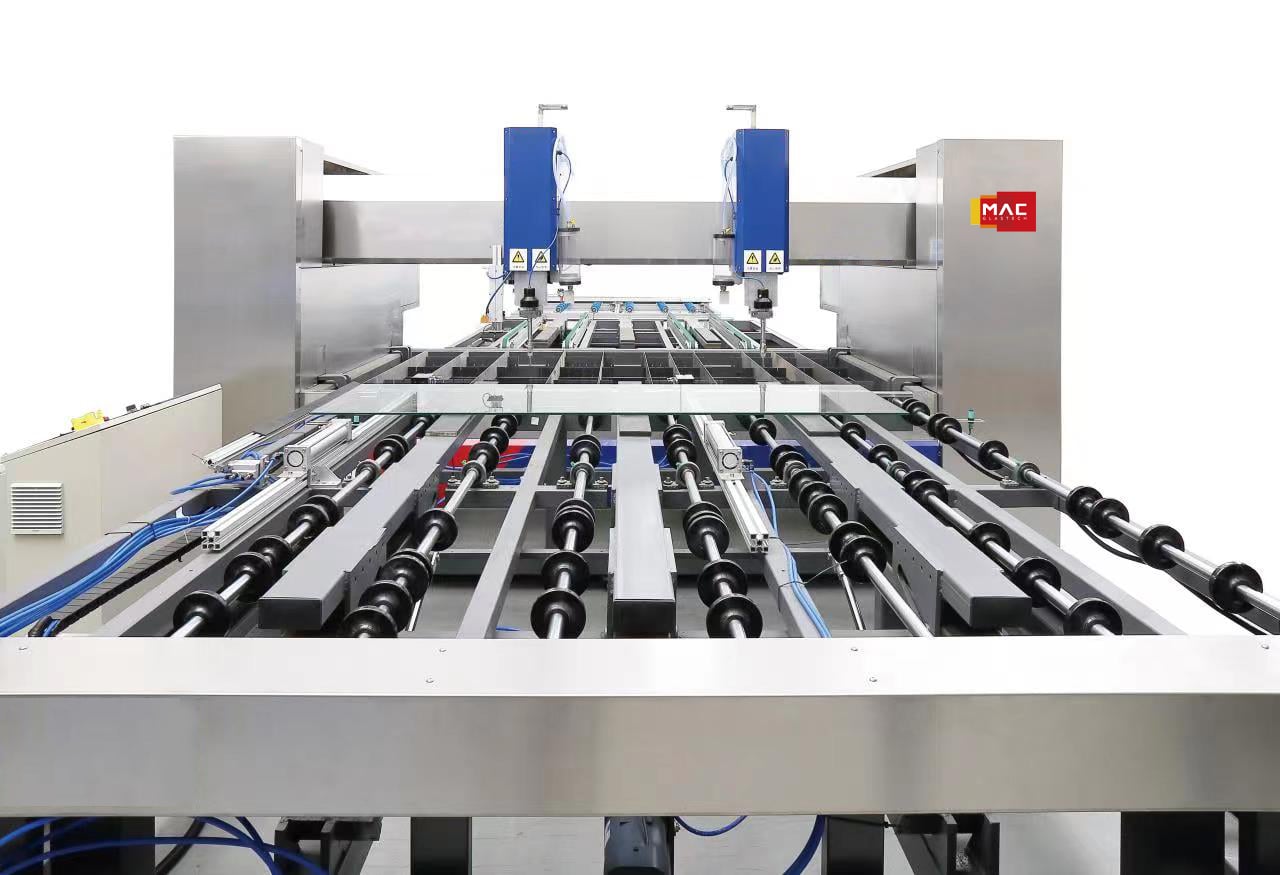
Moderne industrielle glasfremstilling kræver præcision, hastighed og konsekvens, som manuelle processer simpelthen ikke kan levere. En cNC BEHANDLINGS CENTER har fremstået som en transformerende løsning for glasfremstillingsanlæg, der søger betydelige forbedringer inden for automatisering. Disse avancerede systemer integrerer computerstyrede maskinfremstillingsprocesser med specialiserede muligheder for håndtering af glas, hvilket gør det muligt for producenter at reducere afhængigheden af arbejdskraft, minimere menneskelige fejl og øge produktionskapaciteten uden proportionale omkostningsstigninger. For anlæg, der opererer på konkurrenceprægede markeder, hvor kvalitet og kapacitet direkte påvirker rentabiliteten, udgør investering i CNC-glasbehandlingsteknologi en strategisk beslutning, der går langt ud over simpel udstyrsudskiftning.
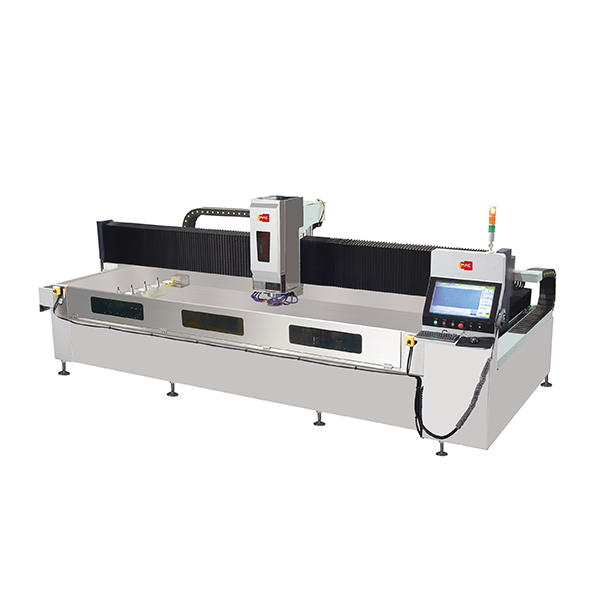
Integrationen af en glas-CNC-maskine i eksisterende produktionsprocesser løser flere operative udfordringer samtidigt. Traditionel glasfremstilling kræver dygtige teknikere, der udfører tidskrævende opgaver som kantpolering, hullåsning og afskæring ved hjælp af halvmanuelle eller fuldstændig manuelle metoder. Ved at automatisere disse processer gennem et glasbearbejdningscenter kan produktionsanlæg køre kontinuerligt, reducere udskudsraterne, forbedre målenøjagtigheden og frigøre erfarene medarbejdere til at fokusere på kvalitetskontrol og procesoptimering i stedet for gentagende fysiske opgaver.
Forståelse af CNC-glasbehandlings-teknologi
Kernekapaciteterne i moderne glas-CNC-maskiner
Et CNC-glasbearbejdningssystem fungerer via programmerbare instruktioner, der styrer flerakse bearbejdningshoveder, slibesystemer og præcisionspositioneringsmekanismer. I modsætning til almindelige CNC-udstyr er en CNC-glasbearbejdningsmaskine udstyret med specialiserede kølesystemer til at forhindre termisk spænding i glasset, støvsugning tilpasset fine glaspartikler og værktøjsudskiftere, der er designet til de specifikke geometriske krav ved glasbearbejdning. Systemet kan udføre kantafslutning, hullåsning, udskæringer og komplekse formningsoperationer på fladt, buet og lamineret glas med tolerancer målt i brøkdele af en millimeter.
At programmere et glasbearbejdningscenter indebærer at oprette digitale modeller af færdige komponenter og derefter oversætte disse modeller til maskinlæsbare værktøjsstier. Moderne software integreres nahtløst med CAD-tegninger, så ingeniører kan visualisere bearbejdningsserien, inden produktionen begynder. Denne digitale planlægningsfase opdager potentielle konflikter, materialeudspild og tidsmæssige ineffektiviteter, inden de opstår i den faktiske fremstillingsmiljø.
Integration med eksisterende anlægsinfrastruktur
Installation af et CNC-glasbearbejdningscenter kræver en omhyggelig vurdering af anlæggets layout, elektrisk kapacitet, materialehåndteringssystemer og kvalitetsverifikationsarbejdsgange. En vellykket integration afhænger af koordinationen mellem maskinen og de forudgående skæreoperationer samt de efterfølgende færdiggørelsesstationer. Materialestrømmen skal optimeres for at undgå flaskehalse; en højhastigheds-CNC-glassmaskine vil kun generere afkast, hvis de forudgående skæreoperationer holder trit, og hvis den efterfølgende inspektion ikke forsinker afsendelsen. Mange produktionsanlæg opdager, at implementeringen af CNC-driver forbedringer på tværs af hele faciliteten og fremmer opgraderinger af materialetransport, støvopsamling og kvalitetsmålingssystemer.
Automatiseringsfordele i glasfremstillingsdrift
Produktivitets- og kapacitetsforbedringer
Manuel kantpolering af et enkelt stykke fladt glas kan tage 15 til 30 minutter, afhængigt af kantkompleksiteten og kravene til overfladekvaliteten. En CNC-glasbearbejdningmaskine udfører den samme operation på 3 til 8 minutter og leverer konsekvente resultater for hvert enkelt stykke. Denne hastighedsforøgelse forstærkes yderligere ved stigende produktionsmængder; et enkelt glasbearbejdningscenter, der opererer i to skift, kan erstatte fire til seks fuldtidsansatte poleringsteknikere, samtidig med at det opnår bedre kvalitet og arbejder uden for menneskets træthedsgænsen.
Øget kapacitet gennem anlægget oversættes direkte til øget produktionskapacitet uden udvidelse af faciliteten. Produktionsanlæg kan opfylde større ordrer, acceptere hastordrer og reagere på svingninger i markedets efterspørgsel uden kapitalinvestering i ekstra fabrikstilfang. Fleksibiliteten ved at omprogrammere et CNC-glasbearbejdningssystem til forskellige glasstørrelser, kantprofiler og hullens mønstre betyder, at samme udstyr kan håndtere forskellige produktspecifikationer uden fysisk omkonfiguration eller forsinkelser ved værktøjsskift.
Kvalitetskonsekvens og spildreduktion
Menneskelige operatører introducerer variabilitet i kvaliteten af kanter, positioneringen af huller og overfladeafslutningen. Miljøfaktorer såsom håndtræthed, manglende koncentration og individuelle færdighedsniveauer medfører en kvalitetsdrift mellem produktionsomgange. En CNC-glasmaskine udfører identiske programmer med mikrometerpræcision; det 100. stykke svarer præcist til det første stykke med hensyn til dimensionel nøjagtighed og overfladeafslutning. Denne konsekvens reducerer kundeklager, forbedrer acceptraten ved første gennemgang og styrker markedets omdømme for pålidelighed.
Glasaffald fra for lange kanter, forkert placerede huller og dårlig overfladeafslutning udgør spildt materiale og arbejdskraft. Avancerede CNC-glasbearbejdningsmaskiner optimerer værktøjstifternes effektivitet, minimerer kantafspænding ved præcisionsfræsning med justerede hastigheder og eliminerer overbearbejdning ved præcis dybestyring. Produktionsanlæg rapporterer en reduktion af affaldsprocenten på 15 til 40 procent efter implementering af CNC, hvilket gendanner materialeomkostningerne samtidig med, at miljømæssige bæredygtighedsindikatorer forbedres.
Optimering af arbejdskraft og arbejdsstyrkeplanlægning
Automatisering eliminerer ikke arbejdsstyrken; den omdirigerer menneskelig indsats mod aktiviteter med højere værdi. I stedet for at udføre monoton slibning og polering programmerer teknikere maskiner, overvåger produktionen, fejlfinder procesvariationer og håndterer kvalitetssikring. Kompetenceprofilen skifter fra manuel færdighed mod teknisk læse- og skrivekundskab samt problemløsningskompetence. Denne overgang forbedrer jobtilfredshed, reducerer medarbejderombytning og skaber tydeligere karriereudviklingsmuligheder inden for organisationen.
Præcis prognose af arbejdskraftbehov bliver mulig, når produktionskapaciteten er kendt og maskinudnyttelsen er forudsigelig. Ledere kan med tillid planlægge personalebesætningen til højdesæsoner, reducere omkostningerne til overarbejde og tildele budgetter mere præcist. Den øgede finansielle gennemsigtighed forbedrer beslutningstagningen vedrørende kapacitetsudvidelse, markedsindtræden og diversificering af produktporteføljen.
Strategiske overvejelser ved implementering
Vurdering af klarhed og udvikling af forretningsgrundlag
Ikke alle glasfremstillingsserier kræver straks en CNC-glasmaskine; klarheden afhænger af produktionsmængden, produktkompleksiteten, omkostningsstrukturen for arbejdskraft og markedets konkurrenceevne. Drift, der udfører høje seriemængder af standardiserede produkter, opnår den største afkastning; en CNC-glasbearbejdningsmaskine afskrives hurtigst, når den fremstiller tusindvis af identiske komponenter. Omvendt kan specialiserede værksteder med ekstrem produktvariation finde manuelle metoder tilstrækkelige, hvis stykmængderne forbliver små og omstillingomkostningerne neutraliserer fordelene ved højere hastighed.
At opbygge et solidt forretningsgrundlag kræver præcis måling af nuværende procesomkostninger. Dokumentér arbejdstimerne for hver enkelt operation, materialeudnyttelsesprocenter, defektrater og kundeanklager om kvalitet. Modeller derefter, hvordan et CNC-glasbearbejdningssystem vil ændre disse metrikker ud fra leverandørens ydelsesdata og facilitetens begrænsninger. Sammenlign investeringsomkostningen med tilbagebetalingsestimater for tre til fem år, idet der tages højde for udstyrets restværdi og potentiel marktvækst.
Uddannelse og ændringsstyring
Indførelsen af et glasbearbejdningssystem forstyrrer etablerede arbejdsgange og medarbejderroller og kræver derfor målrettet ændringsstyringsplanlægning. Vellykkede implementeringer inkluderer omfattende operatortræning i maskindrift, programoprettelse, vedligeholdelse og fejlfinding. Leverandører tilbyder typisk initial træning; vedligeholdelseskontrakter med teknisk support sikrer hurtig løsning af problemer, når erfarna medarbejdere støder på nye situationer.
At kommunikere begrundelsen for automatisering til eksisterende medarbejdere reducerer modstand og bygger tillid til overgangen. At fremhæve, hvordan CNC-glasbearbejdningsteknologi skaber nye muligheder i stedet for at eliminere job, opfordrer medarbejdernes engagement. At inddrage erfarna operatører i maskinopsætning og parameterjustering skaber ejerskab og udnytter deres dybe kendskab til glashåndtering og kvalitetskrav.
Ofte stillede spørgsmål
Hvad er den typiske investeringsomkostning for et CNC-glasbearbejdningscenter?
En kvalitetsglas-CNC-maskine koster mellem 200.000 og 600.000 USD afhængigt af størrelse, kapacitet, automatiseringsfunktioner og inkluderede tilbehør. Installation, træning og software udgør yderligere omkostninger på 10–20 % af udstyrets pris. Finansieringsmuligheder og leasingaftaler spreder kapitaludgiften over flere år, hvilket gør automatisering tilgængelig for mindre glasfabrikatorer. Præcise tilbud kræver rådgivning fra leverandører baseret på jeres specifikke produktionskrav og facilitetsbegrænsninger.
Hvor lang tid tager det at programmere en CNC-glasbearbejdningmaskine til nye produkter?
At programmere en CNC-glasbearbejdningmaskine kræver typisk fire til otte timer for et nyt produktudformning, afhængigt af kompleksiteten. Enkelt fladt glas med standardkanter kan muligvis programmeres på to timer, mens buede eller flerhulsdele kræver længere tid. Moderne software fremskynder programmeringen betydeligt ved automatisk at generere værktøjsstier fra CAD-modeller, hvilket reducerer programmeringsfejl og gør hurtig iteration mulig. Når maskinen er programmeret, kan samme glasbearbejdningscenter skifte mellem produkter på få minutter, hvilket muliggør fleksibel produktionsplanlægning.
Hvilken vedligeholdelse kræver en glas-CNC-bearbejdningscenter?
En CNC-glasbearbejdningmaskine kræver planlagt vedligeholdelse, herunder spindelrensning, kølevæskesystemservice, inspektion af værktøjsudskifteren og udskiftning af støvsugerens filter. Daglige opgaver omfatter kontrol af kølevæskens niveau og fjernelse af snavs; disse opgaver tager 15 til 30 minutter. De fleste leverandører anbefaler professionel vedligeholdelse kvartalsvis eller halvårligt, afhængigt af brugens intensitet. Ved at opretholde et lager af reservedele til almindelige sliddele som slibehjul og børster mindskes uplanlagt nedetid, og kontinuerlig produktionspålidelighed sikres.