 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

La programación inteligente de lotes para hornos representa un enfoque transformador en la producción de vidrio, donde la carga y descarga precisa las empresas de la industria del vidrio determina directamente la eficiencia del temple y la calidad final del producto. Los fabricantes modernos de vidrio enfrentan una presión creciente para reducir los tiempos de ciclo sin comprometer los estrictos estándares de calidad, y la solución radica en la automatización de la secuencia crítica de operaciones de carga, procesamiento y descarga dentro de los entornos de horno. La integración efectiva de sistemas de manejo de lotes de vidrio elimina cuellos de botella manuales, reduce el choque térmico durante las transiciones y garantiza un flujo de material constante que optimiza el consumo energético en toda la línea de producción.
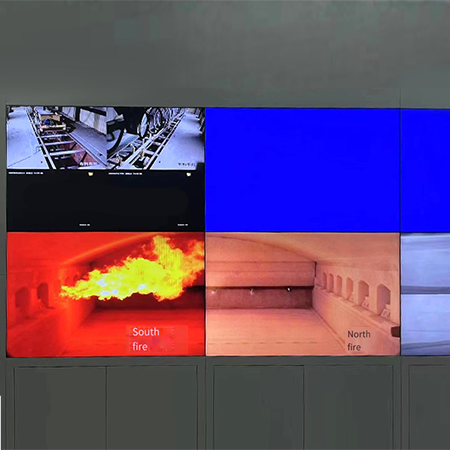
La convergencia entre la automatización de la planta de preparación de mezclas vítreas y la inteligencia de programación en tiempo real genera una ventaja competitiva que va más allá del rendimiento bruto. Al implementar un sistema automático de preparación de mezclas vítreas integrado con los controles del horno, las instalaciones pueden sincronizar la llegada de las mezclas con los ciclos de enfriamiento del horno, eliminando así tiempos muertos innecesarios y evitando la degradación térmica. Este enfoque sincronizado de las operaciones en la planta de preparación de mezclas vítreas transforma la programación de una tarea reactiva en una disciplina predictiva que anticipa simultáneamente la capacidad de carga del horno, la disponibilidad de los materiales y las demandas de templado posteriores.
El desafío central: sincronizar el flujo de mezclas con los ciclos del horno
Comprensión de las restricciones térmicas y la disponibilidad de los materiales
Los hornos de vidrio operan dentro de ventanas térmicas estrictas, donde el momento determina tanto la calidad como la eficiencia. Cuando las materias primas ingresan al horno en intervalos incorrectos, el sistema experimenta choque térmico, fluctuaciones de temperatura y acondicionamiento irregular del vidrio, lo que provoca defectos en el temple. Un sistema moderno de dosificación de vidrio debe tener en cuenta el tiempo de residencia en el horno, las variables de composición de los materiales y el instante preciso en que el vidrio acondicionado alcanza la viscosidad óptima para el temple. La programación inteligente cierra esta brecha mediante la supervisión continua de los perfiles de temperatura del horno, la predicción del momento en que cada lote alcanzará la temperatura óptima de extracción y la preparación oportuna de los materiales entrantes.
Reducción de mano de obra y mejora de la consistencia
La manipulación manual de lotes de vidrio introduce variabilidad humana que socava incluso los controles más sofisticados del horno. Los operadores toman decisiones sobre los tiempos basándose en señales visuales, no en datos térmicos precisos, lo que provoca intervalos irregulares entre lotes y variaciones de calidad. Un sistema automático de dosificación de vidrio elimina esta variabilidad mediante una lógica de programación determinista que se repite de forma idéntica en cada turno, cada día y cada estación. El resultado no es simplemente un ahorro de mano de obra, sino una coherencia estructural que reduce las tasas de desecho, los ciclos de retrabajo y el tiempo de inactividad relacionado con la calidad, factores que, de otro modo, erosionarían la rentabilidad.
Arquitectura inteligente de programación e integración de flujos de trabajo
Fusión de datos en tiempo real y lógica predictiva
La programación óptima de la planta de preparación de mezclas para vidrio depende de la fusión continua de múltiples flujos de datos: lecturas de los sensores de temperatura del horno, perfiles de composición de los materiales de la mezcla, estado de la cola de templado aguas abajo y disponibilidad del sistema de enfriamiento. Los sistemas inteligentes de programación ingieren estos datos en tiempo real, aplican algoritmos predictivos que pronostican cuándo cada lote alcanzará las condiciones objetivo y generan recomendaciones de programación precisas que maximizan la utilización del horno. Un sistema de preparación de mezclas para vidrio que opera sin esta capacidad predictiva se vuelve reactivo en lugar de proactivo, respondiendo a los cambios de estado del horno después de que ocurren, en vez de coordinarlos antes de que sucedan. La diferencia entre una programación reactiva y una predictiva se traduce directamente en menos perturbaciones térmicas, un control de calidad más estricto y un consumo energético mensurablemente menor por unidad producida.
Puntos de integración a lo largo de la secuencia de producción
Una dosificación automática eficaz de vidrio requiere una integración perfecta en múltiples puntos: preparación de materias primas, carga del lote en el horno, fases intermedias de acondicionamiento, sincronización de la extracción y transferencia a los sistemas de templado. Cada punto de transición representa una decisión de programación que debe tener en cuenta el estado de los buffers aguas arriba, la carga actual del horno y las restricciones de capacidad aguas abajo. Cuando estos puntos de integración operan de forma independiente, se generan cuellos de botella en el eslabón más débil, limitando el rendimiento global de la línea. Un sistema unificado de manejo de lotes de vidrio que coordine todos estos puntos elimina las restricciones aisladas, redistribuye la carga de procesamiento de forma más uniforme y permite que toda la línea opere más cerca de su capacidad máxima teórica. Esta coordinación no es opcional; constituye la base que distingue a las instalaciones de alto rendimiento de aquellas que sufren pérdidas crónicas de eficiencia.
Garantía de calidad mediante control determinista de lotes
Coherencia del perfil térmico y prevención de defectos
La calidad del vidrio depende, en última instancia, de la historia térmica que cada lote experimenta dentro del horno. Cuando los tiempos de llegada de los lotes varían, los perfiles de temperatura del horno se vuelven erráticos, el acondicionamiento resulta irregular y la viscosidad al momento de la extracción se desvía de las especificaciones. La programación inteligente de lotes en el horno garantiza que cada lote siga curvas térmicas casi idénticas, reciba un tiempo de acondicionamiento constante y alcance la extracción exactamente en el mismo estado térmico. Este tratamiento térmico determinista reduce directamente defectos comunes en el temple, como la variación de la compresión superficial, las inconsistencias en la distribución del esfuerzo de tracción y la variabilidad de la resistencia en los bordes. Un sistema de dosificación de vidrio que mantiene una coherencia térmica rigurosa transforma la calidad de un resultado probabilístico en una garantía ingenieril, lo que permite especificaciones más ajustadas y mayores tasas de aceptación por parte de los clientes.
Seguimiento de la composición de materiales y programación adaptativa
Los sistemas avanzados de plantas de preparación de vidrio no solo controlan la llegada de cada lote, sino también su composición material específica, teniendo en cuenta las variaciones estacionales en las propiedades de las materias primas y los cambios en la formulación. Esta programación consciente de la composición adapta los parámetros del horno y los tiempos de residencia para compensar la variabilidad material que, de lo contrario, provocaría desviaciones en la calidad. Un sistema automático de preparación de vidrio combinado con el seguimiento de la composición se vuelve autorregulable: aprende de cada ciclo de producción y perfecciona las decisiones futuras de programación basándose en los datos reales de los resultados. Este mecanismo de retroalimentación es imposible en operaciones puramente manuales, por lo que la programación inteligente de lotes actúa como un motor continuo de mejora de la calidad, y no como un conjunto estático de reglas.
Economía operativa y optimización energética
Reducción del consumo energético mediante una gestión térmica optimizada
El calentamiento en hornos representa uno de los mayores costos energéticos en la producción de vidrio. La programación irregular de cargas obliga a los hornos a seguir patrones de oscilación térmica, en los que los ciclos de los quemadores se vuelven erráticos y se mantienen márgenes térmicos innecesarios para adaptarse a llegadas impredecibles de cargas. Por el contrario, un sistema de dosificación de vidrio que suministra material a intervalos sincronizados con precisión permite a los operadores de los hornos mantener bandas de temperatura más estrechas, reducir la demanda máxima de calentamiento y operar los quemadores con mayor eficiencia. Los ahorros energéticos acumulados derivados de una gestión térmica optimizada suelen superar el costo de capital del sistema de programación en un plazo de dos a tres años de operación, lo que constituye una justificación económica sólida, independientemente de consideraciones de calidad.
Maximización del caudal y aprovechamiento de los activos
Cada hora que el horno opera por debajo de su capacidad representa ingresos perdidos y capital subutilizado. La programación inteligente de cargas elimina las incertidumbres temporales que generan períodos de inactividad artificiales, permitiendo que las tasas de utilización del horno aumenten desde el nivel típico del 70–75 % hasta un rango constante del 85–90 %, sin necesidad de ampliar la capacidad del horno. Un sistema de manejo de cargas para vidrio que logre incluso una mejora del 10 % en la utilización puede generar una producción adicional anual equivalente al costo del propio sistema. Esta ganancia de capacidad se acumula a lo largo de la vida útil de la instalación, convirtiendo la optimización de cargas para hornos en una de las inversiones con mayor retorno disponibles para los fabricantes de vidrio que buscan ampliar su capacidad sin realizar una expansión importante de capital.
Preguntas frecuentes
¿Cómo reduce la dosificación automática de vidrio los defectos de producción en comparación con la programación manual?
La dosificación automática de vidrio elimina la variabilidad temporal humana que provoca una acondicionamiento térmico inconsistente, una deriva de la viscosidad durante la extracción y una distribución irregular de las tensiones de templado. Al imponer intervalos de dosificación deterministas y sincronizar el flujo de material con los ciclos térmicos del horno, un sistema inteligente de dosificación de vidrio garantiza que cada lote reciba el mismo tiempo de acondicionamiento y alcance la extracción en el mismo estado térmico, reduciendo directamente la variación de la compresión superficial, la inconsistencia de la resistencia en los bordes y otros defectos dependientes de la temperatura que surgen de irregularidades en el cronograma.
¿Qué desafíos de integración surgen al implementar un sistema de manejo de lotes de vidrio en instalaciones existentes?
La complejidad de la integración depende del diseño del horno, de la arquitectura actual del sistema de control y de la configuración del equipo de manejo de materiales. Los sistemas modernos de plantas de preparación de cargas para vidrio requieren conectividad de datos en tiempo real con los sensores del horno, los sensores de seguimiento de cargas y el equipo de templado aguas abajo. Las instalaciones antiguas pueden necesitar la instalación de sensores adicionales y modificaciones en la programación de los autómatas programables (PLC) para lograr una integración completa. Sin embargo, los sistemas modulares de preparación de cargas para vidrio están diseñados para una implementación escalonada, lo que permite a las instalaciones comenzar con un control básico de secuencias de carga y añadir progresivamente módulos de programación predictiva, seguimiento de composición y optimización avanzada a medida que aumenta la familiaridad con el sistema.
¿Qué mejoras medibles del rendimiento debería esperar una instalación al aplicar la programación inteligente de cargas para hornos?
Las instalaciones suelen observar aumentos del 8–15 % en la capacidad de producción, reducciones del 10–20 % en las tasas de desecho causadas por defectos térmicos, disminuciones del 5–10 % en el consumo energético y reducciones del 15–25 % en los costos laborales al pasar de sistemas manuales a sistemas inteligentes de dosificación y desdosificación de vidrio. Las mejoras en la consistencia de la calidad suelen superar los beneficios económicos en mercados donde especificaciones más estrictas permiten precios premium. Las ganancias específicas dependen de las condiciones iniciales de la instalación: aquellas con programaciones manuales ya muy ajustadas obtienen ganancias menores, mientras que las que cuentan con prácticas históricas poco rigurosas y altas tasas de desecho experimentan mejoras transformadoras dentro de los tres a seis meses posteriores a la implementación del sistema.
Tabla de Contenidos
- El desafío central: sincronizar el flujo de mezclas con los ciclos del horno
- Arquitectura inteligente de programación e integración de flujos de trabajo
- Garantía de calidad mediante control determinista de lotes
- Economía operativa y optimización energética
-
Preguntas frecuentes
- ¿Cómo reduce la dosificación automática de vidrio los defectos de producción en comparación con la programación manual?
- ¿Qué desafíos de integración surgen al implementar un sistema de manejo de lotes de vidrio en instalaciones existentes?
- ¿Qué mejoras medibles del rendimiento debería esperar una instalación al aplicar la programación inteligente de cargas para hornos?