 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

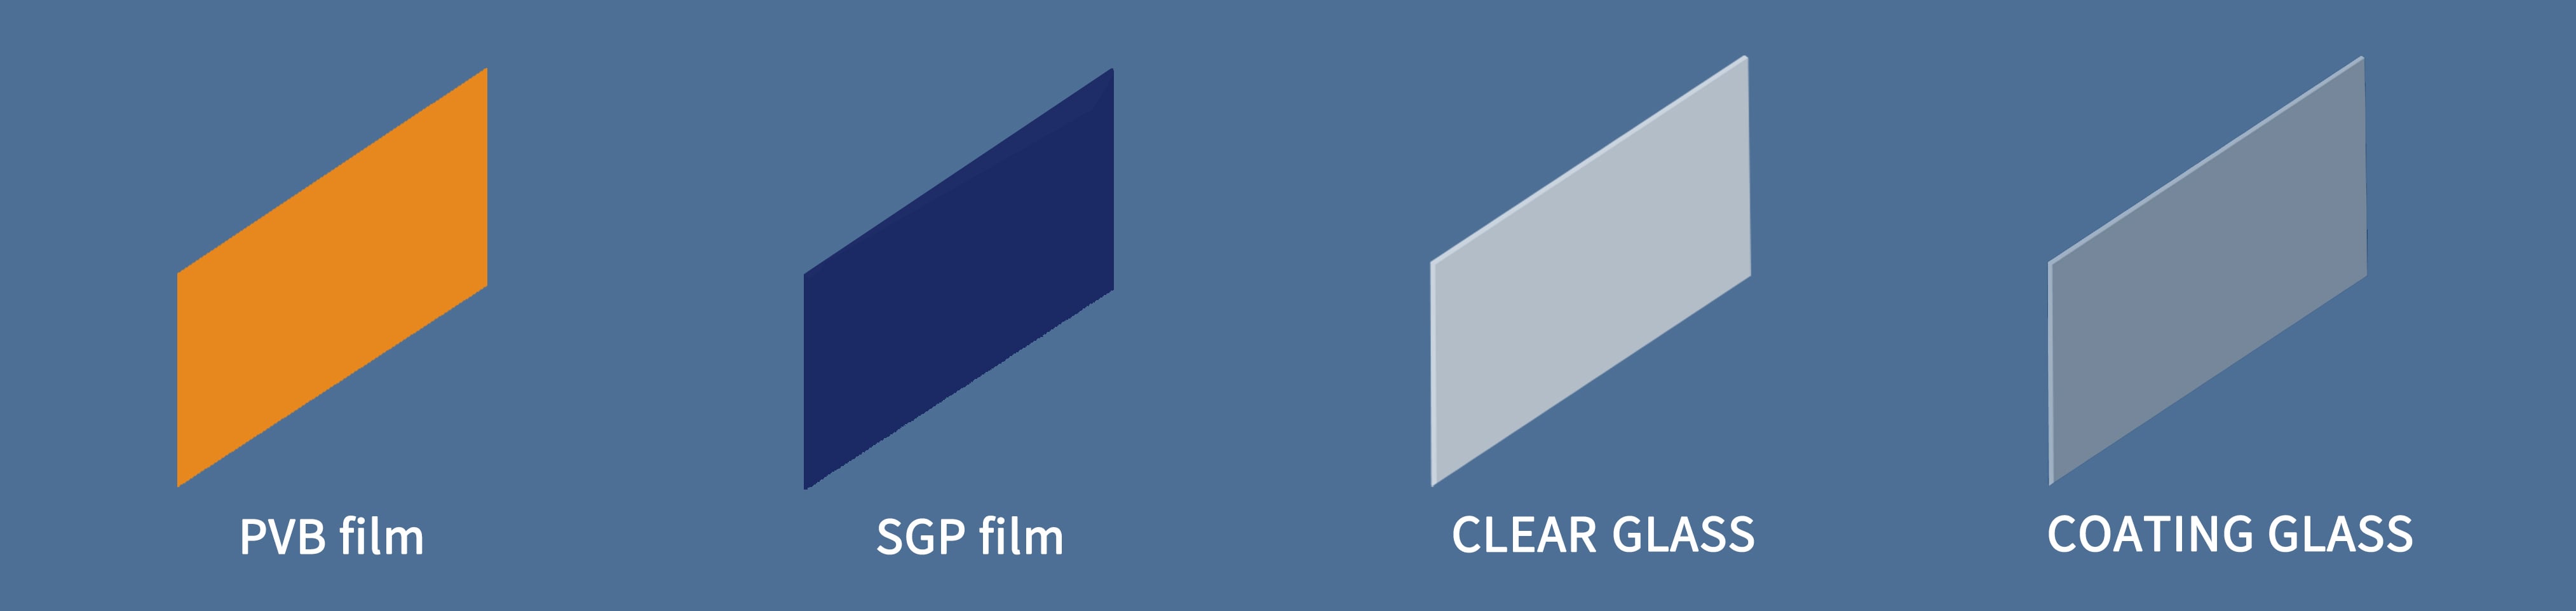
Heliisolatsiooniklaasi valmistamine nõuab täpsustehnikat ja erispecialiseeritud protsesse, mis ulatuvad kaugemale kui tavaline klaasitöötlemine. Laminaatklaasi tootmine on kujunenud kuldstandardiks tõhusate akustiliste takistuste loomisel nõudlikutes tööstus- ja kaubanduslikutes rakendustes. Selle lähenemise tõhusus tuleneb selle põhikujundusest – mitme kihi klaas, mille kihid on ühendatud vahekihtmaterjalidega, mis neelavad ja hajutavad helienergiat, mitte seda edastades. Kas liimitud klaasi tootmine tagab tegelikult helitõrje tõhususe, saab kindlaks teha, analüüsides nii tehnoloogiat kui ka selle reaalset jõudlust.
Vastus on üheselt jah. Laminaatklaasi tootmine teeb tõhusalt müürklaasi, kui seda õigesti projekteerida ja toota. Kaasaegne kihtklaasi seadmed võimaldavad tootjatel täpselt reguleerida vahekihi paksust, materjali valikut ja klaasi koostist, millel on otsene mõju akustikale. Teaduslikult on see tõestatud tööstusettevõtetes, autotööstuses, arhitektuurilistes lahendustes ja erikasutustes, kus müra vähendamine on kriitiliselt oluline. Siiski sõltub tõhusus õigetest kihtklaasi tootmistavastest ja sobivate seadmete valikust konkreetsete akustiliste nõuete järgi.
Kuidas kihtklaasi seadmed saavutavad müraisolatsiooni
Akustilise jõudluse taga olev põhitehnoloogia
Lamineeritud klaasi masinatega tehnoloogia on arenenud oluliselt, et pakkuda üleüldiselt paremaid heliisolatsioonilahendusi. Põhimõte põhineb komposiitkonstruktsiooni loomisel, kus klaaskihid on alati kinnitatud viskoelastsetele vahekihimateeriaalidele, tavaliselt polüvinüülbutüraalile (PVB), etüleenvinüülatsetaadile (EVA) või spetsiaalsetele akustilistele polümeeridele. Kui helilained tabavad seda komposiitkonstruktsiooni, siis neelduvad vahekihimateeriaalides vibratsioonenergia sisemise hõõrdumise ja molekulaarse liikumise teel. Täppisautomaatikaga lamineeritud klaasi masin tagab kihtide paksuse ja vahekihimateeriaali jaotumise stabiilsuse, mis on olulised tegurid ennustatava akustilise jõudluse saavutamiseks.
Lamineeritud klaasi tootmisel kasutatavad kaasaegsed tootmisettevõttes olevad seadmed rakendavad liimimisprotsessi ajal täpset rõhu ja temperatuuri reguleerimist. Kõrgkvaliteedilise lamineeritud klaasi tootmiseks on vajalikud autoklaavid või surve süsteemid, mis säilitavad iga toodetava paneeli puhul täpselt määratletud spetsifikatsioonid. Vahekihi paksus – tavaliselt vahemikus 0,76 millimeetrit kuni mitu millimeetrit – on otseselt seotud heliärrituse tasemega. Paksemad vahekihid tagavad suurema akustilise summutuse, kuid neid tuleb tasakaalustada praktiliste kaalutlustega, nagu hind, kaal ja valguse läbipääs.
Akustilise jõudluse muutujad tootmisprotsessis
Lamineeritud klaasi tootmise edu sõltub mitme akustilise muutuja üheaegsest kontrollimisest. Klaasitüübi valik – ujuvklas, kõvaklaas või erikoostisega klaas – mõjutab seda, kui tõhusalt laminate neelab konkreetseid helisagedusi. Lamineeritud klaasi seadmed peavad suutma töödelda erineva paksusega klaasi, mis ulatub 3 millimeetrilt kuni 10 millimeetrini või rohkemani, säilitades samas pidevalt kõrgelt kvaliteedilise lamineerimise. Interlayer-materjali valik on ilmselt kriitilisim otsus lamineeritud klaasi tootmisel, sest erinevad polümeerid on erinevates sagedusvahemikes eriti tõhusad. Madalasageduslikud helid, näiteks liikluse müra, nõuavad teistsuguseid interlayer-omadusi kui kõrgsageduslikud müraallikad, näiteks inimeste hääled või masinad.
Lamineeritud klaasi tootmisprotsessi tõhusus
Tootmisvool ja kvaliteedikontroll
Tõhusa laminatsioonklaasi tootmine algab täpsest lähtematerjalide valikust ja ettevalmistusest. Tänapäevased laminatsioonklaasi tootmisjooned rakendavad kvaliteedikontrolli punkte enne, ajal ja pärast liimimisprotsessi. Enne laminatsiooni toimuvad etapid hõlmavad klaaside põhjalikku puhastamist, et eemaldada saasteained, mis võiksid kahjustada klaasi ja vahekihi vahelist sidet. Kaasaegsed laminatsioonklaasi masinad sisaldavad automaatseid puhastusjaamu, mis kasutavad farmatseutilist puhtust saavutamiseks ultraheli- või keemilisi lahendeid. Seejärel paigutab laminatsioonklaasi seade klaaslehed ja vahekihi materjalid mikronitäpsusega enne soojust ja rõhku rakendamist.
Autoklaavifaas kiulises klaasis tootmisel on see etapp, kus komposiit saavutab tegelikult oma akustilised omadused. Temperatuur tõuseb aeglaselt umbes 60–90 kraadi Celsiuse järgi, samal ajal kui rõhk kasvab õhupuukide eemaldamiseks kihtide vahelt. Mis tahes õhutühjad kompromisseerivad nii struktuurilist tugevust kui ka heliärrituse tõhusust, mistõttu on see faas kiulise klaasi tootmise edu jaoks kriitiliselt tähtis. Kaasaegne kiulise klaasi seadmed sisaldavad vaakumdesgaasumisetafaseid, mis vähendavad oluliselt õhupuukide teket. Pärast tootmist toimub automaatsete visuaalsete süsteemide ja akustiliste testide abil kontroll, et iga paneel vastaks enne tootmisettevõttest lahkumist määratud tööomaduste nõuetele.
Tööstuslike akustiliste standardite täitmine
Lamineeritud klaasi tootmine, mis vastab rahvusvaheliselt tunnustatud akustilistele standarditele, on tõeline akustiline isolatsiooniklaas. Helitõrjeindeks (SRI) või müra vähenemise koefitsient (NRC) mõõdab akustilist jõudlust detsibellides, kus tavaliste lamineeritud klaaside tootmise puhul saavutatakse konfiguratsioonist sõltuvalt 30–50 detsibelli müra vähenemist. Neid mõõtmisi teostatakse kontrollitud laboritingimustes standardiseeritud testimeetodite abil. Selle jõudlusklassi tootmiseks sobiv lamineeritud klaasi seadmed nõuavad keerukat inseneriteadust ja rangeid kvaliteedikontrolli protokolle. Kui lamineeritud klaasi tootmine järgib neid standardeid, saavad tellijad kindlalt määrata tooteid nõudlikute rakenduste jaoks, näiteks lennujaama terminaalid, haiglate operatsiooniruumid, salvestusstudiod ja maanteest külgnevad hooned.
Praktiline tõhusus tööstuslikutes rakendustes
Tegeliku jõudluse kinnitamine
Lamineeritud klaasi tootmise tõeline tõhusus ilmneb reaalsetes paigaldustes, kus akustiline jõudlus mõjutab otse kasutajate mugavust ja töötingimusi. Autotootjad olid esimesed, kes võtsid kasutusele lamineeritud klaasi seadmed, sest teerohu vähendamine osutus oluliseks autode täiustamise ja tajutava kvaliteedi parandamise jaoks. Tänapäevastes autodes on lamineeritud klaasi tootmine levinud nii etteklaidide kui ka külgakende puhul, kus akustilised eelised on kohe tundevas.
Tööstusettevõtted, kellel on vajadus kihtklaasiseadmete järele masinakoopaste ja müraekraanide valmistamiseks, teatavad oluliste akustiliste paranduste saavutamisest, kui nad vahetavad traditsioonilised lahendused. Kihtklaasitootmise toimimise ennustatavus võimaldab inseneridel usaldusväärselt projekteerida akustilisi lahendusi. Passiivsed müraekraanid võivad aeglaselt halveneda või osutuda tundlikuks keskkonnategurite suhtes, samas säilitab kihtklaasitootmine kogu oma kasutusaja jooksul püsivaid akustilisi omadusi. See vastupidavus esindab olulist väärtust rakendustes, kus korduv vahetus või hooldus häiriks tegevust.
Tootmisoperatsioonide kulude ja kasu kaalumine
Lamineeritud klaasi tootmise tõhusust tuleb hinnata laiemas majanduslikus kontekstis. Lamineeritud klaasi seadmete eelne kapitalikulu on oluline, tavaliselt sadade tuhandete kuni miljonite dollariteni sõltuvalt tootmisvõimsusest ja automatiseerimistasemest. Siiski õigustavad tootmisprotsessi operatsioonilised eelised seda investeeringut tootjatele, kes toodavad piisavalt suuri koguseid, et seadmete kulud amortiseeruda tõhusalt. Lamineeritud klaasi tootmine pakub kõrgemaid brutomarginaale kui tavaklaasitooted, kuna akustiline jõudlus tagab ülemaailmselt kõrgema hinna arhitektuuris, autotööstuses ja eriturgunduses. Tõendatud lamineeritud klaasi tootmisvõime põhjustatud konkurentsieelis määrab sageli turuosa rakendustes, kus müra vähendamine on oluline.
KKK
Millises helisageduste vahemikus lamineeritud klaasi tootmine kõige tõhusamalt toimib?
Lamineeritud klaasi tootmine on eriti tõhus kogu kuulatavas sagedusvahemikus, kuid selle jõudlus erineb sagedusvahemike kaupa. Madalasageduslikke helisid, näiteks liikluse rünnakut ja lennukite müra, vähendatakse tõhusalt ainult paksema vahekihiga ja spetsiifiliste polümeerkoostistega. Keskmises sagedusvahemikus esinevaid helisid, näiteks inimeste hääli ja kontoriseadmete müra, vähendatakse tavaliselt hästi standardsete lamineeritud klaasi tootmislahendustega. Kõrgsageduslikud helid on lamineeritud klaasi seadmetele kõige suurem väljakutse ja nende vähendamiseks on vajalikud spetsiaalsed vahekihimaterjalid ning sageli ka täiendav mass. Kõige tõhusamad lamineeritud klaasi tootmisstrateegiad ühendavad mitmeid klaasikihte ja vahekihti, mille parameetrid on kohandatud erinevate sagedusribadele, et luua koostisosaga struktuurid, mis on optimeeritud reaalsetele müraoludele.
Kuidas võrdleb lamineeritud klaasi tootmine teisi heliisolatsioonimeetodeid?
Lamineeritud klaasi tootmine pakub selgeid eeliseid passiivsete vahtbarjääride ja traditsiooniliste isolatsioonilahenduste ees, kuna see tagab samaaegselt akustilise tõhususe ja läbipaistva vaatamisvõimaluse. Lamineeritud klaasi seadmed toodavad akustilisteks rakendusteks paremaid lahendusi kui mitte-lamineeritud klaas, kuigi mõningates rakendustes pakkuvad konkurentsivõimelist tõhusust odavamad kaheklappmised aknad õhutühikuga. Lamineeritud klaasi tootmise vastupidavus ületab ka ajutisi akustilisi töötlemisi, mis võivad ajas halveneda, nihkuda või vajada asendamist. Siiski on lamineeritud klaasi tootmine kallim kui tavapärased lahendused, mistõttu sobib see peamiselt rakendustesse, kus akustiline tõhusus õigustab täiendavat investeeringut. Kaubanduslikud ja arhitektuurilised spetsifikatsioonid valivad tavaliselt lamineeritud klaasi tootmist siis, kui tuleb ühendada helikontroll, disainiesteetika ja pikaajaline vastupidavus.
Millised tootmisnõuded määravad kihtklaasi tootmise heliisolatsiooni kvaliteedi?
Tõhusa laminatsioonklaasi tootmine sõltub täpsest interkihi paksuse kontrollist, mis on otseselt seotud akustilise jõudlusega. Interkihina kasutatava polümeeri tüüp – kas PVB, EVA või täiustatud akustilised koostised – mõjutab sügavalt sagedusspetsiifilist jõudlust. Laminatsioonklaasi seadmete inseneride valitud klaasikihtide paksuste kombinatsioonid mõjutavad seda, kui tõhusalt komposiit neelab erinevaid helisagedusi. Tootmisprotsessis autoklaavis rakendatav rõhk, temperatuur ja kuumutusaeg mõjutavad otseselt interkihi ja klaasi vahelist liimumisega seotud kvaliteeti. Regulaarsed akustilised testid tootmisnäidistel kinnitavad, et laminatsioonklaasi seadmed säilitavad oma jõudluse spetsifikatsioonide piires. Need reguleeritavad muutujad võimaldavad tootjatel kohandada laminatsioonklaasi tootmist vastavalt konkreetsetele klientide nõudmistele – alates mõõduka müra vähenemisega kuni äärmusliku akustilise isoleerumiseni.