 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Äänieristyslasien valmistus vaatii tarkkaa konnentekniikkaa ja erikoisprosesseja, jotka menevät paljon pidemmälle kuin tavallinen lasinvalmistus. Lamiinitutkinnan tuotanto on noussut esiin kultakannattajaksi tehokkaiden akustisten esteiden luomisessa vaativissa teollisuus- ja kaupallisissa sovelluksissa. Tämän lähestymistavan tehokkuus perustuu sen perussuunnitteluun – useita lasikerroksia, jotka on liitetty toisiinsa välitasoilla, jotka absorboivat ja hajottavat äänenergian sen sijaan, että ne siirtäisivät sitä. Laminoidun lasin valmistuksen todellisen melueston tehokkuuden ymmärtäminen edellyttää sekä teknologian että sen käytännön suorituskyvyn mittareiden tarkastelua.
Vastaus on ehdottomasti kyllä. Lamiinitutkinnan tuotanto luo tehokkaasti äänieristävää lasia, kun se suunnitellaan ja valmistetaan oikein. Nykyaikainen laminoidun lasin valmistuslaitteisto mahdollistaa välitasojen paksuuden, materiaalin valinnan ja lasin koostumuksen tarkkaa säätöä, mikä vaikuttaa suoraan akustiseen suorituskykyyn. Tiede on vahvistettu teollisuustiloissa, autoteollisuudessa, arkkitehtonisissa rakennuksissa ja erityisissä ympäristöissä, joissa melun vähentäminen on ratkaisevan tärkeää. Kuitenkin tehokkuus riippuu oikeista laminoidun lasin valmistustavoista ja soveltuvan laitteiston valinnasta tiettyihin akustisiin vaatimuksiin.
Miten laminoidun lasin valmistuslaitteisto saavuttaa äänieristävyyden
Akustisen suorituskyvyn ydintekniikka
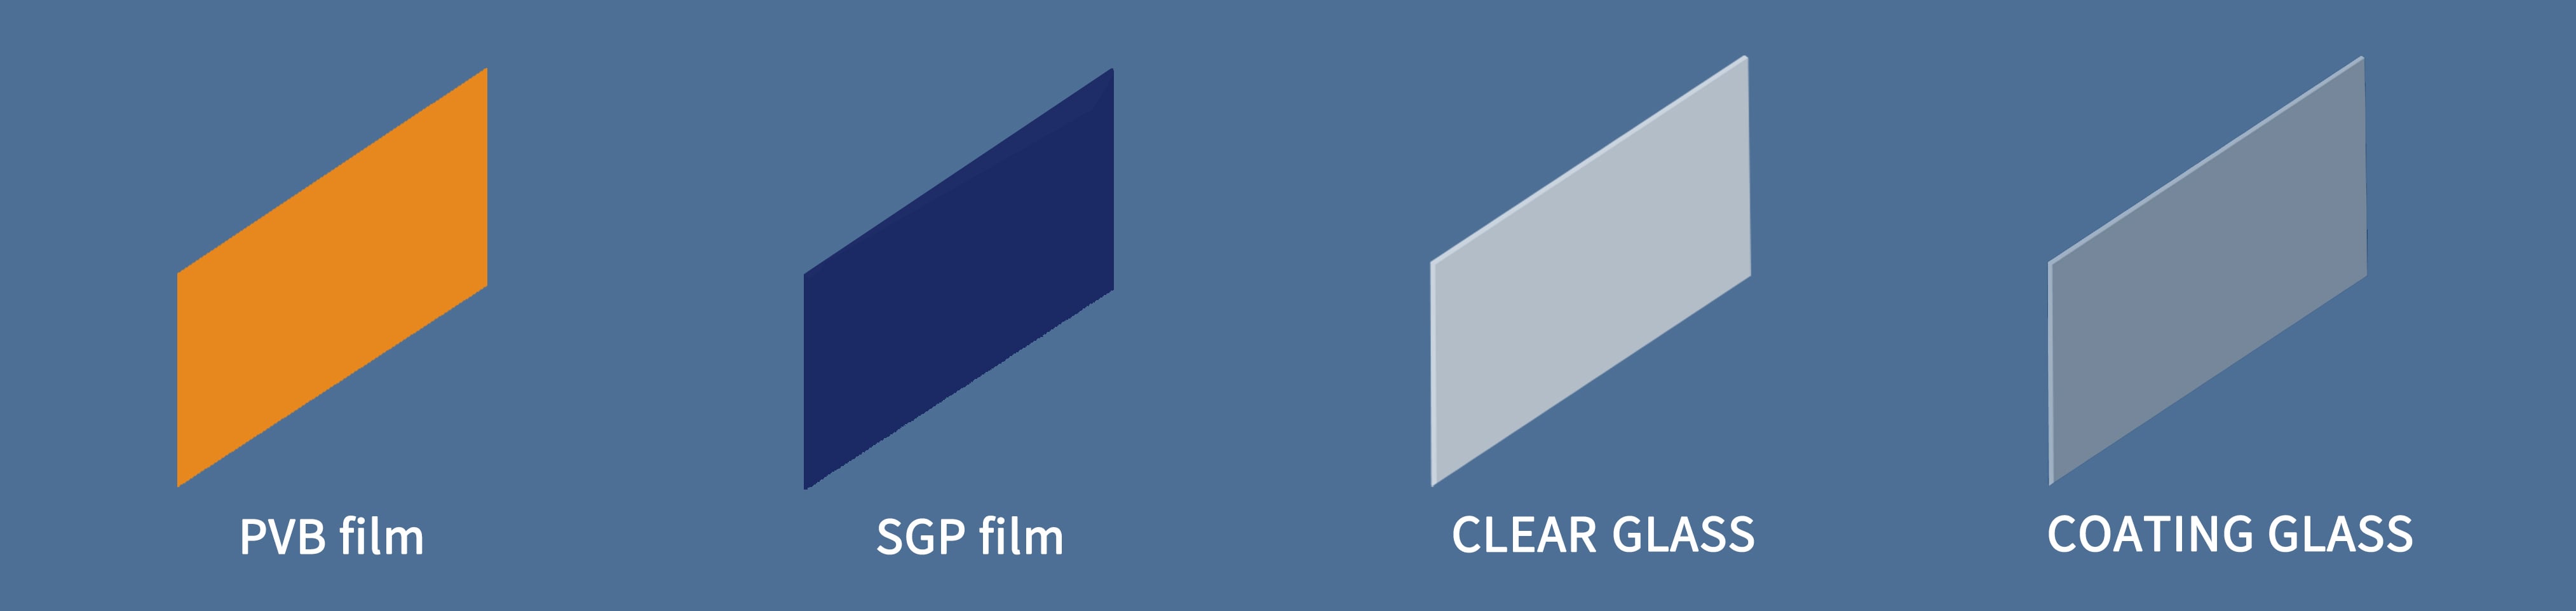
Laminoitun lasin valmistusteknologia on kehittynyt merkittävästi parempien äänieristysratkaisujen tuottamiseksi. Perusperiaate perustuu monikerroksisen rakenteen luomiseen, jossa lasikerrokset kiinnitetään pysyvästi viskoelastisiin välitasoihin, tyypillisesti polyvinyylibutyraaliin (PVB), etyleenivinyyliasetaattiin (EVA) tai erityisiin akustisiin polymeereihin. Kun ääniaallot osuvat tähän monikerroksiseen rakenteeseen, välitasojen materiaalit absorboivat värähtelyenergian sisäisen kitkan ja molekulaarisen liikkeen kautta. Edistynyt automatisoitu laminoitun lasin kone varmistaa tasaisen kerrospaksuuden ja välitason jakautumisen, mikä ovat ratkaisevia tekijöitä ennustettavan akustisen suorituskyvyn saavuttamiseksi.
Nykyaikaisten valmistustehdasten käyttämä laminoidun lasin valmistuslaitteisto soveltaa tarkkaa paine- ja lämpötilasäätöä liimausprosessin aikana. Korkealaatuisen laminoidun lasin tuotanto vaatii autoklaaveja tai puristusjärjestelmiä, jotka säilyttävät tarkat määrittelyt kaikissa tuotettavissa paneeleissa. Välitasoeristeen paksuus – yleensä 0,76 millimetristä useisiin millimetreihin – korreloi suoraan äänieristystason kanssa. Paksuempia välitasoeristeitä käytettäessä saavutetaan parempi akustinen vaimennus, mutta niiden käyttöä on tasapainotettava käytännöllisten näkökohtien, kuten kustannusten, painon ja valonläpäisyn, kanssa.
Valmistuksessa esiintyvät akustisen suorituskyvyn muuttujat
Kerroslasin valmistuksen onnistuminen riippuu useiden akustisten muuttujien samanaikaisesta säätämisestä. Valitun lasityypin—tasoituslasi, kovennettu lasi tai erikoiskoostumuksiset lasit—vaikutus kerroslasin kykyyn absorboida tiettyjä äänitaajuuksia vaihtelee. Kerroslasiteollisuuden laitteiston on pystyttävä käsittelyyn eri lasinpaksuuksia, jotka vaihtelevat 3 millimetristä yli 10 millimetriin, samalla kun kerroslasin laatu pysyy tasaisena. Väliläimikkeen materiaalin valinta on ehkä tärkein päätös kerroslasin tuotannossa, koska eri polymeerit toimivat erinomaisesti eri taajuusalueilla. Matalataajuisten äänten, kuten liikenteen rummutuksen, vaimentamiseen vaaditaan erilaisia väliläimikkeen ominaisuuksia kuin korkeataajuisten äänten, kuten äänen tai koneiden melun, vaimentamiseen.
Kerroslasin valmistusprosessin tehokkuus
Tuotantoprosessi ja laadunvalvonta
Tehokas laminoidun lasin valmistus alkaa tarkasta raaka-aineiden valinnasta ja valmistelusta. Edistyneet laminoidun lasin tuotantolinjat sisältävät useita laatuvalvontapisteitä ennen, aikana ja jälkeen liimausprosessin. Ennen liimausta suoritettavat vaiheet sisältävät perusteellisen lasin puhdistuksen, jolla poistetaan epäpuhtauksia, jotka voivat heikentää lasin ja välilevyn välistä liitosta. Nykyaikaiset laminoidun lasin konejärjestelmät sisältävät automatisoituja puhdistusasemia, jotka käyttävät ultraäänitekniikkaa tai kemiallisia liuoksia saavuttaakseen lääketeollisuuden tasoisen puhtauden. Laminoidun lasin laitteisto sijoittaa sitten lasilevyt ja välilevyt mikrometrin tarkkuudella ennen kuumentamista ja painetta.
Autoklausvaihe laminoidun lasin valmistuksessa on se vaihe, jossa yhdistelmä saavuttaa todellisuudessa akustiset ominaisuutensa. Lämpötila nousee vähitellen noin 60–90 asteiksi Celsius-asteikolla, kun taas paine kasvaa ilmakuplien poistamiseksi kerrosten väliltä. Kaikki ilmakuplat heikentävät sekä rakenteellista kokonaisuutta että äänen vaimennustehokkuutta, mikä tekee tästä vaiheesta ratkaisevan laminoidun lasin tuotannon onnistumisen kannalta. Nykyaikaiset laminoidun lasin laitteet sisältävät tyhjiöpohjaisia kaasunpoistoja, jotka vähentävät merkittävästi kuplien muodostumista. Tuotannon jälkeinen tarkastus automatisoitujen visuaalisten järjestelmien ja akustisten testien avulla varmistaa, että jokainen levy täyttää määritellyt suorituskyvyn vaatimukset ennen kuin se lähtee valmistuslaitokselta.
Täytetään teollisuuden akustisia standardeja
Kansainvallisesti tunnetut akustiset standardit täyttävä laminoidun lasin valmistus edustaa todellista äänieristyslasin valmistusta. Ääneneristysindeksi (SRI) tai melunvähennyskerroin (NRC) mittaa akustista suorituskykyä desibeleinä, ja tyypilliset laminoidun lasin tuotannot saavuttavat 30–50 desibelin melunvähennyksen konfiguraatiosta riippuen. Nämä mittaukset tehdään ohjattujen laboratorio-olosuhteiden alla standardoituja testimenetelmiä käyttäen. Tämän suorituskykyalueen tuottamiseen kykenevän laminoidun lasin laitteiston vaatima tekninen suunnittelu on monimutkaista ja sen laadunvalvontaprotokollat tiukkoja. Kun laminoidun lasin valmistus noudattaa näitä standardeja, asiakkaat voivat luottavaisesti määritellä tuotteita vaativiin sovelluksiin, kuten lentokenttien terminaaleihin, sairaaloiden leikkaussaleihin, äänitysstudioihin ja moottoritietä viereisille rakennuksille.
Käytännöllinen tehokkuus teollisuussovelluksissa
Todellisen maailman suorituskyvyn validointi
Laminoitun glassin tuotannon tehokkuuden todellinen mittari ilmenee käytännön asennuksissa, joissa akustinen suorituskyky vaikuttaa suoraan käyttäjien mukavuuteen ja toimintavaatimuksiin. Autoteollisuus otti laminoitun glassin laitteet ensimmäisenä käyttöön, koska tien melun vähentäminen osoittautui olennaiseksi ajoneuvon hienoutta ja kokemallista laatua parantavaksi tekijäksi. Nykyaikaisissa ajoneuvoissa laminoitun glassin tuotantoa käytetään yleisesti etutulpat ja sivuikkunat, joiden akustiset edut ovat välittömästi havaittavissa. Kaupallisessa rakentamisessa laminoitun glassin valmistusta määritellään yhä useammin toimistoseinämiin, kokoushuoneisiin ja avoimen pohjaratkaisun akustiseen hallintaan. Nämä sovellukset osoittavat johdonmukaisesti, että huolellisesti toteutettu laminoitun glassin tuotanto tarjoaa mitattavissa olevaa melunvähennystä verrattuna perinteisiin ei-laminoituun vaihtoehtoihin.
Teollisuustilojen, joissa käytetään laminoidun lasin valmistukseen tarkoitettuja laitteita konekoteloissa ja meluesteissä, raportoidut merkittävät akustiset parannukset perustuvat perinteisten ratkaisujen korvaamiseen. Laminoidun lasin valmistuksen suorituskyvyn ennustettavuus mahdollistaa akustisten ratkaisujen suunnittelun luottamuksella. Toisin kuin passiiviset meluesteet, jotka voivat heikentyä ajan myötä tai olla alttiita ympäristötekijöille, laminoidun lasin valmistus säilyttää akustiset ominaisuutensa yhtenäisinä koko elinkaarensa ajan. Tämä kestävyys edustaa merkittävää arvoa sovelluksissa, joissa toistuva vaihto tai huolto aiheuttaisi toiminnallisesti häiriöitä.
Kustannus-hyötyharkinnat valmistustoiminnoissa
Laminoitun lasin tuotannon tehokkuutta on arvioitava laajemmassa taloudellisessa yhteydessä. Laminoitun lasin tuotantolaitteisiin tehtävä alustava pääomasijoitus on merkittävä, ja se vaihtelee tyypillisesti sadasta tuhannesta useisiin miljooniin dollariin tuotantokapasiteetin ja automaation tason mukaan. Toiminnallisista etuuksista kuitenkin johtuen tämä sijoitus osoittautuu perustelluksi valmistajille, jotka tuottavat riittävän suuria määriä saadakseen laitteiston kustannukset takaisin tehokkaasti. Laminoitun lasin valmistus tarjoaa paremmat bruttovoitottomuudet verrattuna perinteisiin lasituotteisiin, koska akustinen suorituskyky mahdollistaa korkeamman hinnoittelun arkkitehtuurissa, autoteollisuudessa ja erikoissovelluksissa. Todistettu laminoitun lasin tuotantokyky tarjoaa kilpailuetua, joka usein ratkaisee markkinaosuuden sovelluksissa, joissa melun vähentäminen on tärkeää.
UKK
Mihin äänitaajuusalueisiin laminoitun lasin tuotanto vastaa tehokkaimmin?
Laminoitun lasin valmistus on erinomainen koko kuultavalla taajuusalueella, mutta sen suorituskyky vaihtelee eri taajuusalueilla. Alhaisen taajuuden äänet, kuten liikennemelun ja lentokoneiden melun, vaimentamiseen vaaditaan paksuimpia välilevyjä ja tiettyjä polymeerikoostumuksia. Keskitaajuiset äänet, kuten ihmisten äänet ja toimistokoneiden melu, voidaan yleensä tehokkaasti hillitä tavallisilla laminoitun lasin tuotantokonfiguraatioilla. Korkeataajuiset äänet ovat laminoitun lasin laitteille suurin haaste, ja niiden vaimentamiseen vaaditaan erityisiä välilevyaineita ja joskus myös lisämassaa. Tehokkaimmat laminoitun lasin valmistusstrategiat yhdistävät useita lasi- ja välilevykerroksia, jotka on säädetty eri taajuusalueiden käsittelyyn, luoden näin yhdistelmärakenteita, jotka on optimoitu todellisiin meluympäristöihin.
Miten laminoitun lasin tuotanto vertautuu muihin melunvaimennusmenetelmiin?
Laminoitu lasin valmistus tarjoaa selviä etuja passiivisille vaahtoesteille ja perinteisille eristysratkaisuille, koska se mahdollistaa samanaikaisesti akustisen suorituskyvyn ja läpinäkyvän näkökulman. Laminoitua lasia valmistavat laitteet tuottavat akustisiin sovelluksiin parempia ratkaisuja kuin ei-laminoitu lasi, vaikka ilmaraot sisältävät kaksinkertaiset ikkunat tarjoavatkin joissakin sovelluksissa kilpailukykyistä suorituskykyä alhaisemmin hinnoin. Laminoitun lasin tuotannon kestävyys ylittää myös tilapäiset akustiset käsittelyt, jotka voivat heikentyä, siirtyä paikaltaan tai vaatia korvaamista. Laminoitun lasin valmistus on kuitenkin kalliimpaa kuin perinteiset ratkaisut, mikä tekee siitä ensisijaisesti soveltuvan ratkaisun vain niissä sovelluksissa, joissa akustinen suorituskyky oikeuttaa korkeamman sijoituksen. Kaupallisissa ja arkkitehtonisissa määrittelyissä laminoitun lasin valmistusta valitaan tyypillisesti silloin, kun äänien hallintaa yhdistetään muotoilun esteettisiin vaatimuksiin ja pitkäaikaiseen kestävyyteen.
Mitkä valmistusmäärittelyt määrittävät laminoidun lasin tuotannon eristyslaatua?
Tehokas laminoidun lasin valmistus vaatii tarkkaa ohjausta välilevyn paksuudessa, mikä vaikuttaa suoraan akustiseen suorituskykyyn. Välilevyn polymeerityyppi, joka valitaan laminoidun lasin tuotannossa – olipa kyseessä PVB, EVA tai edistyneempi akustinen koostumus – vaikuttaa merkittävästi taajuuskohtaiseen suorituskykyyn. Laminoidun lasin laitteiden suunnittelijoiden valitsemat lasipaksuuskombinaatiot vaikuttavat siihen, kuinka tehokkaasti yhdistelmä vaimentaa eri äänitaajuuksia. Valmistuspaine, lämpötila ja kovettumisaika autoklaaviprosessissa laminoidun lasin tuotannossa vaikuttavat suoraan välilevyn ja lasin välisten liitosten laatuun. Säännöllinen akustinen testaus tuotannon näytteistä varmistaa, että laminoidun lasin laitteet säilyttävät suorituskykyvaatimukset. Nämä ohjattavat muuttujat mahdollistavat valmistajien säätää laminoidun lasin tuotantotuloksia vastaamaan asiakkaiden erilaisia vaatimuksia – lievästä melun vähentämisestä äärimmäiseen akustiseen eristykseen.