 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

La planification intelligente des lots pour four représente une approche transformatrice de la production du verre, dans laquelle le chargement précis dosage et dédosage de verre détermine directement l'efficacité du trempage et la qualité finale du produit. Les fabricants modernes de verre font face à une pression croissante pour réduire les temps de cycle tout en respectant des normes de qualité strictes, et la solution réside dans l'automatisation de la séquence critique de chargement, de traitement et de déchargement au sein des environnements de four. L'intégration efficace d'un système de manutention de lots de verre élimine les goulots d'étranglement manuels, réduit les chocs thermiques lors des transitions et garantit un flux de matière constant qui optimise la consommation d'énergie sur l'ensemble de la chaîne de production.
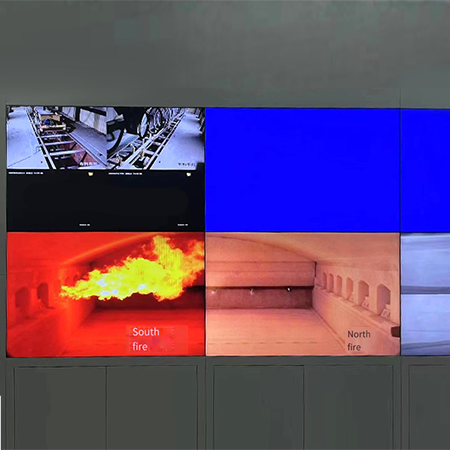
La convergence de l’automatisation des usines de préparation des charges vitrières avec une intelligence d’ordonnancement en temps réel crée un avantage concurrentiel qui va bien au-delà du simple débit brut. En déployant un système automatisé de préparation des charges vitrières intégré aux commandes du four, les installations peuvent synchroniser l’arrivée des charges avec les cycles de refroidissement du four, éliminant ainsi les temps d’arrêt inutiles et empêchant la dégradation thermique. Cette approche synchronisée des opérations dans les usines de préparation des charges vitrières transforme l’ordonnancement d’une tâche réactive en une discipline prédictive capable d’anticiper simultanément la capacité de charge du four, la disponibilité des matériaux et les exigences en tempérage en aval.
Le défi central : synchroniser le flux des charges avec les cycles du four
Comprendre les contraintes thermiques et la disponibilité des matériaux
Les fours à verre fonctionnent dans des plages thermiques strictes, où le chronométrage détermine à la fois la qualité et l’efficacité. Lorsque les matières premières pénètrent dans le four à des intervalles incorrects, le système subit un choc thermique, des fluctuations de température et un conditionnement inégal du verre, ce qui entraîne, en cascade, des défauts de trempe. Un système moderne de dosage du verre doit tenir compte du temps de séjour dans le four, des variables liées à la composition des matériaux et du moment précis où le verre conditionné atteint la viscosité optimale pour la trempe. Une planification intelligente comble cet écart en surveillant continuellement les profils de température du four, en prédisant à quel moment chaque charge atteindra la température d’extraction optimale et en programmant l’arrivée des matières premières en conséquence.
Réduction de la main-d’œuvre et amélioration de la régularité
La manipulation manuelle des lots de verre introduit une variabilité humaine qui compromet même les systèmes de contrôle les plus sophistiqués des fours. Les opérateurs prennent des décisions temporelles en se fondant sur des indices visuels plutôt que sur des données thermiques précises, ce qui entraîne des intervalles entre lots incohérents et des écarts de qualité. Un système automatisé de dosage du verre élimine cette variabilité en appliquant une logique de planification déterministe qui se répète de façon identique à chaque poste, chaque jour et chaque saison. Le résultat n’est pas simplement une économie de main-d’œuvre, mais une cohérence structurelle qui réduit les taux de rebut, les cycles de reprise et les arrêts liés à la qualité, lesquels, sans cela, entameraient la rentabilité.
Architecture intelligente de planification et intégration des flux de travail
Fusion de données en temps réel et logique prédictive
L’ordonnancement optimal d’une usine de préparation de lots de verre dépend de la fusion continue de plusieurs flux de données : les relevés des capteurs de température du four, les profils de composition des matériaux entrant dans chaque lot, l’état de la file d’attente en aval pour le trempage et la disponibilité du système de refroidissement. Les systèmes intelligents d’ordonnancement ingèrent ces données en temps réel, appliquent des algorithmes prédictifs permettant d’anticiper le moment où chaque lot atteindra ses conditions cibles, puis génèrent des recommandations d’ordonnancement précises afin de maximiser l’utilisation du four. Un système de préparation de lots de verre fonctionnant sans cette capacité prédictive devient réactif plutôt que proactif : il réagit aux changements d’état du four après qu’ils se soient produits, au lieu de les orchestrer à l’avance. La différence entre un ordonnancement réactif et un ordonnancement prédictif se traduit directement par moins de perturbations thermiques, un contrôle qualité plus rigoureux et une consommation énergétique mesurablement moindre par unité produite.
Points d’intégration le long de la séquence de production
Une dosage automatique efficace du verre nécessite une intégration transparente à plusieurs niveaux : le stockage des matières premières, le chargement des lots dans le four, les phases intermédiaires de conditionnement, le moment d’extraction et la transmission aux systèmes de trempe. Chaque point de transition implique une décision d’ordonnancement qui doit tenir compte de l’état des tampons amont, de la charge actuelle du four et des contraintes de capacité aval. Lorsque ces points d’intégration fonctionnent de manière indépendante, des goulots d’étranglement se forment au niveau du maillon le plus faible, limitant le débit global de la ligne. Un système unifié de gestion des lots de verre, coordonnant tous ces points, élimine les contraintes isolées, répartit la charge de traitement de façon plus équilibrée et permet à l’ensemble de la ligne de fonctionner plus près de sa capacité théorique maximale. Cette coordination n’est pas facultative : elle constitue le fondement qui distingue les installations à haute performance de celles confrontées à des pertes d’efficacité chroniques.
Assurance qualité par commande déterministe des lots
Cohérence du profil thermique et prévention des défauts
La qualité du verre dépend en fin de compte de l’historique thermique subi par chaque charge dans le four. Lorsque les délais d’arrivée des charges varient, les profils de température du four deviennent instables, le conditionnement devient inégal et la viscosité au moment de l’extraction s’écarte des spécifications. Une planification intelligente des charges dans le four garantit que chaque charge suit des courbes thermiques quasi identiques, bénéficie d’un temps de conditionnement constant et atteint le stade d’extraction dans un état thermique précisément reproductible. Ce traitement thermique déterministe réduit directement les défauts courants de trempe, tels que les variations de compression superficielle, les incohérences dans la répartition des contraintes de traction et les fluctuations de résistance des bords. Un système de gestion des charges de verre assurant une cohérence thermique stricte transforme la qualité d’un résultat probabiliste en une garantie ingénierie, permettant ainsi des tolérances plus serrées et des taux d’acceptation client plus élevés.
Suivi de la composition des matériaux et planification adaptative
Les systèmes avancés d’usines de préparation de lots de verre suivent non seulement l’arrivée des lots, mais aussi la composition matérielle spécifique de chaque lot, en tenant compte des variations saisonnières des propriétés des matières premières et des modifications de formulation. Cette planification sensible à la composition adapte les paramètres du four et les temps de séjour afin de compenser les variations matérielles qui, autrement, entraîneraient une dérive de la qualité. Un système automatique de préparation des lots de verre couplé au suivi de la composition devient auto-correctif : il apprend à partir de chaque cycle de production et affine les décisions de planification futures sur la base des données réelles issues des résultats obtenus. Ce mécanisme de rétroaction est impossible dans des opérations purement manuelles, ce qui fait de la planification intelligente des lots un moteur d’amélioration continue de la qualité, plutôt qu’un ensemble statique de règles.
Économie opérationnelle et optimisation énergétique
Réduction de la consommation énergétique grâce à une gestion thermique optimisée
Le chauffage au four représente l’un des coûts énergétiques les plus élevés dans la production de verre. Un planification irrégulière des charges oblige les fours à adopter des cycles thermiques oscillatoires, où les cycles des brûleurs deviennent imprévisibles et où des marges thermiques superflues doivent être maintenues afin de compenser des arrivées de charges imprévisibles. À l’inverse, un système de dosage du verre qui délivre les matières premières à des intervalles parfaitement synchronisés permet aux opérateurs de four de maintenir des plages de température plus étroites, de réduire la demande maximale de chauffage et d’exploiter les brûleurs de façon plus efficace. Les économies d’énergie cumulées découlant d’une gestion thermique optimisée dépassent souvent le coût d’investissement du système de planification en deux à trois ans d’exploitation, ce qui constitue une justification économique convaincante, indépendamment des considérations liées à la qualité.
Maximisation du débit et utilisation des actifs
Chaque heure de fonctionnement du four en dessous de sa capacité représente un manque à gagner et une sous-utilisation du capital. Une planification intelligente des lots élimine les incertitudes temporelles qui créent des périodes d’inactivité artificielles, permettant ainsi d’augmenter le taux d’utilisation du four, passant typiquement de 70–75 % à régulièrement 85–90 %, sans nécessiter de capacité supplémentaire. Un système de gestion des lots de verre qui parvient même à améliorer l’utilisation de 10 % peut générer une production annuelle supplémentaire équivalente au coût du système lui-même. Ce gain de débit s’accumule sur la durée de vie de l’installation, faisant de l’optimisation des lots de four l’un des investissements offrant le meilleur retour pour les fabricants de verre souhaitant accroître leur capacité sans engager d’importants investissements en capital.
FAQ
Comment la dosage automatique du verre réduit-elle les défauts de production par rapport à la planification manuelle ?
Le dosage automatique du verre élimine les variations temporelles humaines qui provoquent une condition thermique incohérente, une dérive de la viscosité lors de l’extraction et une répartition inégale des contraintes de trempe. En imposant des intervalles de dosage déterministes et en synchronisant le flux de matière avec les cycles thermiques du four, un système intelligent de dosage du verre garantit que chaque lot bénéficie d’un temps de conditionnement identique et atteint l’étape d’extraction dans le même état thermique, réduisant ainsi directement la variance de compression superficielle, l’incohérence de résistance en bordure et d’autres défauts dépendants de la température découlant d’irrégularités d’emploi du temps.
Quels défis d’intégration se posent lors de la mise en œuvre d’un système de manutention des lots de verre dans des installations existantes ?
La complexité de l’intégration dépend de la conception du four, de l’architecture actuelle du système de commande et de la configuration des équipements de manutention des matériaux. Les systèmes modernes d’usines de préparation de charges pour verre exigent une connectivité de données en temps réel avec les capteurs du four, les capteurs de suivi des charges et les équipements de trempe en aval. Les installations anciennes peuvent nécessiter le montage de capteurs supplémentaires et des modifications de la programmation des automates programmables (PLC) afin d’atteindre une intégration complète. Toutefois, les systèmes modulaires de préparation de charges pour verre sont conçus pour une mise en œuvre progressive, permettant aux installations de commencer par une commande de base des séquences de charge, puis d’ajouter progressivement des modules de planification prédictive, de suivi de composition et d’optimisation avancée à mesure que leur maîtrise du système s’accroît.
Quelles améliorations mesurables de performance une installation peut-elle attendre d’un système intelligent de planification des charges pour four ?
Les installations observent généralement une augmentation de leur débit de 8 à 15 %, une réduction du taux de rebuts de 10 à 20 % liée aux défauts thermiques, une diminution de leur consommation énergétique de 5 à 10 % et une réduction de leurs coûts de main-d’œuvre de 15 à 25 % lorsqu’elles passent de systèmes manuels à des systèmes intelligents de dosage et de dédosage de verre. Les améliorations de la constance de la qualité dépassent souvent les avantages économiques dans les marchés où des spécifications plus strictes justifient des prix premium. Les gains précis dépendent des conditions initiales de l’installation : celles qui appliquent déjà un planning manuel très rigoureux enregistrent des progrès moindres, tandis que celles dont les pratiques historiques étaient peu structurées et le taux de rebuts élevé connaissent des améliorations radicales dans les trois à six mois suivant le déploiement du système.
Table des matières
- Le défi central : synchroniser le flux des charges avec les cycles du four
- Architecture intelligente de planification et intégration des flux de travail
- Assurance qualité par commande déterministe des lots
- Économie opérationnelle et optimisation énergétique
-
FAQ
- Comment la dosage automatique du verre réduit-elle les défauts de production par rapport à la planification manuelle ?
- Quels défis d’intégration se posent lors de la mise en œuvre d’un système de manutention des lots de verre dans des installations existantes ?
- Quelles améliorations mesurables de performance une installation peut-elle attendre d’un système intelligent de planification des charges pour four ?