 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Intelektualus krosnių partijų planavimas yra revoliucinė stiklo gamybos metodika, kurioje tikslumas stiklo partijų ruošimas tiesiogiai lemia temperavimo efektyvumą ir galutinio produkto kokybę. Šiuolaikiniai stiklo gamintojai susiduria su vis didesniu spaudimu sutrumpinti ciklų trukmes, vienu metu išlaikydami griežtus kokybės reikalavimus, o sprendimas slypi kritinės krovinio įkrovos, apdorojimo ir iškrovos sekos automatizavime krosnių aplinkoje. Veiksminga stiklo partijų tvarkymo sistemos integracija pašalina rankinio darbo susiaurėjimus, sumažina šiluminį smūgį perėjimo metu ir užtikrina nuolatinį medžiagų srautą, kuris optimizuoja energijos suvartojimą visoje gamybos linijoje.
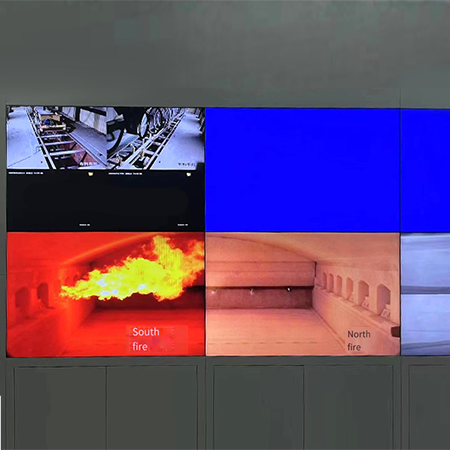
Stiklo mišinių gamybos įmonių automatizavimo ir realaus laiko planavimo intelekto susiliejimas sukuria konkurencinį pranašumą, kuris išeina už paprasto našumo ribų. Diegdami automatinę stiklo mišinių paruošimo sistemą, integruotą su krosnių valdymo sistema, įmonės gali sinchronizuoti mišinių pristatymus su krosnių aušinimo ciklais, pašalindamos nereikalingą neveikiančią laiko dalį ir neleisdamos šiluminiam pablogėjimui. Šis sinchronizuotas požiūris į stiklo mišinių gamybos įmonių veiklą transformuoja planavimą iš reaktyvaus uždavinio į prognozuojamą discipliną, kuri vienu metu numato krosnių apkrovos talpą, medžiagų paruoštumą ir žemesniųjų gamybos etapų temperavimo poreikius.
Pagrindinė problema: mišinių srauto sinchronizavimas su krosnių ciklais
Šiluminių apribojimų ir medžiagų paruoštumo supratimas
Stiklo krosniai veikia tiksliai nustatytose temperatūros ribose, kur laiko momentas lemia tiek kokybę, tiek efektyvumą. Kai žaliavos patenka į krosnį netinkamu laiku, sistema patiria šiluminį smūgį, temperatūros svyravimus ir netolygią stiklo paruošimą, dėl ko vėliau kyla kalibravimo defektų. Šiuolaikinė stiklo maišymo sistema turi atsižvelgti į krosnyje reikiamą išlaikymo laiką, žaliavų sudėties kintamąsias ir tikslų momentą, kai paruoštas stiklas pasiekia optimalų klampumą kalibravimui. Išmanioji tvarkaraščių sudarymo sistema užpildo šią spragą nuolat stebėdama krosnies temperatūros profilius, prognozuodama, kada kiekviena partija pasieks optimalią ištraukimo temperatūrą, ir atitinkamai organizuodama įeinančias žaliavas.
Darbo jėgos sumažinimas ir nuoseklumo pagerėjimas
Rankų pagalba vykdomas stiklo partijų tvarkymas įveda žmogišką kintamumą, kuris pažeidžia net pačias sofistikuotiausias krosnių valdymo sistemas. Operatoriai priima sprendimus dėl laiko intervalų remdamiesi vizualiniais požymiais, o ne tiksliais šiluminiais duomenimis, todėl kyla nestabilūs partijų intervalai ir kokybės svyravimai. Automatinė stiklo partijų paruošimo sistema pašalina šį kintamumą taikydama nustatytą planavimo logiką, kuri vienodai kartojama kiekvienoje pamenoje, kiekvieną dieną ir kiekvieną sezoną. Rezultatas yra ne tik darbo jėgos taupymas, bet ir struktūrinė vientisumas, kuris sumažina atmetamųjų gaminių kiekius, pakartotinio apdorojimo ciklus bei kokybės sąlygotą prastovą, kuri kitaip mažintų pelningumą.
Išmanioji grafiko sudarymo architektūra ir darbo eigos integracija
Tikrojo laiko duomenų sujungimas ir prognozinė logika
Optimalus stiklo mišinių gamybos įmonės tvarkaraščio sudarymas priklauso nuo nuolatinės kelių duomenų srautų sujungimo: krosnies temperatūros jutiklių rodmenų, mišinių medžiagų sudėties profilių, žemesniųjų gamybos etapų temperavimo eilės būklės ir aušinimo sistemos prieinamumo. Išmaniosios tvarkaraščio sudarymo sistemos šiuos duomenis gauna realiuoju laiku, taiko prognozuojančius algoritmus, kurie numato, kada kiekvienas mišinys pasieks reikiamas sąlygas, ir sukuria tikslų tvarkaraščio rekomendacijų rinkinį, maksimaliai padidinant krosnies naudojimą. Stiklo mišinių gamybos sistema, veikianti be šios prognozuojamos galimybės, tampa reaktyvi vietoj proaktyvios – ji reaguoja į krosnies būklės pokyčius po jų įvykimo, o ne koordinuoja juos iš anksto. Skirtumas tarp reaktyvaus ir prognozuojamo tvarkaraščio sudarymo tiesiogiai lemia mažesnį šiluminį triukšmą, griežtesnę kokybės kontrolę ir matomai mažesnį energijos suvartojimą vienetui gamybos produktų.
Integracijos taškai visoje gamybos sekoje
Veiksmingas automatinis stiklo dozavimas reikalauja beveik nesutrikdomos integracijos keliuose taškuose: žaliavų paruošimo vietoje, partijų įkrovimo į krosnį, tarpinės kondicionavimo fazės, ištraukimo laiko ir perdavimo į temperavimo sistemas. Kiekvienas perėjimo taškas reiškia tvarkaraščio sprendimą, kuris turi atsižvelgti į aukštupio buferio būklę, esamą krosnies apkrovą ir žemupio galios apribojimus. Kai šie integracijos taškai veikia nepriklausomai, susidaro susiaurėjimai silniausioje grandyje, sumažinant bendrą linijos našumą. Vieninga stiklo partijų valdymo sistema, koordinuojanti visus šiuos taškus, pašalina izoliuotus apribojimus, lygiau paskirsto apdorojimo apkrovą ir leidžia visai linijai veikti arčiau teorinės maksimalios galios. Ši koordinacija nėra pasirinktinė; ji yra pagrindas, kuris skiria aukšto našumo įmones nuo tų, kurios nuolat kovoja su efektyvumo praradimais.
Kokybės užtikrinimas per nustatytąją partijų valdymą
Šiluminio profilio nuoseklumas ir defektų prevencija
Stiklo kokybė galiausiai priklauso nuo šiluminės istorijos, kurią kiekvienas partijos kiekis patiria krosnyje. Kai partijų pristatymo laikas svyruoja, krosnies temperatūros profiliai tampa nestabilūs, kondicionavimas – netolygus, o klampumas ištraukimo metu nukrypsta nuo nustatytų reikalavimų. Išmanioji krosnies partijų planavimo sistema užtikrina, kad kiekviena partija būtų veikiama beveik identiškų šiluminių kreivių, gautų vienodą kondicionavimo trukmę ir pasiektų ištraukimo etapą tiksliai tame pačiame šiluminiame būsenoje. Šis nustatytasis šiluminis apdorojimas tiesiogiai sumažina dažnus kietinimo defektus, tokius kaip paviršiaus suspaudimo kitimasis, tempimo įtempimų pasiskirstymo neatitikimai ir kraštų stiprumo svyravimai. Stiklo partijų sistema, kuri palaiko griežtą šiluminę nuoseklumą, kokybę paverčia ne tik tikėtina, bet ir inžineriškai užtikrinta garantija, leisdama taikyti tikslingesnius reikalavimus ir padidinti klientų priėmimo rodiklius.
Medžiagų sudėties sekimas ir adaptacinis planavimas
Pažangūs stiklo mišinių gamybos įrengimų sistemos stebi ne tik mišinio pristatymą, bet ir kiekvieno mišinio tikslų medžiagų sudėtį, atsižvelgdamos į sezoniškus žaliavų savybių pokyčius bei formulės keitimus. Ši sudėtį atsižvelgianti planavimo sistema pritaiko krosnies parametrus ir išbūvimo laikus, kad kompensuotų medžiagų kintamumą, kuris kitu atveju sukeltų kokybės nukrypimą. Automatinė stiklo mišinių paruošimo sistema, sujungta su sudėties sekimu, tampa savikoreguojama: ji mokosi iš kiekvienos gamybos eigos ir tobulina būsimus planavimo sprendimus remdamasi faktiniais rezultatais. Šis grįžtamasis ryšys neįmanomas gryniausiai rankomis vykdomose operacijose, todėl protingas mišinių planavimas tampa nuolatine kokybės gerinimo varikliu, o ne nejudančiu taisyklių rinkiniu.
Veiklos ekonomika ir energijos optimizavimas
Energijos suvartojimo sumažinimas dėl optimizuoto šiluminio valdymo
Krosnelių šildymas sudaro vieną didžiausių energijos sąnaudų stiklo gamyboje. Netvarkingas partijų planavimas priverčia krosnis įgyti šiluminius svyravimus, kai degiklių ciklai tampa netvarkingi ir palaikomos nereikalingos šiluminės atsargos, kad būtų galima prisitaikyti prie neprognozuojamų partijų pristatymų. Priešingai, stiklo partijų paruošimo sistema, kuri tiekia medžiagas tiksliai sinchronizuotais intervalais, leidžia krosnių operatoriams palaikyti siauresnes temperatūros ribas, sumažinti maksimalią šildymo apkrovą ir efektyviau eksploatuoti degiklius. Bendros energijos taupymo nauda dėl optimalaus šiluminio valdymo dažnai viršija šios planavimo sistemos kapitalines išlaidas per dvejus–tris eksploatacijos metus, kuriant įtikinamą ekonominį pagrindimą, nepriklausomą nuo kokybės aspektų.
Našumo maksimizavimas ir turto panaudojimo efektyvumas
Kiekvieną valandą, kai krosnis veikia žemiau pajėgumų, prarandama pajamų ir nepilnai naudojamos kapitalo investicijos. Intelektualus partijų planavimas pašalina laiko neapibrėžtumus, kurie sukuria dirbtinius neveikimo laikotarpius, todėl krosnių naudojimo rodikliai gali pakilti nuo įprastų 70–75 % iki nuolatinių 85–90 % be papildomų krosnių pajėgumų. Stiklo partijų tvarkymo sistema, kuri pasiekia net 10 % naudojimo efektyvumo gerinimą, gali sukurti papildomą metinę gamybą, lygią pačios sistemos kainai. Šis našumo padidėjimas kaupiamasis viso įrenginio eksploatacijos laikotarpiu, todėl krosnių partijų optimizavimas yra vienas pelningiausių investicijų variantų stiklo gamintojams, siekiantiems padidinti gamybos pajėgumus be didelių kapitalinių išlaidų.
DUK
Kaip automatinis stiklo partijų paruošimas sumažina gamybos defektus palyginti su rankiniu planavimu?
Automatinis stiklo dozavimas pašalina žmogaus laiko kintamumą, kuris sukelia nestabilų šiluminį paruošimą, klampumo svyravimus ištraukiant ir netolygią temperavimo įtempimų pasiskirstymą. Užtikrinant nustatytus dozavimo intervalus ir sinchronizuojant medžiagų srautą su krosnies šiluminiais ciklais, protinga stiklo dozavimo sistema užtikrina, kad kiekviena partija būtų vienodai paruošta ir ištraukta esant vienodai šiluminėje būsenai, taip tiesiogiai sumažinant paviršiaus suspaudimo svyravimus, kraštų stiprumo neatitikimus ir kitus temperatūros priklausomus defektus, kurie atsiranda dėl grafiko netvarkingumo.
Kokie integravimo iššūkiai kyla įdiegiant stiklo partijų tvarkymo sistemą esamose gamybos patalpose?
Integracijos sudėtingumas priklauso nuo krosnies konstrukcijos, esamos valdymo sistemos architektūros ir medžiagų apdorojimo įrangos konfigūracijos. Šiuolaikinės stiklo mišinių gamybos įmonės reikalauja tikrojo laiko duomenų ryšio su krosnies jutikliais, mišinių sekos stebėjimo jutikliais ir žemesniųjų procesų temperavimo įranga. Senesnės įmonės gali reikėti jutiklių modernizavimo ir PLC programavimo pakeitimų, kad būtų pasiektas visiškas integravimas. Tačiau modulinės stiklo mišinių paruošimo sistemos suprojektuotos etapiniam diegimui, leisdamos įmonėms pradėti nuo paprastos mišinių sekos valdymo ir palaipsniui pridėti prognozuojamą planavimą, sudėties sekimą bei pažangius optimizavimo modulius, kai auga patikimumas sistemoje.
Kokius matuojamus našumo pagerėjimus įmonė gali tikėtis iš protingo krosnies mišinių planavimo?
Įprastai įmonės, pereidamos nuo rankinio stiklo maišymo ir išpakavimo sistemų prie protingų sistemų, pastebi 8–15 % gamybos našumo padidėjimą, 10–20 % šiluminių defektų dėl broko sumažėjimą, 5–10 % energijos suvartojimo mažėjimą ir 15–25 % darbo jėgos sąnaudų sumažėjimą. Kokybės nuoseklumo gerinimasis dažnai viršija ekonomines naudas rinkose, kur griežtesni reikalavimai leidžia taikyti aukštesnes kainas. Konkrečios naudos priklauso nuo pradinės įmonės būklės: įmonės, kuriose jau buvo tikslus rankinis planavimas, gauna mažesnius rezultatus, o įmonės, kuriose anksčiau buvo neaiškūs procedūrų laikymosi reikalavimai ir aukštas broko lygis, per tris–šešis mėnesius nuo sistemos diegimo patiria esminius pagerinimus.