 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Intelektuālā krāsns partiju grafika ir pārveidojoša pieeja stikla ražošanā, kur precīza stikla partija debatēšana tieši nosaka kalšanas efektivitāti un galīgā produkta kvalitāti. Mūsdienu stikla ražotājiem ir pieaugošs spiediens samazināt cikla ilgumu, vienlaikus saglabājot stingrus kvalitātes standartus, un risinājums ir automātizēt kritiskās darbības secību — iekraušanu, apstrādi un izkraušanu — krāsns vides ietvaros. Efektīva stikla partiju apstrādes sistēmas integrācija novērš manuālos sašaurinājumus, samazina termisko triecienu pārejas laikā un nodrošina vienmērīgu materiāla plūsmu, kas optimizē enerģijas patēriņu visā ražošanas līnijā.
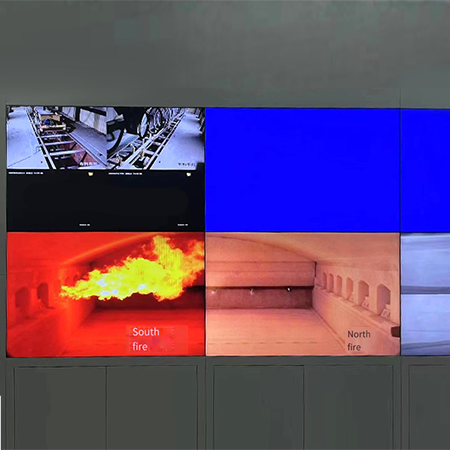
Stikla maisījuma rūpnīcas automatizācijas un reāllaika grafika inteliģences saplūdne rada konkurences priekšrocību, kas iet tālāk par vienkāršu ražošanas jaudu. Ieviešot automātisku stikla maisījuma sistēmu, kas integrēta ar krāsns vadības sistēmām, uzņēmumi var sinhronizēt maisījumu piegādi ar krāsns dzesēšanas cikliem, novēršot nevajadzīgu darba laika zaudējumu un novēršot termisko degradāciju. Šis sinhronizētais pieeja stikla maisījuma rūpnīcas darbībā pārvērš grafika sastādīšanu no reaģējošas uzdevuma par prognozējošu disciplīnu, kas vienlaicīgi paredz krāsns slodzes jaudu, materiālu gatavību un turpmākās kalšanas prasības.
Galvenais izaicinājums: Maisījumu plūsmas sinhronizācija ar krāsns cikliem
Termiskās ierobežojumu un materiālu gatavības izpratne
Stikla krāsnis darbojas stingri noteiktā temperatūru diapazonā, kur laiks nosaka gan kvalitāti, gan efektivitāti. Kad izejvielas iekļūst krāsnī nepareizos intervālos, sistēma piedzīvo termisko šoku, temperatūras svārstības un nevienmērīgu stikla apstrādi, kas izraisa temperēšanas defektus. Modernai stikla maisīšanas sistēmai jāņem vērā krāsns uzturēšanās laiks, materiālu sastāva mainīgie lielumi un precīzais brīdis, kad apstrādātais stikls sasniedz optimālo viskozitāti temperēšanai. Inteligents grafiks šo spraugu aizver, nepārtraukti uzraudzot krāsns temperatūras profilus, prognozējot, kad katrs maisījums sasniegs optimālo izņemšanas temperatūru, un attiecīgi sagatavojot ienākošo materiālu.
Darba samazināšana un vienveidības uzlabošana
Manuālā stikla partiju apstrāde ievieš cilvēka radītu mainīgumu, kas pasākst pat visprecīzāko krāsns vadības sistēmu. Operators pieņem laika saistītus lēmumus, balstoties uz vizuāliem signāliem, nevis precīziem termiskajiem datiem, kas noved pie neatbilstošiem partiju intervāliem un kvalitātes svārstībām. Automātiska stikla partiju apstrādes sistēma novērš šo mainīgumu, ieviešot determinētu grafika izveides loģiku, kas atkārtojas identiski katrā maiņā, katrā dienā un katrā sezonā. Rezultāts nav vienkārši darba spēka taupīšana, bet gan strukturāla vienveidība, kas samazina atkritumu daudzumu, pārstrādes ciklus un kvalitātes dēļ radīto ekspluatācijas pārtraukumu ilgumu, kas citādi samazinātu peļņu.
Intelektuāla grafika izveides arhitektūra un darbplūsmu integrācija
Reāllaika datu apvienošana un prediktīvā loģika
Optimāla stikla maisījuma rūpnīcas grafika sastādīšana ir atkarīga no nepārtrauktas vairāku datu plūsmu apvienošanas: krāsns temperatūras sensoru rādījumi, maisījuma materiālu sastāva profili, zemākās temperatūras apstrādes rindas statuss un dzesēšanas sistēmas pieejamība. Inteligentās grafika sastādīšanas sistēmas šos datus iegūst reāllaikā, piemēro prognozējošus algoritmus, kas paredz, kad katrs maisījums sasniegs mērķa parametrus, un ģenerē precīzas grafika ieteiksmes, lai maksimāli izmantotu krāsns jaudu. Stikla maisījuma sistēma, kas darbojas bez šīs prognozējošās spējas, kļūst reaktīva, nevis proaktīva, reaģējot uz krāsns stāvokļa izmaiņām pēc to notikšanas, nevis koordinējot tās pirms to notikšanas. Starpība starp reaktīvo un prognozējošo grafika sastādīšanu tieši izpaužas kā mazāks termiskais traucējums, stingrāka kvalitātes kontrole un mērāmi zemāka enerģijas patēriņa norma vienībā.
Integrācijas punkti visā ražošanas secībā
Efektīvai automātiskai stikla maisījumu sagatavošanai nepieciešama neiztrūkstoša integrācija vairākos punktos: izejvielu sagatavošana, maisījumu ielāde krāsnī, starpposma apstrādes fāzes, izņemšanas laika noteikšana un nodošana termiskās apstrādes sistēmām. Katrs pārejas punkts ir grafika veidošanas lēmums, kuram jāņem vērā iepriekšējo buferu statuss, pašreizējā krāsns slodze un nākamo posmu jaudas ierobežojumi. Kad šie integrācijas punkti darbojas neatkarīgi, sašaurinājumi veidojas vājākajā posmā, samazinot vispārējo līnijas caurlaidspēju. Vienota stikla maisījumu apstrādes sistēma, kas koordinē darbību visos šajos punktos, novērš izolētus ierobežojumus, vienmērīgāk sadala apstrādes slodzi un ļauj visai līnijai darboties tuvāk teorētiskajai maksimālajai jaudai. Šī koordinācija nav neobligāta; tā ir pamats, kas atdala augstas veiktspējas uzņēmumus no tiem, kuriem pastāvīgi rodas efektivitātes zudumi.
Kvalitātes nodrošināšana ar deterministisku maisījumu vadību
Siltīšanas profila vienotība un defektu novēršana
Stikla kvalitāte galu galā ir atkarīga no siltuma vēstures, kuru katrs partijas daudzums piedzīvo krāsnī. Kad partiju ierašanās laiks mainās, krāsns temperatūras profili kļūst nevienmērīgi, apstrāde kļūst nevienmērīga un viskozitāte izvilkšanas brīdī atšķiras no specifikācijas. Inteligenta krāsns partiju grafika nodrošina, ka katrs partijas daudzums seko gandrīz identiskiem siltuma līkņu profilam, saņem vienmērīgu apstrādes laiku un nonāk izvilkšanas stadijā tieši vienādā termiskajā stāvoklī. Šis determinētais termiskais apstrādes process tieši samazina bieži sastopamus kalšanas defektus, piemēram, virsmas spiedes svārstības, stiepes sprieguma sadalījuma neatbilstības un malu izturības mainīgumu. Stikla partiju sistēma, kas uztur stingru termisko vienotību, pārvērš kvalitāti no varbūtības rezultāta par inženieriski garantētu rādītāju, ļaujot noteikt stingrākas specifikācijas un paaugstināt klientu pieņemšanas līmeni.
Materiāla sastāva uzraudzība un adaptīvs grafiks
Uzlabotās stikla maisījumu rūpnīcu sistēmas reģistrē ne tikai maisījumu piegādi, bet arī katras partijas konkrēto materiālu sastāvu, ņemot vērā sezonālās svārstības izejvielu īpašībās un pārformulēšanas izmaiņas. Šis sastāva apzinātais plānošanas process pielāgo krāsns parametrus un uzturēšanās laiku, lai kompensētu materiālu mainīgumu, kas citādi izraisītu kvalitātes novirzi. Automatizēta stikla maisījumu sistēma, kas kombinēta ar sastāva uzraudzību, kļūst paškorekcijas sistēma: tā mācās no katras ražošanas partijas un uzlabo nākamo plānošanas lēmumu pieņemšanu, balstoties uz faktiskajiem rezultātiem. Šis atgriezeniskās saites mehānisms nav iespējams tikai manuālos procesos, tādēļ intelektuālā maisījumu plānošana ir nepārtraukts kvalitātes uzlabošanas dzinējs, nevis statiska noteikumu kopuma.
Operacionālā ekonomika un enerģijas optimizācija
Enerģijas patēriņa samazināšana, optimizējot termisko vadību
Krāsns apsilde ir viena no lielākajām enerģijas izmaksām stikla ražošanā. Nevienmērīga partiju grafika veido krāsnīs termiskās svārstības, kurās degļu cikli kļūst nevienmērīgi, un tiek uzturēti nepieciešamie termiskie rezervi, lai kompensētu neparedzamas partiju piegādes. Savukārt stikla maisīšanas sistēma, kas nodrošina materiāla piegādi precīzi sinhronizētos intervālos, ļauj krāsns operatoriem uzturēt šaurākus temperatūras diapazonus, samazināt maksimālo sildīšanas slodzi un darbināt degļus efektīvāk. Kopējās enerģijas ietaupījumu summa, ko nodrošina optimizēta termiskā pārvaldība, bieži pārsniedz grafika sistēmas kapitāla izmaksas jau pēc diviem līdz trim ekspluatācijas gadiem, radot ievērojamu ekonomisko pamatojumu neatkarīgi no kvalitātes aspektiem.
Izlaiduma maksimizācija un aktīvu izmantošana
Katrs stundas intervals, kad krāsns darbojas zem tās jaudas robežas, nozīmē zaudētu ienākumu un nepietiekami izmantotu kapitālu. Intelektuāla partiju grafika sastādīšana novērš laika nenoteiktības, kas rada mākslīgus neaktīvus periodus, ļaujot krāsns izmantošanas koeficientam paaugstināties no parastajiem 70–75% līdz stabiliem 85–90%, neprasot papildu krāsns jaudu. Stikla partiju apstrādes sistēma, kas pat tikai 10% uzlabo izmantošanu, var radīt papildu gadā ražotu produkciju, kuras vērtība atbilst pašas sistēmas izmaksām. Šis ražīguma pieaugums pastāv visu ražotnes ekspluatācijas laiku, padarot krāsns partiju optimizāciju vienu no augstākajām atdevēm piedāvātajām investīcijām stikla ražotājiem, kuri vēlas paplašināt jaudu bez būtiskām kapitāla izmaksām.
BKJ
Kā automātiska stikla partiju sastādīšana samazina ražošanas defektus salīdzinājumā ar manuālo grafika sastādīšanu?
Automātiska stikla maisīšana novērš cilvēka laika noteikšanas mainīgumu, kas izraisa neatbilstošu termisko apstrādi, viskozitātes svārstības izvilkšanas laikā un nevienmērīgu temperēšanas spriegumu sadalījumu. Ieviešot noteiktus partijas intervālus un sinhronizējot materiālu plūsmu ar krāsns termiskajiem cikliem, intelektuāla stikla maisīšanas sistēma nodrošina, ka katrai partijai tiek piešķirts vienāds apstrādes laiks un ka visas partijas tiek izvilktas vienādā termiskajā stāvoklī, tieši samazinot virsmas kompresijas svārstības, malu stipruma neatbilstību un citas temperatūras atkarīgās kļūdas, kas rodas no grafika neatbilstībām.
Kādas integrācijas problēmas var rasties, ieviešot stikla partiju apstrādes sistēmu esošās iekārtās?
Integrācijas sarežģītība ir atkarīga no krāsns konstrukcijas, pašreizējās vadības sistēmas arhitektūras un materiālu apstrādes aprīkojuma konfigurācijas. Mūsdienu stikla izejvielu maisījumu ražošanas sistēmām ir nepieciešama reāllaika datu savienojamība ar krāsns sensoriem, izejvielu maisījumu izsekošanas sensoriem un lejupvirziena temperēšanas aprīkojumu. Vecāka tipa rūpnīcām var būt nepieciešams uzstādīt papildu sensorus un veikt programmējamās loģiskās vadības ierīču (PLC) programmatūras izmaiņas, lai sasniegtu pilnu integrāciju. Tomēr modulārās stikla izejvielu maisījumu sistēmas ir izstrādātas fāzētai ieviešanai, kas ļauj rūpnīcām sākt ar pamata izejvielu maisījumu secības vadību un pakāpeniski pievienot prognozējošo grafiku, sastāva izsekošanu un uzlabotās optimizācijas moduļus, palielinotot uzticību sistēmai.
Kādus mērāmus snieguma uzlabojumus rūpnīca var gaidīt no intelektuālās krāsns izejvielu maisījumu grafikāšanas?
Iekārtas parasti pieredz 8–15% lielāku ražību, 10–20% mazāku atkritumu daudzumu, ko izraisa termiski defekti, 5–10% zemāku enerģijas patēriņu un 15–25% zemākas darbaspēka izmaksas, pārejot no manuālām uz inteliģentām stikla maisīšanas un atdalīšanas sistēmām. Kvalitātes vienveidības uzlabojumi bieži pārsniedz ekonomiskās priekšrocības tirgos, kur stingrākas specifikācijas nodrošina augstāku cenу. Konkrētie ieguvumi ir atkarīgi no sākotnējām iekārtu apstākļiem; iekārtām ar jau precīzu manuālo grafiku ieguvumi ir mazāki, kamēr tām, kurās vēsturiski pastāv neorganizētas prakses un augsts atkritumu līmenis, sistēmas ieviešanas pēc trim līdz sešiem mēnešiem novēro pārveidojošus uzlabojumus.
Saturs
- Galvenais izaicinājums: Maisījumu plūsmas sinhronizācija ar krāsns cikliem
- Intelektuāla grafika izveides arhitektūra un darbplūsmu integrācija
- Kvalitātes nodrošināšana ar deterministisku maisījumu vadību
- Operacionālā ekonomika un enerģijas optimizācija
-
BKJ
- Kā automātiska stikla partiju sastādīšana samazina ražošanas defektus salīdzinājumā ar manuālo grafika sastādīšanu?
- Kādas integrācijas problēmas var rasties, ieviešot stikla partiju apstrādes sistēmu esošās iekārtās?
- Kādus mērāmus snieguma uzlabojumus rūpnīca var gaidīt no intelektuālās krāsns izejvielu maisījumu grafikāšanas?