 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Programarea loturilor la cuptoarele inteligente reprezintă o abordare transformatoare în producția de sticlă, unde dozarea precisă dozare și descărcare a sticlei determină direct eficiența tratării termice și calitatea finală a produsului. Producătorii moderni de sticlă se confruntă cu o presiune tot mai mare de a reduce duratele de ciclu, păstrând în același timp standarde stricte de calitate, iar soluția constă în automatizarea secvenței critice de încărcare, procesare și descărcare în interiorul mediilor cu furnal. Integrarea eficientă a sistemelor de manipulare a loturilor de sticlă elimină gâturile de sticlă manuale, reduce șocul termic în timpul tranzițiilor și asigură un flux constant de materiale, optimizând astfel consumul de energie pe întreaga linie de producție.
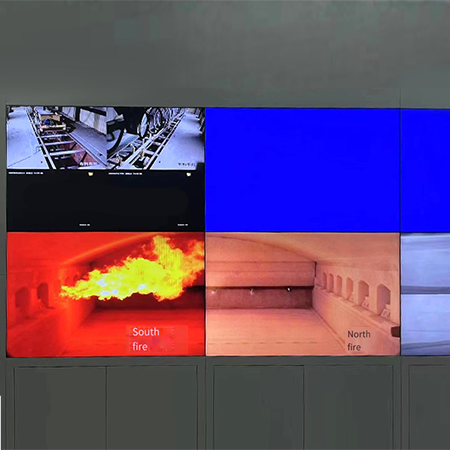
Convergența automatizării uzinei de dozare a sticlei cu inteligența programării în timp real creează un avantaj competitiv care depășește simpla productivitate brută. Prin implementarea unui sistem automat de dozare a sticlei integrat cu comenzile cuptoarelor, instalațiile pot sincroniza sosirea loturilor cu ciclurile de răcire ale cuptoarelor, eliminând astfel timpul nefolositor inutil și prevenind degradarea termică. Această abordare sincronizată a operațiunilor uzinei de dozare a sticlei transformă programarea dintr-o sarcină reactivă într-o disciplină predictivă care anticipează simultan capacitatea de încărcare a cuptoarelor, disponibilitatea materialelor și cerințele temperării ulterioare.
Provocarea centrală: sincronizarea fluxului de loturi cu ciclurile cuptoarelor
Înțelegerea constrângerilor termice și a disponibilității materialelor
Furnalele de sticlă funcționează în ferestre termice stricte, unde momentul determină atât calitatea, cât și eficiența. Când materiile prime intră în furnal la intervale incorecte, sistemul suferă șoc termic, fluctuații de temperatură și o condiționare neuniformă a sticlei, ceea ce duce în cele din urmă la defecțiuni în procesul de întărire. Un sistem modern de dozare a sticlei trebuie să țină cont de timpul de ședere în furnal, de variabilele compoziției materialelor și de momentul exact în care sticla condiționată atinge vâscozitatea optimă pentru întărire. Programarea inteligentă acoperă această decalare prin monitorizarea continuă a profilurilor de temperatură ale furnalului, prin previzionarea momentului în care fiecare lot va atinge temperatura optimă de extracție și prin organizarea corespunzătoare a materialelor care intră.
Reducerea forței de muncă și obținerea unei consistențe superioare
Manipularea manuală a loturilor de sticlă introduce variabilitatea umană, care subminează chiar și cele mai sofisticate sisteme de control ale cuptoarelor. Operatorii iau decizii privind momentul lansării în funcție de indicii vizuale, nu pe baza unor date termice precise, ceea ce duce la intervale neregulate între loturi și variații de calitate. Un sistem automat de dozare a sticlei elimină această variabilitate prin aplicarea unei logici de programare deterministe, care se repetă identic în fiecare schimb, în fiecare zi și în fiecare anotimp. Rezultatul nu este doar o economisire de forță de muncă, ci o consistență structurală care reduce ratele de deșeuri, ciclurile de refacere și timpul nefolositor legat de calitate, care altfel ar afecta profitabilitatea.
Arhitectură inteligentă de programare și integrare a fluxurilor de lucru
Fuziune în timp real a datelor și logică predictivă
Programarea optimă a instalației de dozare a sticlei depinde de fuziunea continuă a mai multor fluxuri de date: citirile senzorilor de temperatură ai cuptoarelor, profilurile compoziției materialelor pentru dozare, starea cozii de tratament termic din aval și disponibilitatea sistemului de răcire. Sistemele inteligente de programare prelucrează aceste date în timp real, aplică algoritmi predictivi care estimează momentul în care fiecare lot va atinge condițiile țintă și generează recomandări precise de programare care maximizează utilizarea cuptoarelor. Un sistem de dozare a sticlei care funcționează fără această capacitate predictivă devine reactiv, nu proactiv, răspunzând la modificările stării cuptoarelor după ce acestea au avut loc, nu orchestrându-le înainte de a se produce. Diferența dintre programarea reactivă și cea predictivă se traduce direct prin mai puține perturbări termice, control de calitate mai riguros și consum energetic măsurabil mai scăzut pe unitate produsă.
Puncte de integrare de-a lungul secvenței de producție
Gestionarea eficientă automată a loturilor de sticlă necesită o integrare fără discontinuități în mai multe puncte: pregătirea materiilor prime, încărcarea loturilor în cuptor, etapele intermediare de condiționare, momentul extragerii și predarea sistemelor de termoformare. Fiecare punct de tranziție reprezintă o decizie de programare care trebuie să țină cont de starea tamponului amonte, de sarcina actuală a cuptorului și de constrângerile de capacitate ale avalului. Când aceste puncte de integrare funcționează independent, se formează gâturi de sticlă la cel mai slab element, limitând debitul global al liniei. Un sistem unificat de manipulare a loturilor de sticlă, care coordonează toate aceste puncte, elimină constrângerile izolate, redistribuie sarcina de procesare în mod mai echilibrat și permite întregii linii să funcționeze mai aproape de capacitatea maximă teoretică. Această coordonare nu este opțională; ea este fundația care diferențiază instalațiile de înaltă performanță de cele care se confruntă cu pierderi cronice de eficiență.
Asigurarea calității prin controlul determinist al loturilor
Consistența profilului termic și prevenirea defectelor
Calitatea sticlei depinde, în final, de istoricul termic pe care îl parcurge fiecare lot în interiorul cuptorului. Atunci când momentul sosirii loturilor variază, profilele de temperatură ale cuptorului devin neregulate, condiționarea devine neuniformă, iar vâscozitatea la extracție se abate de la specificații. Programarea inteligentă a loturilor în cuptor asigură faptul că fiecare lot urmează curbe termice aproape identice, primește un timp de condiționare constant și ajunge la extracție exact în aceeași stare termică. Această tratare termică deterministă reduce direct defectele comune de întărire, cum ar fi variația compresiunii superficiale, neuniformitățile distribuției tensiunilor de întindere și variabilitatea rezistenței marginilor. Un sistem de dozare a sticlei care menține o consistență termică strânsă transformă calitatea dintr-un rezultat probabilistic într-o garanție inginerescă, permițând specificații mai stricte și rate mai mari de acceptare de către clienți.
Urmărirea compoziției materialelor și programarea adaptivă
Sistemele avansate de uzină pentru prepararea amestecurilor de sticlă urmăresc nu doar sosirea fiecărui amestec, ci și compoziția specifică a materialelor din fiecare amestec, luând în considerare variațiile sezoniere ale proprietăților materiilor prime și modificările de formulare. Planificarea bazată pe compoziție adaptează parametrii cuptoarelor și timpii de ședere pentru a compensa variabilitatea materialelor, care altfel ar provoca derapaje ale calității. Un sistem automat de preparare a amestecurilor de sticlă, combinat cu urmărirea compoziției, devine autoreglativ: învață din fiecare ciclu de producție și îmbunătățește deciziile viitoare de planificare pe baza datelor reale obținute. Acest mecanism de feedback este imposibil de realizat în operațiunile pur manuale, transformând astfel planificarea inteligentă a amestecurilor într-un motor continuu de îmbunătățire a calității, nu într-un set static de reguli.
Economia operațională și optimizarea energetică
Reducerea consumului de energie prin gestionare termică optimizată
Încălzirea în cuptoare reprezintă una dintre cele mai mari cheltuieli energetice din producția de sticlă. Programarea neregulată a loturilor forțează cuptoarele să intre în modele de oscilație termică, unde ciclurile arzătoarelor devin imprevizibile, menținând margini termice inutile pentru a face față sosirilor neprevizibile ale loturilor. În schimb, un sistem de dozare a sticlei care livrează materiale la intervale strict sincronizate permite operatorilor de cuptoare să mențină benzi de temperatură mai strânse, să reducă cerința de vârf pentru încălzire și să opereze arzătoarele mai eficient. Economia totală de energie obținută prin gestionarea optimizată a regimului termic depășește adesea costul de capital al sistemului de programare în decurs de doi până la trei ani de funcționare, oferind o justificare economică convingătoare, independent de considerente legate de calitate.
Maximizarea debitului și utilizarea activelor
Fiecare oră în care cuptorul funcționează sub capacitate reprezintă venituri pierdute și capital subutilizat. Programarea inteligentă a loturilor elimină incertitudinile de tip cronologic care generează perioade de nefuncționare artificiale, permițând creșterea ratei de utilizare a cuptorului de la 70–75% tipică la 85–90% constantă, fără a fi necesară o capacitate suplimentară a cuptorului. Un sistem de manipulare a loturilor de sticlă care obține chiar și o îmbunătățire de 10% a utilizării poate genera un output anual suplimentar echivalent cu costul sistemului însuși. Această creștere a productivității se acumulează pe durata de viață a instalației, transformând optimizarea loturilor pentru cuptoare în una dintre cele mai rentabile investiții disponibile producătorilor de sticlă care doresc să-și extindă capacitatea fără o expansiune majoră a capitalului.
Întrebări frecvente
Cum reduce programarea automată a loturilor de sticlă defectele de producție comparativ cu programarea manuală?
Dozarea automată a sticlei elimină variabilitatea temporală umană care provoacă o condiționare termică nesigură, o derivă a vâscozității la extracție și o distribuție neuniformă a tensiunilor de întărire. Prin impunerea unor intervale deterministe de dozare și sincronizarea fluxului de materiale cu ciclurile termice ale cuptoarelor, un sistem inteligent de dozare a sticlei asigură ca fiecare partidă să beneficieze de aceeași durată de condiționare și să ajungă la extracție în aceeași stare termică, reducând direct variația compresiunii superficiale, incoerența rezistenței marginale și alte defecțiuni dependente de temperatură care apar din cauza neregularităților de program.
Ce provocări de integrare apar la implementarea unui sistem de manipulare a partidelor de sticlă în instalații existente?
Complexitatea integrării depinde de proiectarea cuptoarelor, de arhitectura sistemului actual de comandă și de configurația echipamentelor pentru manipularea materialelor. Sistemele moderne de preparare a amestecurilor pentru sticlă necesită conectivitate în timp real cu senzorii cuptoarelor, cu senzorii de urmărire a amestecurilor și cu echipamentele de tratament termic din aval. Instalațiile vechi pot necesita montarea ulterioară a unor senzori și modificări ale programării PLC pentru a atinge o integrare completă. Totuși, sistemele modulare de preparare a amestecurilor pentru sticlă sunt concepute pentru implementare treptată, permițând instalațiilor să înceapă cu comanda de bază a secvenței de amestecuri și să adauge progresiv module de planificare predictivă, de urmărire a compoziției și de optimizare avansată pe măsură ce gradul de familiarizare cu sistemul crește.
Ce îmbunătățiri măsurabile ale performanței ar trebui să aștepte o instalație de la planificarea inteligentă a amestecurilor pentru cuptoare?
Instalațiile obișnuiesc să înregistreze creșteri ale productivității de 8–15%, reduceri ale ratei de rebuturi cauzate de defecțiuni termice cu 10–20%, scăderi ale consumului de energie cu 5–10% și reduceri ale costurilor salariale cu 15–25% în urma trecerii de la sisteme manuale la sisteme inteligente de dozare și descărcare a sticlei. Îmbunătățirile privind consistența calității depășesc adesea beneficiile economice în piețele unde specificațiile mai stricte determină prețuri superioare. Câștigurile specifice depind de starea inițială a instalației; cele care aplică deja programe manuale foarte riguroase obțin câștiguri mai mici, în timp ce cele cu practici istorice nestrictoase și rate ridicate de rebuturi înregistrează îmbunătățiri transformaționale într-un interval de trei până la șase luni după implementarea sistemului.
Cuprins
- Provocarea centrală: sincronizarea fluxului de loturi cu ciclurile cuptoarelor
- Arhitectură inteligentă de programare și integrare a fluxurilor de lucru
- Asigurarea calității prin controlul determinist al loturilor
- Economia operațională și optimizarea energetică
-
Întrebări frecvente
- Cum reduce programarea automată a loturilor de sticlă defectele de producție comparativ cu programarea manuală?
- Ce provocări de integrare apar la implementarea unui sistem de manipulare a partidelor de sticlă în instalații existente?
- Ce îmbunătățiri măsurabile ale performanței ar trebui să aștepte o instalație de la planificarea inteligentă a amestecurilor pentru cuptoare?