 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Интеллектуальное планирование загрузок печи представляет собой трансформационный подход к производству стекла, при котором точное стеклянная загрузка и выгрузка непосредственно определяет эффективность закалки и качество конечного продукта. Современные производители стекла сталкиваются с растущим давлением, направленным на сокращение циклов обработки при одновременном соблюдении строгих стандартов качества; решение заключается в автоматизации критически важной последовательности операций загрузки, обработки и выгрузки в среде печей. Эффективная интеграция системы обработки стеклянных заготовок устраняет ручные узкие места, снижает термический удар при переходах и обеспечивает стабильный поток материала, что оптимизирует энергопотребление по всей производственной линии.
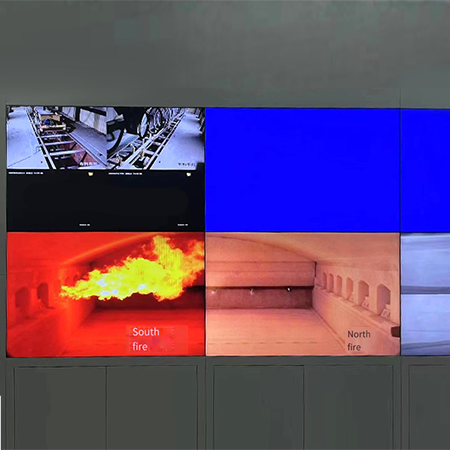
Совмещение автоматизации завода по приготовлению шихты для стекла с интеллектуальным планированием в реальном времени создаёт конкурентное преимущество, выходящее за рамки простого увеличения производительности. Внедрение автоматической системы приготовления шихты, интегрированной с системами управления печью, позволяет синхронизировать поступление порций шихты с циклами охлаждения печи, устраняя излишнее простои и предотвращая термическую деградацию. Такой синхронизированный подход к управлению заводом по приготовлению шихты превращает планирование из реактивной задачи в прогнозирующую дисциплину, одновременно учитывающую загрузочную ёмкость печи, готовность материалов и требования последующих операций закалки.
Основная задача: синхронизация потока порций шихты с циклами печи
Понимание тепловых ограничений и готовности материалов
Стекловаренные печи работают в строго заданных температурных диапазонах, где точность соблюдения временных параметров определяет как качество, так и эффективность процесса. При поступлении сырья в печь с нарушением интервалов система испытывает тепловой шок, колебания температуры и неравномерную термообработку стекла, что приводит к дефектам при закалке. Современная система дозирования сырья должна учитывать время пребывания материала в печи, переменные состава сырья и точный момент достижения стеклом оптимальной вязкости для закалки. Интеллектуальное планирование устраняет этот разрыв, непрерывно отслеживая температурные профили печи, прогнозируя момент достижения каждой партией оптимальной температуры извлечения и соответствующим образом координируя подачу новой порции сырья.
Снижение трудозатрат и повышение стабильности процесса
Ручная загрузка стекла в печь приводит к человеческим отклонениям, которые сводят на нет даже самые передовые системы управления печью. Операторы принимают решения по времени загрузки, ориентируясь на визуальные сигналы, а не на точные термические данные, что вызывает нестабильность интервалов между загрузками и колебания качества. Автоматическая система дозирования стекла устраняет эти отклонения за счёт детерминированной логики планирования, которая одинаково повторяется в каждой смене, каждый день и в каждый сезон. Результат — это не просто экономия трудозатрат, а структурная стабильность, снижающая процент брака, количество переделок и простои, связанные с качеством, которые в противном случае подрывали бы рентабельность.
Интеллектуальная архитектура планирования и интеграция рабочих процессов
Слияние данных в реальном времени и предиктивная логика
Оптимальное планирование работы завода по приготовлению стекольной шихты зависит от непрерывного объединения нескольких потоков данных: показаний датчиков температуры печи, профилей состава материалов шихты, состояния очереди на закалку в нижестоящих участках и доступности системы охлаждения. Интеллектуальные системы планирования в реальном времени получают эти данные, применяют прогнозные алгоритмы, позволяющие предсказать момент достижения каждой партии заданных параметров, и формируют точные рекомендации по расписанию, максимизирующие загрузку печи. Система приготовления шихты, функционирующая без такой прогнозной возможности, действует реактивно, а не проактивно — она реагирует на изменения состояния печи уже после их возникновения, вместо того чтобы координировать эти изменения заблаговременно. Разница между реактивным и прогнозным планированием напрямую определяет меньшее количество тепловых возмущений, более строгий контроль качества и измеримо более низкое энергопотребление на единицу продукции.
Точки интеграции на всех этапах производственной последовательности
Эффективная автоматическая дозировка стекла требует бесперебойной интеграции на нескольких этапах: подготовка сырья, загрузка шихты в печь, промежуточные фазы кондиционирования, точное время извлечения и передача на закалочные системы. Каждая точка перехода представляет собой управленческое решение по расписанию, которое должно учитывать состояние буферов на предыдущих этапах, текущую загрузку печи и ограничения пропускной способности последующих этапов. При автономной работе этих интеграционных точек возникают узкие места на самом слабом звене, что снижает общую пропускную способность линии. Единая система обработки стеклянных партий, координирующая все эти этапы, устраняет изолированные ограничения, обеспечивает более равномерное распределение нагрузки и позволяет всей линии работать ближе к теоретически максимальной производительности. Такая координация не является опциональной — она составляет основу, разделяющую высокопроизводительные предприятия от тех, кто сталкивается с хроническими потерями эффективности.
Обеспечение качества посредством детерминированного контроля партий
Согласованность температурного профиля и предотвращение дефектов
Качество стекла в конечном счёте определяется термической историей каждой партии в печи. При нестабильности интервалов поступления партий температурные профили печи становятся непредсказуемыми, термообработка — неравномерной, а вязкость при извлечении отклоняется от заданных параметров. Интеллектуальное планирование загрузки печи обеспечивает практически идентичные температурные кривые для всех партий, одинаковую продолжительность термообработки и достижение каждой партией точно заданного теплового состояния на этапе извлечения. Такая детерминированная термообработка напрямую снижает распространённые дефекты закалки: разброс поверхностного сжимающего напряжения, неоднородность распределения растягивающих напряжений и изменчивость прочности кромок. Система дозирования стекла, обеспечивающая высокую стабильность температурного режима, превращает качество из вероятностного результата в инженерно обоснованную гарантию, позволяя ужесточать технические требования и повышать долю заказов, принимаемых клиентами.
Отслеживание состава материалов и адаптивное планирование
Современные системы стекольных шихтовых заводов отслеживают не только прибытие шихты, но и конкретный состав материалов в каждой шихте, учитывая сезонные колебания свойств сырья и изменения в рецептуре. Планирование с учётом состава корректирует параметры печи и время пребывания материалов для компенсации изменчивости сырья, которая в противном случае вызвала бы ухудшение качества. Автоматизированная система приготовления шихты в сочетании с отслеживанием состава становится самокорректирующейся: она учится на каждом производственном цикле и уточняет будущие решения по планированию на основе реальных данных о результатах. Такой механизм обратной связи невозможен при полностью ручном управлении, поэтому интеллектуальное планирование шихт выступает в роли непрерывного двигателя повышения качества, а не набора статичных правил.
Эксплуатационная экономика и оптимизация энергопотребления
Снижение потребления энергии за счёт оптимизированного теплового управления
Обогрев печи представляет собой одну из самых крупных статей энергозатрат при производстве стекла. Нерегулярное расписание загрузки шихты вынуждает печи работать в режиме тепловых колебаний, при котором циклы работы горелок становятся нестабильными, а избыточные температурные запасы поддерживаются постоянно для компенсации непредсказуемых моментов поступления шихты. Напротив, система дозирования стекольной шихты, обеспечивающая подачу материала через точно синхронизированные интервалы, позволяет операторам печи поддерживать более узкие температурные диапазоны, снижать пиковую тепловую нагрузку и повышать эффективность работы горелок. Суммарная экономия энергии за счёт оптимизированного теплового управления зачастую превышает капитальные затраты на систему расписания уже через два–три года эксплуатации, обеспечивая убедительное экономическое обоснование её внедрения независимо от соображений качества.
Максимизация пропускной способности и эффективность использования активов
Каждый час работы печи ниже её мощности означает упущенный доход и неполное использование капитала. Интеллектуальное планирование партий устраняет временные неопределённости, вызывающие искусственные простои, позволяя повысить коэффициент использования печи с типичных 70–75 % до стабильных 85–90 % без необходимости увеличения ёмкости печи. Система обработки шихты для стекла, обеспечивающая даже 10-процентное повышение коэффициента использования, может генерировать дополнительный годовой объём выпуска, эквивалентный стоимости самой системы. Этот прирост производительности накапливается в течение всего срока службы предприятия, делая оптимизацию партий для печи одним из самых эффективных инвестиционных решений для производителей стекла, стремящихся расширить мощности без значительных капитальных вложений.
ЧаВО
Как автоматическая подготовка шихты для стекла снижает количество производственных дефектов по сравнению с ручным планированием?
Автоматическая дозировка стекла устраняет нестабильность временных параметров, обусловленную человеческим фактором, что приводит к непостоянной термической обработке, дрейфу вязкости при извлечении и неравномерному распределению напряжений при закалке. Обеспечивая строго определённые интервалы дозирования и синхронизируя поток материала с термическими циклами печи, интеллектуальная система дозировки стекла гарантирует, что каждая партия получает одинаковое время термообработки и достигает этапа извлечения в идентичном тепловом состоянии, что напрямую снижает разброс поверхностного сжатия, нестабильность прочности кромок и другие температурозависимые дефекты, возникающие из-за нарушений графика.
Какие проблемы интеграции возникают при внедрении системы обработки стеклянных партий на существующих производственных площадках?
Сложность интеграции зависит от конструкции печи, архитектуры существующей системы управления и конфигурации оборудования для обработки материалов. Современные системы заводов по приготовлению стекольной шихты требуют подключения к датчикам печи, датчикам отслеживания шихты и оборудованию для закалки на выходе в режиме реального времени. Устаревшие объекты могут потребовать установки дополнительных датчиков и модификации программного обеспечения ПЛК для достижения полной интеграции. Однако модульные системы приготовления стекольной шихты разработаны для поэтапного внедрения: предприятия могут начать с базового управления последовательностью приготовления шихты и постепенно добавлять модули прогнозного планирования, отслеживания состава и продвинутой оптимизации по мере роста уверенности в работе системы.
Какие измеримые улучшения показателей работы объекта следует ожидать от интеллектуального планирования загрузки печи?
Обычно предприятия отмечают рост пропускной способности на 8–15 %, снижение процента брака из-за термических дефектов на 10–20 %, сокращение энергопотребления на 5–10 % и уменьшение затрат на труд на 15–25 % при переходе от ручных систем дозирования и расфасовки стекла к интеллектуальным. Улучшения в стабильности качества зачастую превосходят экономические выгоды на рынках, где более строгие технические требования позволяют назначать повышенные цены. Конкретные результаты зависят от исходного состояния предприятия: предприятия с уже чётким ручным планированием демонстрируют меньший прирост эффективности, тогда как те, где ранее применялись нестрогие методы работы и наблюдался высокий процент брака, достигают кардинальных улучшений уже через три–шесть месяцев после внедрения системы.
Содержание
- Основная задача: синхронизация потока порций шихты с циклами печи
- Интеллектуальная архитектура планирования и интеграция рабочих процессов
- Обеспечение качества посредством детерминированного контроля партий
- Эксплуатационная экономика и оптимизация энергопотребления
-
ЧаВО
- Как автоматическая подготовка шихты для стекла снижает количество производственных дефектов по сравнению с ручным планированием?
- Какие проблемы интеграции возникают при внедрении системы обработки стеклянных партий на существующих производственных площадках?
- Какие измеримые улучшения показателей работы объекта следует ожидать от интеллектуального планирования загрузки печи?