 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

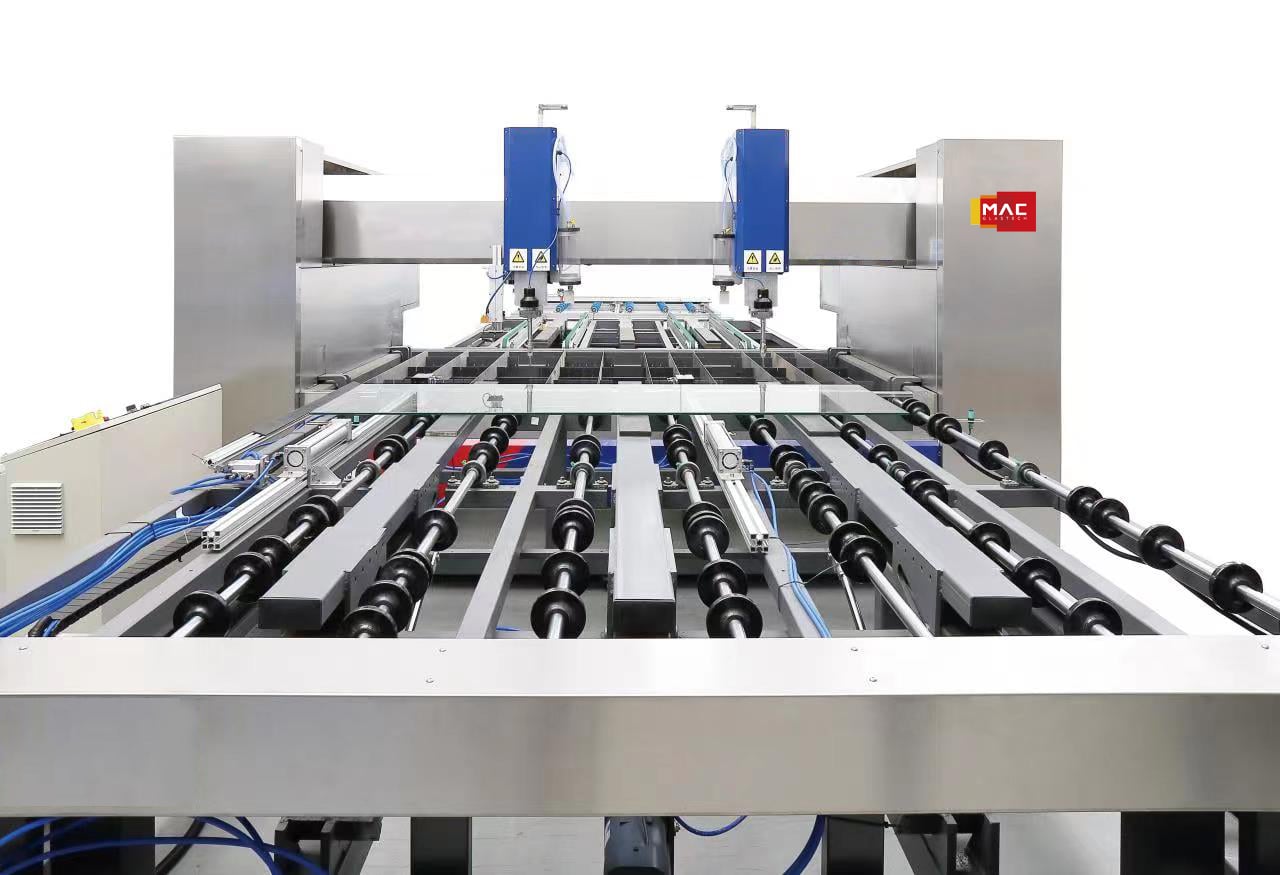
Modern industriell glastillverkning kräver precision, hastighet och konsekvens som manuella processer helt enkelt inte kan leverera. En cNC BEARBETNINGS CENTER har framträtt som en omvandlande lösning för glastillverkningsanläggningar som söker betydande förbättringar av automatiseringen. Dessa avancerade system integrerar datorstyrda bearbetningsprocesser med specialiserade funktioner för hantering av glas, vilket möjliggör för tillverkare att minska beroendet av arbetskraft, minimera mänskliga fel och skala upp produktionen utan proportionella kostnadsökningar. För anläggningar som opererar på konkurrensutsatta marknader där kvalitet och genomströmning direkt påverkar lönsamheten utgör investering i CNC-glasteknik ett strategiskt beslut som går långt bortom enkel utrustningsersättning.
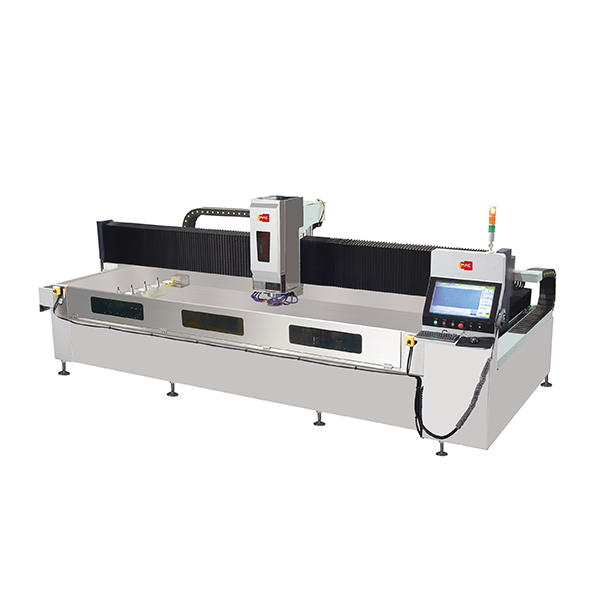
Integrationen av en glas-CNC-maskin i befintliga produktionsarbetsflöden löser flera operativa problem samtidigt. Traditionell glastillverkning bygger på skickliga tekniker som utför tidskrävande uppgifter, såsom kantpolering, borrning av hål och avfasning, med halvmanuella eller helt manuella metoder. Genom att automatisera dessa operationer med ett glasbearbetningscenter kan anläggningar drivas kontinuerligt, skrapgraden minskas, målnoggrannheten förbättras och erfarna medarbetare frigörs för att fokusera på kvalitetskontroll och processoptimering istället för upprepad fysisk arbetsuppgift.
Förstå CNC-tekniken för glasbearbetning
Kärnfunktioner hos moderna glas-CNC-maskiner
Ett CNC-glasbearbetningscenter fungerar genom programmerbara instruktioner som styr fleraxliga bearbetningshuvuden, slipsystem och precisionspositioneringsmekanismer. Till skillnad från allmänna CNC-utrustningar inkluderar en CNC-glasbearbetningsmaskin specialiserade kylsystem för att förhindra termisk spänning i glaset, dammuppsamlingsutrustning anpassad för fina glaspartiklar samt verktygsbytare utformade för de specifika geometriska kraven vid glasbearbetning. Systemet kan utföra kantbehandling, borrning av hål, urtag och komplex formning av platt, böjt och laminerat glas med toleranser mätta i bråkdelar av en millimeter.
Att programmera en glasbearbetningscentral innebär att skapa digitala modeller av färdiga komponenter och sedan översätta dessa modeller till maskinläsbara verktygspaths. Modern mjukvara integreras sömlöst med CAD-designer, vilket gör att ingenjörer kan visualisera bearbetningssekvensen innan produktionen påbörjas. Denna digitala planeringsfas upptäcker potentiella konflikter, materialspill och tidsrelaterade ineffektiviteter innan de uppstår i den faktiska tillverkningsmiljön.
Integration med befintlig anläggningsinfrastruktur
Installation av en CNC-glasbearbetningscentral kräver noggrann bedömning av anläggningens layout, elkapacitet, materialhanteringssystem och kvalitetsverifieringsarbetsflöden. En framgångsrik integration kräver samordning av maskinen med tidigare skärningsoperationer och efterföljande slutförande stationer. Materialflödet måste optimeras för att förhindra flaskhalsar; en höghastighets-CNC-glassmaskin genererar endast avkastning om tidigare skärning håller takten och efterföljande inspektion inte försenar leveranser. Många anläggningar upptäcker att införandet av CNC-driver förbättringar i hela anläggningen, vilket uppmuntrar uppgraderingar av materialtransport, dammuppsugning och kvalitetsmätningssystem.
Automationsfördelar i glasframställningsoperationer
Produktivitets- och genomströmningsförbättringar
Manuell kantpolering av en enda platta platt glas kan ta 15 till 30 minuter, beroende på kantkomplexiteten och kraven på ytkvalitet. En CNC-bearbetningsmaskin för glas utför samma operation på 3 till 8 minuter och ger konsekventa resultat för varje platta. Denna hastighetsökning förstärks vid större produktionsvolymer; en enda glasbearbetningscentral som arbetar i två skift kan ersätta fyra till sex heltidsanställda poleringstekniker, samtidigt som den uppnår högre kvalitet och arbetar utanför människans tröthetsgränser.
Ökad genomströmning översätts direkt till större produktionskapacitet utan utbyggnad av anläggningen. Fabriker kan hantera större beställningar, ta emot akutbeställningar och anpassa sig till svängningar i marknads efterfrågan utan kapitalinvesteringar i ytterligare fabriksytor. Flexibiliteten att omprogrammera en CNC-glasbearbetningscentral för olika glasstorlekar, kantprofiler och hålmönster innebär att samma utrustning kan hantera olika produktspecifikationer utan fysisk omkonfiguration eller fördröjningar på grund av verktygsbyte.
Kvalitetskonsekvens och minskat slöseri
Mänskliga operatörer introducerar variabilitet i kvaliteten på kanter, positioneringen av hål och ytytan. Miljöfaktorer såsom handtrötthet, distraktion och individuella färdighetsnivåer skapar kvalitetsavvikelser mellan olika produktionsomgångar. En CNC-glasmaskin utför identiska program med mikrometerprecision; det hundrade arbetstycket motsvarar det första arbetstycket när det gäller målnoggrannhet och ytyta. Denna konsekvens minskar kundklagomål, förbättrar andelen godkända produkter vid första kontrollen och stärker marknadsreputationen för tillförlitlighet.
Glasavfall från för långa kanter, felplacerade hål och dålig ytyta representerar slösad material- och arbetskraft. Avancerade CNC-glasbearbetningsmaskiner optimerar verktygsvägens effektivitet, minimerar sprickbildning vid kanter genom precisionsstyrda skärhastigheter och eliminerar överbearbetning genom exakt djupstyrning. Fabriker rapporterar att skrapgraden minskar med 15–40 procent efter införandet av CNC, vilket återvinns i materialkostnader samtidigt som miljömässiga hållbarhetsmått förbättras.
Optimering av arbetsinsats och personalplanering
Automatisering eliminerar inte arbetsstyrkan; den omriktar människors insats mot aktiviteter med högre värde. Istället for att utföra monoton slipning och polering programmerar tekniker maskiner, övervakar produktionen, felsöker processvariationer och hanterar kvalitetssäkring. Kompetensprofilen förskjuts från manuell smidighet mot teknisk läskunnighet och problemlösningsförmåga. Denna övergång förbättrar jobbtillfredsställelsen, minskar personalomsättningen och skapar tydligare karriärvägar inom organisationen.
Exakt arbetskraftsprognostisering blir möjlig när produktionskapaciteten är känd och maskinutnyttjandet är förutsägbart. Chefer kan planera personal för toppsäsonger med tillförsikt, minska övertidskostnader och fördela budgetar mer exakt. Den ekonomiska genomskinligheten förbättrar beslutsfattandet kring kapacitetsutbyggnad, marknadsinträde och diversifiering av produktportföljen.
Strategiska överväganden inför implementering
Bedöma beredskap och utveckla affärsfall
Inte alla glasbearbetningsverk behöver omedelbart en CNC-glasmaskin; beredskapen beror på produktionsvolym, produktkomplexitet, lönekostnadsstruktur och marknadens konkurrenskraft. Verk som tillverkar stora volymer av standardiserade produkter får maximal avkastning; en CNC-glasbearbetningsmaskin återbetalar sig snabbast när den tillverkar tusentals identiska komponenter. Å andra sidan kan specialverk med extrem produktmångfald finna att manuella metoder är tillräckliga om antalet delar förblir litet och om kostnaderna för omställning uppväger fördelarna med högre hastighet.
Att bygga ett rigoröst affärsfall kräver noggrann mätning av nuvarande processkostnader. Dokumentera arbets timmar för varje operation, materialspillprocent, defektrater och kundkvalitetsklagomål. Modellera sedan hur en CNC-glasbearbetningscentral skulle påverka dessa mått baserat på leverantörens prestandadata och anläggningens begränsningar. Jämför investeringskostnaden med återbetalningsprognoser för tre till fem år, inklusive restvärde för utrustningen och potentiell marknadsutveckling.
Utbildning och förändelsehantering
Introduktionen av en glasbearbetningscentral stör etablerade arbetsflöden och arbetarroller, vilket kräver genomtänkt förändringshantering. Lyckade implementeringar inkluderar omfattande operatörsträning som täcker maskinoperation, programskapande, underhåll och felsökning. Leverantörer erbjuder vanligtvis inledande träning; fortsatt teknisk support via avtal säkerställer att problem löses snabbt även när erfarna medarbetare möter nya situationer.
Att kommunicera skälen för automatisering till befintlig personal minskar motstånd och bygger förtroende inför övergången. Att betona hur CNC-glasbearbetningstekniken skapar nya möjligheter i stället för att eliminera jobb uppmuntrar personalens engagemang. Att involvera erfarna operatörer i maskininställning och parameterjustering skapar ägarskap och utnyttjar deras ingående kunskap om glashantering och kvalitetskrav.
Vanliga frågor
Vad är den typiska investeringskostnaden för ett CNC-glasbearbetningscenter?
En högkvalitativ CNC-glasmaskin kostar mellan 200 000 och 600 000 USD, beroende på storlek, kapacitet, automatiseringsfunktioner och medföljande tillbehör. Installation, utbildning och programvara utgör ytterligare kostnader motsvarande 10–20 procent av utrustningens pris. Finansieringsalternativ och leasingavtal sprider kapitalutgifterna över flera år, vilket gör automatisering tillgänglig även för mindre glasfabrikanter. Exakta offertförslag kräver konsultation med leverantörer baserat på dina specifika produktionskrav och anläggningsbegränsningar.
Hur lång tid tar det att programmera en CNC-glasbearbetningsmaskin för nya produkter?
Att programmera en glas-CNC-bearbetningsmaskin kräver vanligtvis fyra till åtta timmar för en ny produktkonstruktion, beroende på komplexiteten. Enkla platta glas med standardkanter kan programmeras på två timmar, medan böjda eller flerhålade komponenter kräver längre tid. Modern mjukvara accelererar programmeringen avsevärt genom att automatiskt generera verktygspaths från CAD-modeller, vilket minskar programmeringsfel och möjliggör snabb iteration. När maskinen är programmerad kan samma glasbearbetningscenter växla mellan produkter på några minuter, vilket möjliggör flexibel produktionsschemaläggning.
Vilken underhållsåtgärd kräver en glas-CNC-bearbetningscentral?
En CNC-glasbearbetningsmaskin kräver schemalagd underhållsarbete, inklusive rengöring av spindeln, service på kylvätskesystemet, inspektion av verktygsbytaren och utbyte av filter i dammuppsamlaren. Dagliga uppgifter inkluderar kontroll av kylvätskenivån och borttagning av skräp; dessa uppgifter tar 15 till 30 minuter. De flesta leverantörer rekommenderar professionellt underhåll kvartalsvis eller halvårsvis, beroende på användningsintensiteten. Att hålla ett reservdelslager för vanliga slitagekomponenter, såsom sliphjul och borstar, minimerar oplanerad driftstopp och säkerställer kontinuerlig produktionssäkerhet.