 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

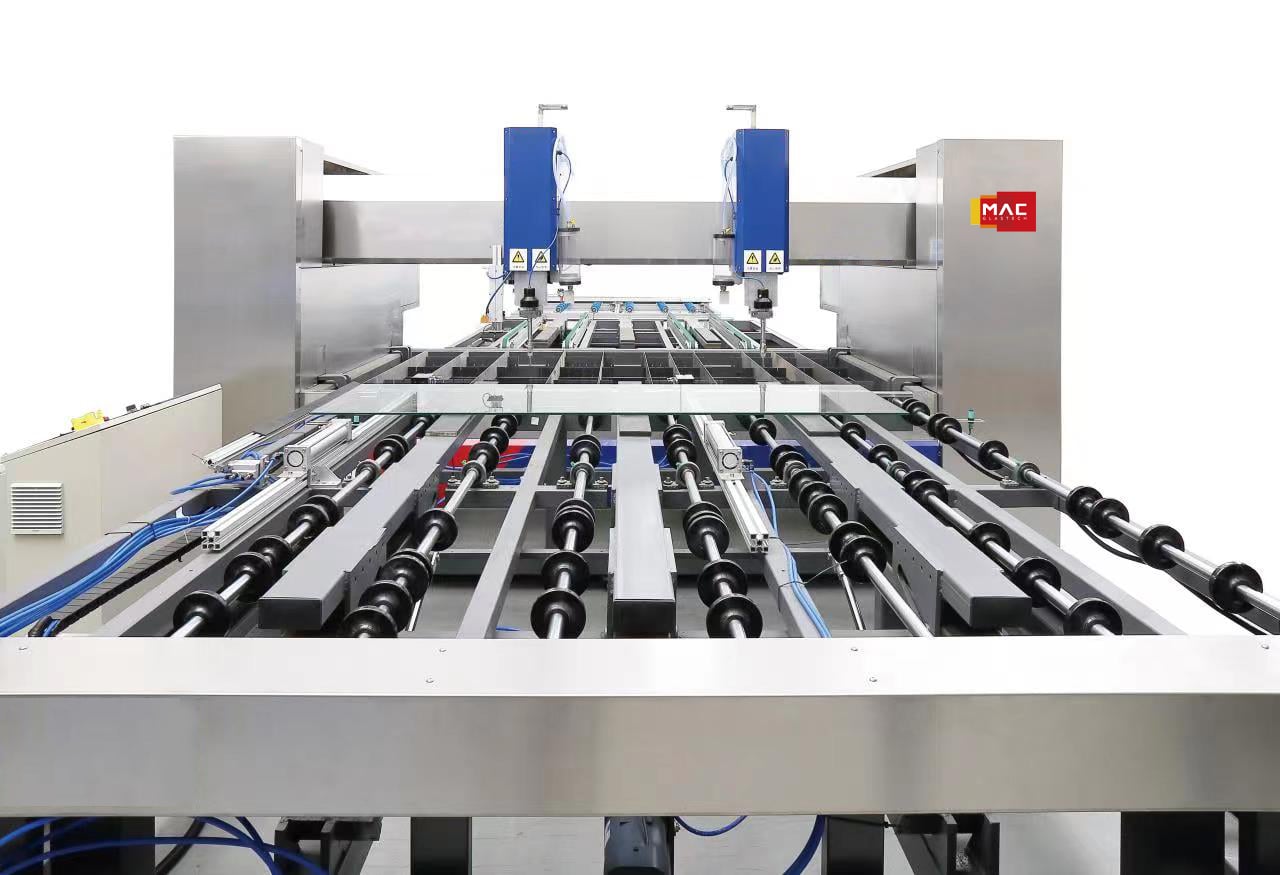
Сучасне промислове виготовлення скла вимагає точності, швидкості та узгодженості, яких ручні процеси просто не можуть забезпечити. цЕНТР ОБРОБКИ ЧПУ cNC-система стала перетворювальним рішенням для підприємств з виготовлення скла, що прагнуть значно покращити автоматизацію. Ці передові системи поєднують комп’ютерне керування обробкою зі спеціалізованими можливостями обробки скла, що дозволяє виробникам зменшити залежність від ручної праці, мінімізувати людські помилки та нарощувати обсяги виробництва без пропорційного зростання витрат. Для підприємств, що працюють на конкурентних ринках, де якість і продуктивність безпосередньо впливають на прибутковість, інвестування в технології CNC-обробки скла є стратегічним рішенням, що виходить за межі простого заміщення обладнання.
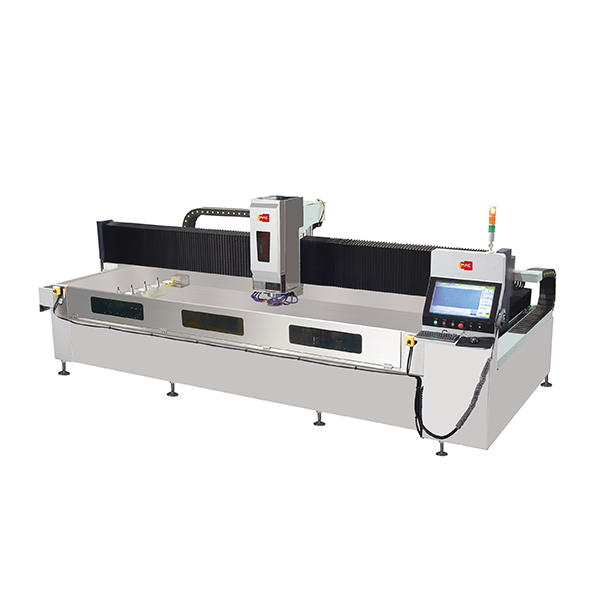
Інтеграція верстата з ЧПУ для обробки скла в існуючі виробничі процеси одночасно вирішує кілька операційних проблем. Традиційне виготовлення скла ґрунтується на роботі кваліфікованих техніків, які виконують трудомісткі завдання — наприклад, полірування кромок, свердлення отворів та фасочну обробку — за допомогою напівручних або повністю ручних методів. Автоматизація цих операцій за допомогою центру механічної обробки скла дозволяє підприємствам працювати безперервно, зменшувати рівень браку, підвищувати точність розмірів і звільняти досвідчених працівників для зосередження на контролі якості та оптимізації процесів замість повторюваних фізичних завдань.
Розуміння технології обробки скла за допомогою верстатів з ЧПУ
Основні можливості сучасних верстатів з ЧПУ для обробки скла
Центр обробки скла з ЧПК працює за програмованими інструкціями, що керують багатоосьовими обробними головками, шліфувальними системами та механізмами точного позиціонування. На відміну від універсального обладнання з ЧПК, верстат для обробки скла з ЧПК має спеціалізовані системи охолодження для запобігання термічним напруженням у склі, системи збору пилу, адаптовані до дрібних частинок скла, та автоматичні замінники інструментів, розроблені з урахуванням специфічних геометричних вимог до обробки скла. Система може виконувати операції обробки кромок, свердлення отворів, вирізання вирізів та складного формування на плоскому, вигнутому та ламінованому склі з точністю, що вимірюється частками міліметра.
Програмування центру обробки скла передбачає створення цифрових моделей готових компонентів, а потім перетворення цих моделей на траєкторії руху інструменту, які може зчитати верстат. Сучасне програмне забезпечення безперебійно інтегрується з CAD-проектами, що дозволяє інженерам візуалізувати послідовність обробки ще до початку виробництва. Цей цифровий етап планування виявляє потенційні конфлікти, втрати матеріалу та неефективність у використанні часу ще до їх виникнення в реальному виробничому середовищі.
Інтеграція з існуючою інфраструктурою підприємства
Встановлення центру ЧПК для обробки скла вимагає ретельної оцінки планування виробничого приміщення, електричної потужності, систем транспортування матеріалів та процесів перевірки якості. Успішна інтеграція залежить від узгодження роботи верстата з попередніми операціями різання та наступними станціями остаточної обробки. Потік матеріалів має бути оптимізованим, щоб запобігти утворенню «вузьких місць»; швидкісний верстат ЧПК для обробки скла буде приносити прибуток лише за умови, що попередні операції різання забезпечують необхідну продуктивність, а огляд на наступних етапах не затримує відправку готової продукції. Багато підприємств виявляють, що впровадження ЧПК стимулює покращення роботи всього виробничого комплексу, спонукаючи модернізацію систем транспортування матеріалів, видалення пилу та вимірювання якості.
Переваги автоматизації в операціях з виготовлення скла
Підвищення продуктивності та пропускної здатності
Ручне шліфування країв окремого аркуша плоского скла може тривати від 15 до 30 хвилин залежно від складності країв та вимог до якості поверхні. Обробка того самого елемента на CNC-верстаті для скла триває від 3 до 8 хвилин і забезпечує однаковий результат для кожного аркуша. Цей приріст швидкості посилюється пропорційно обсягам виробництва: один центр обробки скла, що працює у дві зміни, може замінити чотирьох–шести штатних техніків-шліфувальників, одночасно забезпечуючи вищу якість продукції та працюючи без обмежень, пов’язаних із людською стомлюваністю.
Зростання продуктивності безпосередньо збільшує виробничу потужність без розширення виробничих потужностей. Підприємства можуть виконувати більші замовлення, приймати термінові замовлення та реагувати на коливання ринкового попиту без капітальних інвестицій у додаткові виробничі площі. Гнучкість перепрограмування CNC-центру для обробки скла під різні розміри скла, профілі кромок та шаблони отворів означає, що одне й те саме обладнання може обробляти різноманітні специфікації продукції без фізичної переналаштування або затримок через заміну інструментів.
Стабільність якості та зменшення відходів
Людські оператори вносять змінність у якість кромок, розташування отворів та стан поверхонь. Екологічні чинники, такі як стомленість рук, відволікання та індивідуальний рівень навичок, призводять до зміни якості протягом серійного виробництва. CNC-верстат для обробки скла виконує однакові програми з повторюваністю на рівні мікронів; стоїнна деталь відповідає першій за точністю розмірів і станом поверхні. Ця стабільність зменшує скарги клієнтів, підвищує частку прийнятих деталей при першому контролі та посилює репутацію бренду щодо надійності.
Відходи скла через надмірне зрізання кромок, неправильне розташування отворів та поганий стан поверхонь означають втрату матеріалу й праці. Сучасні CNC-верстати для обробки скла оптимізують траєкторії інструментів, мінімізують кришіння кромок завдяки точному контролю швидкості різання та усувають надлишкове фрезерування за рахунок точного контролю глибини. Підприємства повідомляють про зниження рівня відходів на 15–40 % після впровадження CNC, що дозволяє повернути витрати на матеріали й поліпшити показники екологічної сталості.
Оптимізація праці та планування персоналу
Автоматизація не зменшує кількість працівників; вона перенаправляє людські зусилля на діяльності з вищою доданою вартістю. Замість виконання монотонних операцій шліфування та полірування техніки програмують верстати, контролюють виробництво, усувають відхилення в технологічних процесах та забезпечують контроль якості. Профіль необхідних навичок змінюється: замість ручної спритності зростає значення технічної грамотності та здатності до вирішення проблем. Цей перехід підвищує задоволеність працею, знижує оборотність персоналу та створює чіткіші шляхи професійного зростання всередині організації.
Точне прогнозування трудових ресурсів стає можливим, коли відома виробнича потужність і передбачувана завантаженість обладнання. Керівники можуть із впевненістю планувати штат на пікові періоди, зменшувати витрати на понаднормову роботу та точніше розподіляти бюджети. Покращена фінансова прозорість сприяє прийняттю обґрунтованих рішень щодо розширення потужностей, виходу на нові ринки та диверсифікації асортименту продукції.
Стратегічні аспекти реалізації
Оцінка готовності та розробка бізнес-обґрунтування
Не кожне виробництво скла потребує негайного використання CNC-верстата для обробки скла; готовність залежить від обсягів виробництва, складності продукції, структури витрат на робочу силу та конкурентоспроможності на ринку. Підприємства, що випускають великі партії стандартизованих виробів, отримують максимальну віддачу; амортизація CNC-верстата для обробки скла проходить найшвидше під час виготовлення тисяч ідентичних компонентів. Навпаки, дрібні майстерні, що спеціалізуються на виготовленні нестандартних виробів із надзвичайною різноманітністю продукції, можуть вважати ручні методи достатніми, якщо обсяги випуску окремих деталей залишаються невеликими, а витрати на переналагодження перевищують переваги у швидкості.
Створення ретельно обґрунтованого бізнес-кейсу вимагає точного вимірювання поточних витрат на процеси. Запишіть трудові години для кожної операції, відсотки відходів матеріалів, показники браку та скарги клієнтів щодо якості. Потім створіть модель того, як центр обробки скла з ЧПК змінить ці показники на основі даних про ефективність постачальників та обмежень виробничого приміщення. Порівняйте вартість інвестицій із прогнозами терміну окупності за три–п’ять років, враховуючи залишкову вартість обладнання та потенційне зростання ринку.
Навчання та управління змінами
Впровадження центру механічної обробки скла порушує встановлені робочі процеси й змінює ролі працівників, тому потрібне свідоме планування управління змінами. Успішні реалізації передбачають комплексне навчання операторів з питань експлуатації верстатів, створення програм, технічного обслуговування та усунення несправностей. Зазвичай постачальники надають початкове навчання; контракти на постійну технічну підтримку забезпечують швидке вирішення проблем, коли досвідчені фахівці стикаються з новими ситуаціями.
Пояснення логіки автоматизації наявним працівникам зменшує опір і підвищує впевненість у перехідному процесі. Акцент на тому, як технологія CNC для обробки скла створює нові можливості замість скорочення робочих місць, сприяє підтримці цього процесу серед персоналу. Залучення досвідчених операторів до налаштування обладнання та підбору параметрів сприяє формуванню відчуття власності й використовує їхнє глибоке розуміння особливостей роботи зі склом та стандартів якості.
Часті запитання
Яка типова вартість інвестицій у центр CNC-обробки скла?
Якісний верстат CNC для обробки скла коштує від 200 000 до 600 000 доларів США, залежно від розміру, функціональних можливостей, рівня автоматизації та комплектації додатковими пристроями. Витрати на монтаж, навчання та програмне забезпечення становлять додатково 10–20 % від вартості обладнання. Фінансування та оренда дозволяють розподілити капітальні витрати протягом кількох років, що робить автоматизацію доступною й для менших виробників. Точні цінові пропозиції вимагають консультації з постачальником з урахуванням ваших конкретних виробничих потреб і обмежень виробничого приміщення.
Скільки часу потрібно для програмування CNC-верстата для обробки скла під нові вироби?
Програмування CNC-верстата для обробки скла зазвичай займає від чотирьох до восьми годин на новий дизайн виробу, залежно від його складності. Просте плоске скло зі стандартними кромками можна запрограмувати за дві години, тоді як вигнуті або багатоотворні деталі вимагають більше часу. Сучасне програмне забезпечення значно прискорює процес програмування, автоматично генеруючи траєкторії руху інструменту з CAD-моделей, що зменшує кількість помилок оператора та дозволяє швидко вносити зміни. Після програмування той самий верстат для обробки скла може перемикатися між різними виробами за кілька хвилин, забезпечуючи гнучке планування виробництва.
Яке технічне обслуговування потрібне для центру CNC-обробки скла?
Для ЧПК-верстата для обробки скла потрібне планове технічне обслуговування, що включає очищення шпінделя, обслуговування системи охолодження, перевірку пристрою зміни інструменту та заміну фільтрів пиловідсмоктувача. Щоденні завдання — це перевірка рівня охолоджуючої рідини та видалення відходів; вони займають 15–30 хвилин. Більшість постачальників рекомендують професійне технічне обслуговування раз на квартал або раз на півроку, залежно від інтенсивності використання. Підтримка запасу запасних частин для типових зношуваних компонентів, таких як шліфувальні круги й щітки, мінімізує незаплановані простої й забезпечує надійність безперервного виробництва.