 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Інтелектуальне планування партій у печах є перетворювальним підходом до виробництва скла, де точне партійне завантаження та розвантаження скла безпосередньо визначає ефективність закалювання та кінцеву якість продукції. Сучасні виробники скла стикаються з постійно зростаючим тиском щодо скорочення тривалості циклів при одночасному дотриманні суворих стандартів якості, і рішення полягає в автоматизації критично важливої послідовності операцій завантаження, обробки та розвантаження в умовах пічного середовища. Ефективна інтеграція системи обробки партій скла усуває ручні «вузькі місця», зменшує тепловий удар під час переходів та забезпечує стабільний потік матеріалу, що оптимізує споживання енергії на всій виробничій лінії.
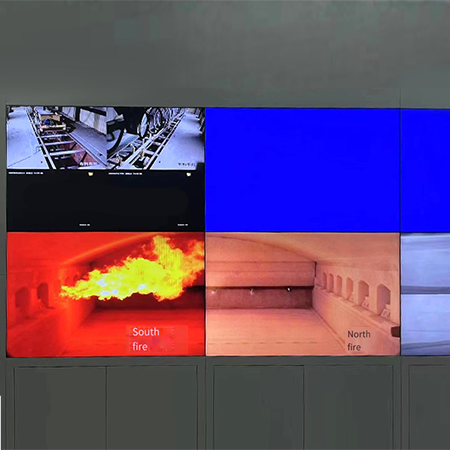
Поєднання автоматизації заводу з приготування шихти для скла з інтелектуальним плануванням у реальному часі створює конкурентну перевагу, яка виходить за межі простої продуктивності. Впровадження автоматичної системи приготування шихти для скла, інтегрованої з керуванням пічми, дозволяє синхронізувати надходження партій з циклами охолодження пічми, що усуває зайвий простій і запобігає термічному розкладу. Такий синхронізований підхід до роботи заводу з приготування шихти для скла перетворює планування з реактивної задачі на прогнозну дисципліну, яка одночасно передбачає потужність завантаження пічми, готовність матеріалів та вимоги до подальшого закалювання.
Основна проблема: синхронізація потоку партій із циклами пічми
Розуміння термічних обмежень та готовності матеріалів
Печі для виробництва скла працюють у жорстко обмежених температурних діапазонах, де час визначає як якість, так і ефективність. Коли сировина надходить у піч з неправильними інтервалами, система зазнає теплового удару, коливань температури та неоднорідної термообробки скла, що призводить до дефектів у процесі закалювання. Сучасна система дозування скляної сировини має враховувати тривалість перебування матеріалу в печі, змінні складу сировини та точний момент, коли термооброблене скло досягає оптимальної в’язкості для закалювання. Розумне планування заповнює цю прогалину, постійно контролюючи температурні профілі печі, прогнозуючи час досягнення кожною партією оптимальної температури вилучення та відповідно координуючи надходження нової сировини.
Зменшення трудових витрат та підвищення стабільності
Ручне дозування скла в партії вносить людську змінність, що підриває навіть найсучасніші системи керування піччю. Оператори приймають рішення щодо часу на основі візуальних ознак замість точних термальних даних, що призводить до непостійних інтервалів між партіями та коливань у якості. Автоматична система дозування скла усуває цю змінність шляхом застосування детермінованої логіки планування, яка повторюється однаково в кожну зміну, щодня й у будь-який сезон. Результат — це не лише економія праці, а й структурна узгодженість, що зменшує кількість браку, циклів переділки та простоїв, пов’язаних із якістю, які інакше знижують рентабельність.
Інтелектуальна архітектура планування та інтеграція робочих процесів
Об’єднання даних у реальному часі та прогнозна логіка
Оптимальне планування роботи заводу з приготування скляної шихти залежить від безперервного об’єднання кількох потоків даних: показань датчиків температури пічі, профілів складу матеріалів для шихти, стану черги на дільниці термообробки та доступності системи охолодження. Інтелектуальні системи планування в реальному часі отримують ці дані, застосовують прогнозні алгоритми, що передбачають момент досягнення кожною партією заданих умов, і генерують точні рекомендації щодо планування, щоб максимально використати потужність печі. Система приготування шихти, яка працює без такої прогнозної здатності, стає реактивною замість проактивної — вона реагує на зміни стану печі після їх виникнення, а не координує їх заздалегідь. Різниця між реактивним і прогнозним плануванням безпосередньо впливає на зменшення теплових завад, покращення контролю якості та вимірне зниження енергоспоживання на одиницю продукції.
Точки інтеграції в усьому виробничому циклі
Ефективне автоматичне дозування скла вимагає безперервної інтеграції на кількох етапах: підготовка сировини, завантаження шихти в піч, проміжні етапи умовного регулювання, час вилучення та передача до систем закалювання. Кожна точка переходу є рішенням щодо планування, яке має враховувати стан буферів на попередніх етапах, поточне навантаження пічі та обмеження потужності на наступних етапах. Коли ці точки інтеграції працюють незалежно одна від одної, вузькі місця виникають у найслабшій ланці, що обмежує загальну продуктивність лінії. Єдина система обробки шихти для скла, яка координує всі ці етапи, усуває ізольовані обмеження, рівномірніше розподіляє навантаження на обробку та дозволяє всій лінії працювати ближче до теоретично максимальної потужності. Така координація не є факультативною — вона є основою, що розділяє високопродуктивні виробництва від тих, що постійно страждають від втрат ефективності.
Забезпечення якості за допомогою детермінованого контролю шихти
Узгодженість температурного профілю та запобігання дефектам
Якість скла зрештою залежить від термічної історії, яку кожна партія проходить у пічному агрегаті. Коли час прибуття партій варіюється, температурні профілі печі стають непередбачуваними, умови витримки — неоднорідними, а в’язкість у момент виймання відхиляється від специфікації. Розумне планування партій у печі забезпечує, що кожна партія проходить майже ідентичні термічні криві, отримує однаковий час витримки й досягає моменту виймання в точно однаковому тепловому стані. Це детерміноване термічне оброблення безпосередньо зменшує поширені дефекти загартування, такі як розбіжності у поверхневому стиску, невідповідності у розподілі розтягуючих напружень та коливання міцності кромок. Система дозування скла, що забезпечує високу стабільність температурного режиму, перетворює якість із ймовірнісного результату на інженерну гарантію, що дозволяє встановлювати жорсткіші специфікації й підвищувати рівень прийняття продукції замовниками.
Відстеження складу матеріалу та адаптивне планування
Сучасні системи заводів з приготування скляної шихти відстежують не лише момент надходження партії, а й конкретний хімічний склад кожної партії, враховуючи сезонні коливання властивостей сировини та зміни у її рецептурі. Таке планування, що враховує склад, адаптує параметри плавильних печей і тривалість перебування матеріалу в них, щоб компенсувати варіації властивостей сировини, які інакше призводили б до втрати стабільності якості. Автоматична система приготування скляної шихти у поєднанні з відстеженням її складу стає самокоригуючою: вона навчається на кожному виробничому циклі й удосконалює майбутні рішення щодо планування на основі реальних даних про результати. Такий зворотний зв’язок неможливий у чисто ручних операціях, тож розумне планування партій — це не статичний набір правил, а постійний механізм покращення якості.
Експлуатаційна економіка та оптимізація енерговитрат
Зниження енергоспоживання за рахунок оптимізованого теплового управління
Опалювання пічною установкою є одним із найбільших енерговитрат у виробництві скла. Нерегулярне планування завантаження партій змушує печі входити в теплові коливальні режими, при яких цикли роботи пальників стають непередбачуваними, а для компенсації непрогнозованих моментів надходження партій доводиться підтримувати зайві теплові запаси. Натомість система дозування скла, що подає матеріал у точно синхронізованих інтервалах, дає операторам пічної установки змогу підтримувати вужчі температурні діапазони, зменшувати пікові потреби в обігріві та ефективніше експлуатувати пальники. Сукупна економія енергії завдяки оптимізованому тепловому управлінню часто перевищує капітальні витрати на систему планування вже протягом двох–трьох років експлуатації, забезпечуючи переконливий економічний аргумент навіть без урахування якісних показників.
Максимізація продуктивності та використання активів
Кожна година роботи пічі нижче її потужності означає втрату доходу й недовикористання капіталу. Розумне планування партій усуває часові невизначеності, що призводять до штучних простоїв, і дозволяє підвищити коефіцієнт використання печі з типових 70–75 % до стабільних 85–90 % без потреби в додатковій потужності печі. Система обробки шихти для скла, яка забезпечує навіть 10-відсоткове покращення використання потужностей, може генерувати додатковий річний обсяг випуску, еквівалентний вартості самої системи. Цей приріст продуктивності накопичується протягом усього терміну експлуатації об’єкта, роблячи оптимізацію партій для печей одним із найефективніших інвестиційних рішень для виробників скла, які прагнуть збільшити потужності без значних капітальних вкладень.
Часті запитання
Як автоматичне дозування шихти для скла зменшує кількість виробничих дефектів порівняно з ручним плануванням?
Автоматичне дозування скла усуває варіативність людського часу, що призводить до непостійного термічного умовлювання, зміни в’язкості під час екстракції та нерівномірного розподілу напружень під час загартовування. Завдяки встановленню детермінованих інтервалів дозування й синхронізації потоку матеріалу з термічними циклами пічі інтелектуальна система дозування скла забезпечує однаковий час умовлювання для кожної партії й отримання всіх партій у тому самому термічному стані під час екстракції, що безпосередньо зменшує розбіжності стиску на поверхні, невідповідності міцності по краях та інші дефекти, зумовлені температурою й виникаючі через нерегулярність графіку.
Які проблеми інтеграції виникають під час впровадження системи обробки партій скла на діючих об’єктах?
Складність інтеграції залежить від конструкції пічі, архітектури поточної системи керування та конфігурації обладнання для обробки матеріалів. Сучасні системи заводів з приготування шихти для скла вимагають з’єднання з датчиками пічі, датчиками відстеження шихти та обладнання для термообробки на наступних етапах у режимі реального часу. Для застарілих об’єктів може знадобитися доукомплектування датчиками та модифікація програмного забезпечення ПЛК задля повної інтеграції. Однак модульні системи приготування шихти для скла розроблені для поетапного впровадження, що дозволяє об’єктам почати з базового керування послідовністю приготування шихти й поступово додавати модулі прогнозного планування, відстеження складу та розширеної оптимізації по мірі набуття досвіду роботи з системою.
Які вимірювані покращення продуктивності має очікувати об’єкт від інтелектуального планування приготування шихти для пічі?
Зазвичай підприємства відзначають зростання продуктивності на 8–15 %, зниження рівня браку через термічні дефекти на 10–20 %, скорочення енергоспоживання на 5–10 % та зменшення витрат на оплату праці на 15–25 % після переходу від ручних до інтелектуальних систем дозування й розділення скла. Покращення стабільності якості часто перевищує економічну вигоду на ринках, де строгіші специфікації забезпечують преміальні ціни. Конкретні результати залежать від початкового стану підприємства: об’єкти з уже жорстким ручним плануванням отримують менші покращення, тоді як ті, що мають розслаблені раніше практики й високий рівень браку, досягають кардинальних покращень протягом трьох–шести місяців після впровадження системи.
Зміст
- Основна проблема: синхронізація потоку партій із циклами пічми
- Інтелектуальна архітектура планування та інтеграція робочих процесів
- Забезпечення якості за допомогою детермінованого контролю шихти
- Експлуатаційна економіка та оптимізація енерговитрат
-
Часті запитання
- Як автоматичне дозування шихти для скла зменшує кількість виробничих дефектів порівняно з ручним плануванням?
- Які проблеми інтеграції виникають під час впровадження системи обробки партій скла на діючих об’єктах?
- Які вимірювані покращення продуктивності має очікувати об’єкт від інтелектуального планування приготування шихти для пічі?