 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

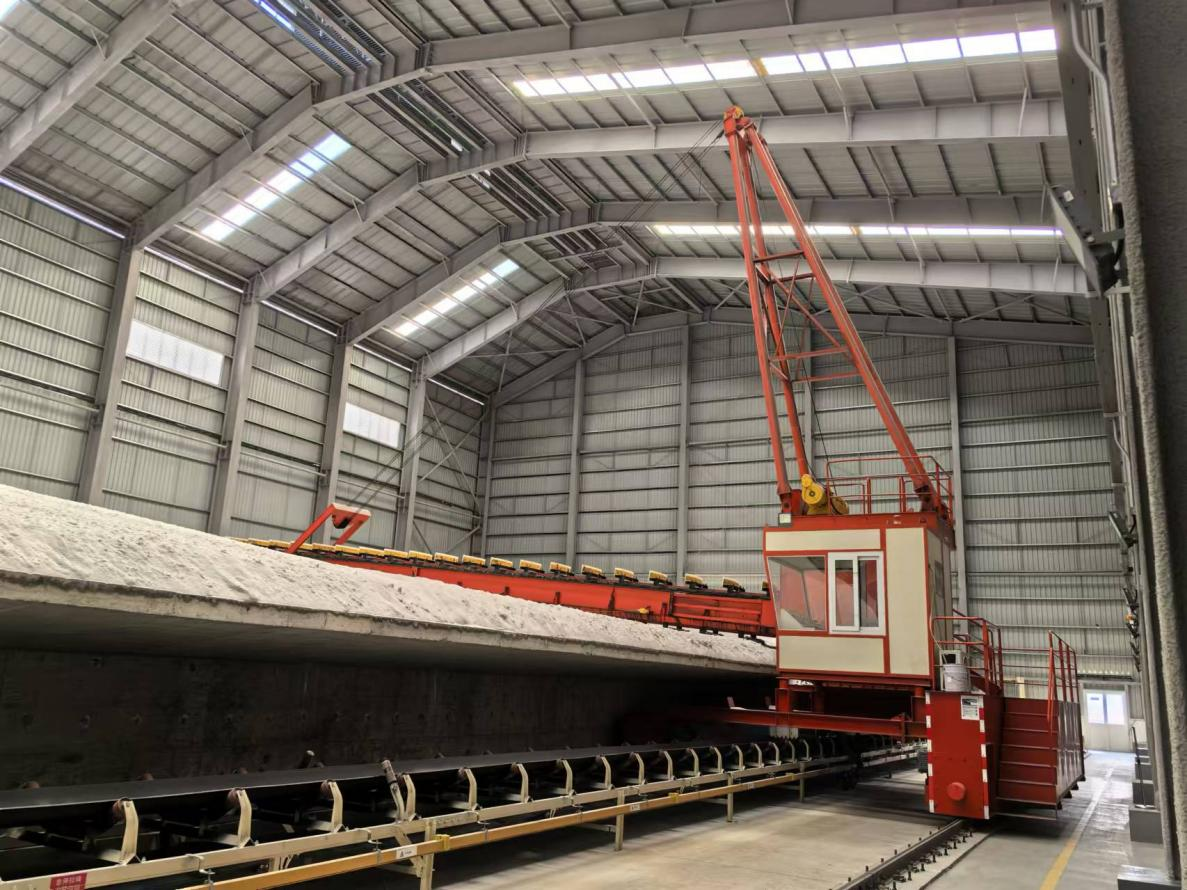
Termotöötlemisahjud on kriitilise tähtsusega seadmed klaasi tootmisel ning nende tõhusus mõjutab otseselt tootmiskulusid ja toote kvaliteeti. Kas te kasutate ühekaameraga, kahekaameraga või pidevat ahju – tõhususe maksimeerimiseks tuleb tunda kogu soojusprotsessi töövoogu, alustades esialgse materjali ettevalmistamisest kuni lõpliku jahutamiseni. Üleliialise jõudluse saavutamise võti on teie klaaspakendamine süsteemide optimeerimine ja kõigi allavoolu toimingute sujuv koordineerimine.
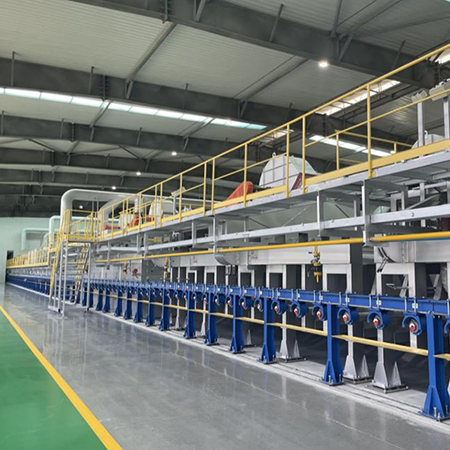
Parim efektiivsus erinevate termotöötlemisahjute konfiguratsioonide puhul nõuab strateegilist lähenemist, mis arvestab nii disainispetsifikatsioone kui ka toimimisparameetreid ja materjalivoolu integreerimist. Õigesti projekteeritud klaasipartii tehas tagab pideva materjali tarnimise soojenduskambrisse, millest tulenevalt mõjutatakse otseselt viibimisaega, temperatuuri ühtlust ja lõplikku klaasikvaliteeti. Iga ahju tüübi konkreetsete eeliste ja toimimisnõudmiste tundmine võimaldab tootjatel rakendada sihipäraseid parandusi, mis vähendavad energiatarvet, minimeerivad vigade osakaalu ja suurendavad läbilaskevõimet ilma kahjustada termotöödeldud klaasi terviklikkust.
Ühe kambriga ahju optimeerimine
Ühe kambriga ahju dünaamika mõistmine
Ühekaambrilised ahjud soojendavad klaasitükke järjest või väikestes partiidis ühte integreeritud soojutuspiirkonda. See konfiguratsioon pakub lihtsust ja väiksemaid esialgseid investeeringuid, mistõttu on see ideaalne väiksemate tootmispartiide või eriklaaside rakenduste jaoks. Siiski nõuab ühekaambrilise ahju efektiivse töö tagamine täpset temperatuurikontrolli ja hoolikat laadimismustrite haldamist. Klaasipartii käsitlemise süsteem peab tarnima materjali regulaarsete intervallidega, et vältida termilist šokki ja tagada ühtlane soojenemine kogu kambris, mis mõjutab otseselt kinnitustugevust ja toote ühtlust.
Energiasäästlikkus ühe kambriga toimingutes sõltub suuresti pauside vähendamisest ja soojus säilitamise optimeerimisest. Automaatse klaasipartii süsteemi rakendamine vähendab materjalikäitlemise viivitusi ja tagab pideva materjali voolu, takistades temperatuuri kõikumisi, mis kulutavad energiat. Temperatuuri profiilimine ja strateegiline materjali paigutamine kambris võimaldab operaatortel säilitada optimaalsed konvektsioonimustrid, vähendades klaasi viibimisaega ahjus, samal ajal kui säilitatakse õiged tempereerimisparameetrid. Kütteelementide ja soojusisolatsiooni regulaarne hooldus säilitab soojuslikku tõhusust ja pikendab seadmete kasutuselu.
Ühe kambriga parimad tavapraksised
Maksimeerida ühe kambriga töötluse efektiivsust, kalibreerides termopaaride andureid ja jälgides temperatuuri gradienti kõigis tsoonis. Töötajad peaksid kehtestama standardse laadimisprotokolli, mis sobib klaasipartii tootmisvõimsusega ahju läbitusvõimsusega, et vältida kitsaskohti nii tootmisahju ees kui ka taga. Hästi koordineeritud klaasipartii süsteem automaatsete juhtimissüsteemidega vähendab inimvigade esinemist ja tagab püsiva materjali tarnimise kiiruse. Lisaks aitab ennetava hoolduskava koostamine, mis hõlmab regulaarseid kontrolli- ja hooldustöid soojusallikate, õhuringluse süsteemide ja soojustusmaterjalide osas, säilitada maksimaalset soojuslikku efektiivsust ning vältida kulukaid tootmisseisakuid.
Kahe kambriga ja pideva ahju eelised
Kahe kambriga konfiguratsiooni eelised
Kahekaameraga ahjud on varustatud kahe eraldiseisva soojenduspiirkonnaga, mis võimaldab samaaegselt töödelda erineva suurusega või erinevat tüüpi klaasi, suurendades sellega oluliselt tootmiselastust ja läbilaskevõimet. Selle konfiguratsiooni puhul saab ühes kaameras jõuda temperatuurini, millel klaasi kuumutatakse, samas kui teises kaameras alustatakse juba järgmise materjali eelsoojendamist, luues poolepideva tootmisprotsessi. Kahekaameraga seadistuses peab klaasipartii käsitlusüsteem koordineerima materjali voolu kaamerate vahel täpselt, et maksimeerida paralleelset töötlemist. Tõhusa automaatse klaasipartii käsitlusüsteemi rakendamine tagab, et mõlemas kaameras säilib pidev materjali tarned, takistades ühe kaamera jahtumist materjali ebapiisava sisendamise tõttu.
Kahekambriliste ahjude efektiivsuse kasv tuleneb lühemast kogu tsükli ajast ja parandatud energiajaotusest. Soojendusprofili järgnevust kambritesse kasutades saavad töötajad säilitada kõrgemad keskmised ahju temperatuurid väiksema tippenergiatarbimisega. Klaasipartii tehase projekteerimisel tuleb arvesse võtta etappide vahelisi puhverdamise võimalusi ja sünkroonitud partii lahtipakkumise protokolle, et tagada materjali sujuv üleminek ühest kambrist teise. See seade vähendab ootamisaega töötlemisetaadiumite vahel, parandades otsest tootmispõhjust ja vähendades ühiku kohta kuluvat energiat võrreldes ühekaambriliste alternatiividega.
Pidev ahju töö
Pidekäigulised ahjud on kõrge mahuga klaasi tootmise jaoks kõige tõhusam valik, toimides pideva materjali vooluga mitmes küttezonas, mis on paigutatud järjestikku. See konstruktsioon võimaldab tõeliselt pidevat töötlemist, kus klaas siseneb eesoojenduszonadesse, liigub edasi maksimaalse temperatuuri zonadesse ja jõuab katkestuseta jahutussektoritesse. Pidekäiguliste ahjude klaasipartii süsteem peab andma materjali täpselt reguleeritud kiirusega, et säilitada stabiilne soojuskeskkond, mida need ahjud nõuavad. Optimeeritud automaatsed klaasipartii süsteemid koos reaalajas jälgimisega tagavad ühtlase materjali sissetoomise ning vältivad temperatuurikõikumisi, mis tekivad ebaregulaarse laadimismustriga.
Pidekülgne ahju efektiivsus saavutatakse stabiilsete soojusolekutega, kus soojenduselemendid töötavad pideva võimsusega, maksimeerides energiakasutust. Klaasimaterjali dosaamissüsteem muutub kriitiliseks reguleerimispunktiks ahju tootlikkuse ja kvaliteedi ühtlasuse tagamiseks. Tänapäevased klaasimaterjali dosaamisjaamad kasutavad andmete salvestamist ja automaatset materjalivoolu haldamist, et tagada püsivad viibimisajad ja temperatuuriprofiilid spetsifikatsioonide piires. See pidev tootmisviis vähendab käivitus- ja seiskumisenergiakaotusi ning võimaldab kõrgemat kogutootlikkust ja paremat energiatõhusust võrreldes partii põhiste töötlemismeetoditega.
Materjalivoolu integreerimine ja juhtsüsteemid
Tänapäevaste klaasimaterjali dosaamissüsteemide roll
Kaasaegsed klaasimaterjali segamissüsteemid moodustavad ahju tõhususe aluse, teenides ühendusliidestena toorainete ladustamise ja soojendusseadmete vahel. Täpselt projekteeritud klaasimaterjali segamisjaam hõlmab täpset kaalumist, automaatset materjalihaldust ja reaalajas protsessi jälgimist, et tagada ahjule pideva kvaliteediga, täpselt proportsionaalse materjali tarnimine optimaalsel kiirusel. Automaatne klaasimaterjali segamine vähendab materjali koostose ja tarnimise ajastuse muutlikkust, mis avaldub otse ühtlasemas klaasi temperatuuril ja vähemates lõpptoodetest, mida tagasi lükatakse. Klaasimaterjali käsitlussüsteemi jõudlus määrab, kas ahjuseadmed saavad töötada projekteeritud tõhusustasemel või kas soojuslikud kõikumised vähendavad kogu tootlikkust.
Klaasihulga valmistamise ja lahtipakkimise protsessi integreerimine ahjukontrollisüsteemidega loob tagasisideahela, mis säilitab optimaalsed soojustingimused. Kui hulga valmistamise süsteem tarnib materjali täpselt ajas, säilitab ahju stabiilsed temperatuuriprofiilid, mis vähendavad energiakulude ülekorrektsiooni ja soojusliku tsükli kaotusi. Tänapäevased automaatsed klaasihulga valmistamise süsteemid sisaldavad andureid, mis suhtlevad ahjukontrolleritega, võimaldades reaalajas kohandada soojutusparameetreid tegelike materjali voolukiiruste põhjal. See integreerimine tagab, et ahju tõhusus säilib stabiilsena kogu tootmisprotsessi vältel, sõltumata väikestest kõikumistest eelnevates protsessides.
Laadimis- ja mahalaadimistoimingute koordineerimine
Tõhusate külmutatud kõvaklaasi partii töötlemise protokollid nõuavad täpselt ajastamist, et tagada, et jahutatud kõvaklaas väljub põletusahjust tootmisgraafikuga ja alljärgneva töötlemisvõimsusega kooskõlas. Klaasipartii käsitlusseadme ülesanne on materjali voolu tasakaalustamine, et vältida kitsaskohti, mis sunnivad põletusahju soojenduskiirust vähendama või tegevust peatama. Sünkroonitud laadimine ja tühjendamine vähendab seiskumisaegu ja soojuskaod, mis tekivad käivitamise ja seiskumise tsüklite tõttu. Teie klaasipartii tehasesse automaatsete partii töötlemise mehhanismide rakendamine vähendab käsitsi käsitsemise aega ja tagab, et materjal liigub sujuvalt jahutuspiirkonnast lõpliku kontrolli ja pakendamise etappidesse, säilitades pideva läbilaskevõime kogu tootmisliini ulatuses.
KKK
Millised tegurid mõjutavad kõige olulisemalt kõvaklaasi põletusahjude efektiivsust kõigis tüüpides?
Temperatuuri ühtlasus, materjali voolu püsivus ja soojus säilitamine on kolm peamist tegurit, mis mõjutavad üksikute, kahekordsete ja pidevate ahjude tõhusust. Tänu hästi disainitud klaasipartii süsteemile, mis tagab stabiilse materjali tarnimise, saavad ahjud töötada stabiilsetes termilistes tingimustes, mis vähendab otseselt energiatarbimist klaasi ühiku kohta. Lisaks tagavad õige isolatsiooni hooldus, täpsed termopaaride kalibreerimine ja klaasipartii tehasel ning ahjus kasutatavate laadimisprotokollide kooskõla optimaalse toimimise.
Kuidas parandab automaattöötlus klaasipartii tõhusust võrreldes käsitsi laadimisega?
Automaatne klaasipartii valmistamine kõrvaldab muutlikkuse ja viivitused, mis on omane käsitsi materjalide käsitlemisele, tagades, et ahju saab ühtlast materjalivoolu täpselt reguleeritud intervallides. See ühtlus vältib termilist šokki, vähendab temperatuuri kompenseerimise tsükleid, mis raiskavad energiat, ning säilitab soojutuskaamerate sees optimaalsed viibimisajad. Automaatne klaasipartii valmistamise süsteem võimaldab ka kiiremaid tootmiskiiruseid, vähendades seiskumisajad partiidest vahel ja parandades materjali kasutust. Klaasipartii valmistamise ja lahti tegemise protsess muutub ennustatavamaks ja kontrollitavamaks, võimaldades ahjuoperaatoritel soojutusparameetreid täpselt kohandada maksimaalse efektiivsuse saavutamiseks.
Millist ahjutüüpi peaksin valida maksimaalse efektiivsuse saavutamiseks oma konkreetse tootmissituatsiooni puhul?
Ühekaugelised ahjud pakuvad maksimaalset tõhusust väiksema tootmismahuga tootmisel piiratud eelarve korral, samas kui kahekaugelised ahjud parandavad tõhusust keskmise tootmismahuga tootmisel, kus on vajalik tootmisel paindlikkus. Pidevtoimelised ahjud tagavad kõrgeima tõhususe suure mahuga standardse tootmise puhul, kus materjali ühtlus ja läbipääs on esmatähtsad. Optimaalne valik sõltub teie tootmismahust, klaasi suuruse muutumisest ja investeerimisvõimest. Olenemata valitud ahju tüübist tagab kõrgtõhusa klaasikogumi käitlemisseadme süsteemi investeerimine koos automaatse klaasikogumi valmistamise võimalustega, et saavutada maksimaalne tõhusus teie valitud seadmete konfiguratsioonis.