 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 LV
 LT
 SK
 SL
 UK
 VI
 ET
 HU
 MT
 TH
 TR
 FA
 MS
 SW
 GA
 AZ

Täpne ahjupartii planeerimine on revolutsiooniline lähenemisviis klaasitootmisele, kus täpselt klaaspakendamine määrab otsestes tingimustes kõrvaletoomise tõhususe ja lõpliku toote kvaliteedi. Kaasaegsed klaasitootjad seisavad üha suurema rõhu all vähendada tsükliaegu, säilitades samas rangeid kvaliteedinõudeid, ja lahendus peitub kriitiliste tegevuste automaatse täitmises – st töödeldava materjali paigaldamine, töötlemine ja eemaldamine – ahjukeskkonnas. Tõhusa klaasipartii käsitlemise süsteemi integreerimine kaotab käsitsi tehtavad kitsaskohad, vähendab soojuschocki üleminekute ajal ja tagab pideva materjalivoo, mis optimeerib energiatarbimist kogu tootmisliinil.
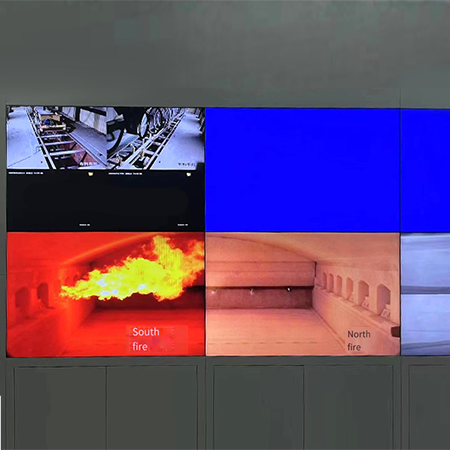
Klaasihulga tehase automatiseerimise ja reaalajas ajastamisintelligentsuse kokkuvoog loob konkurentsieelise, mis ulatub kaugemale lihtsast tootmismahust. Automaatse klaasihulga süsteemi ja ahju juhtimissüsteemide integreerimisega saavad ettevõtted koordineerida hulga saabumist ahju jahtumistsüklitega, elimineerides tarbetu ooteloleku ja takistades soojuslikku degradatsiooni. See sünkroonitud lähenemine klaasihulga tehase toimingutele muudab ajastamise reageerivast ülesandest ennustavaks tegevuseks, mis samaaegselt eeldab ahju koormusetatust, materjalivalmidust ja alljärgnevaid kuumutusnõudeid.
Põhiline väljakutse: hulga voolu ja ahju tsüklite sünkroonimine
Soojuspiirangute ja materjalivalmiduse mõistmine
Klaasipõletusahjud töötavad range temperatuuriakna piires, kus aegumine määrab nii kvaliteedi kui ka tõhususe. Kui lähtematerjalid sisenevad ahju vale ajal, tekib süsteemis soojusshokk, temperatuurikõikumised ja ebavõrdne klaasi konditsioneerimine, mis põhjustab järgnevaid kinnitamisvigusid. Kaasaegne klaasipartii valmistamise süsteem peab arvestama ahju viibimisajaga, materjali koostise muutujatega ning täpselt sellega, millal konditsioneeritud klaas saavutab kinnitamiseks optimaalse viskoossuse. Tark planeerimine ühendab selle vahega, jälgides pidevalt ahju temperatuuriprofiile, ennustades, millal iga partii saavutab optimaalse väljatõmbamise temperatuuri, ja ettevalmistades sellele vastavalt sisenevat materjali.
Tööjõukulude vähendamine ja järjepidevuse paranevad
Käsitsemine käsitsi viib klaasipartii puhul inimtegurite muutuvusse, mis nõrgestab isegi kõige täpsemat ahju juhtimissüsteemi. Töötajad teevad ajastusotsuseid visuaalsete märkide põhjal, mitte täpsete soojusandmete alusel, mis viib ebakorrapäraste partii intervallideni ja kvaliteedi kõikumiseni. Automaatne klaasipartii süsteem kõrvaldab selle muutuvuse, rakendades kindlat ajastusloogikat, mis kordub identsesti iga töövahetuse, iga päeva ja iga aastaaegu läbi. Tulemuseks ei ole lihtsalt tööjõukulu vähenemine, vaid struktuuriline ühtlus, mis vähendab jäätmete osakaalu, täiendava töötlemise vajadust ja kvaliteediga seotud seiskumisi, mis muul juhul vähendaksid kasumlikkust.
Tark ajastusarhitektuur ja töövoogude integreerimine
Reaalajas andmete sulandumine ja ennustav loogika
Optimaalne klaasipartii tootmisgraafiku koostamine sõltub pidevast mitme andmavooga ühendamisest: ahju temperatuuriandurite andmed, partii materjalikoostise profiilid, järgmise töötlemisjärgu (nt kuumutus) ootejärje staatus ja jahutussüsteemi saadavus. Targad graafikukujundussüsteemid töötleb seda andmestikku reaalajas, rakendavad ennustavaid algoritme, mis prognoosivad, millal iga partii saavutab eesmärgitud tingimused, ning genereerivad täpseid graafikusuguseid soovitusi, et maksimeerida ahju kasutust. Klaasipartii süsteem, mis toimib ilma sellise ennustava võimekuseta, on reageeriv, mitte ettevaatlik – see reageerib ahju oleku muutustele alles pärast nende tekkimist, mitte ei juhi neid enne nende tekkimist. Erinevus reageeriva ja ennustava graafikukujundamise vahel avaldub otse vähema soojusliku häirena, täpsemas kvaliteedikontrollis ja mõõdetavalt väiksemas energiatarbimises toodetud ühiku kohta.
Integratsioonipunktid tootmisprotsessi jooksul
Tõhus automaatne klaasipartii valmistamine nõuab õmmeldud integreerimist mitmes kohas: lähtematerjalide ettevalmistus, partii lisamine ahju, vahefaasid temperatuuri regulaamiseks, ekstraktimise ajastus ning edastamine kõvendussüsteemidele. Iga üleminekukoht esindab ajastusotsust, mille puhul tuleb arvesse võtta eelnevate puhverkohtade olekut, praegust ahju koormust ja järgnevate protsesside võimsuspiiranguid. Kui need integreerimiskohad toimivad iseseisvalt, tekivad kitsaskohad nõrgimal lingil, mis piirab kogu liini läbilaskevõimet. Ühtne klaasipartii käsitlusseadmed, mis koordineerib kõiki neid punkte, kaotab eraldatud piirangud, jaotab töötlemiskoorma ühtlasemalt ja võimaldab kogu liinil töötada teoreetiliselt maksimaalse võimsuse lähedal. See koordineerimine ei ole valikuline; see on alus, mis eraldab kõrgtehnilised ettevõtted neist, kes kannatavad pidevate tõhususkaotustega.
Kvaliteedi tagamine deterministliku partii juhtimisega
Soojusprofiili järjepidevus ja vigade ennetamine
Klaasi kvaliteet sõltub lõppkokkuvõttes soojusloost, mille iga partii saab ahjus. Kui partii saabumise aeg muutub, muutuvad ahju temperatuuriprofiilid ebastabiilseks, soojendus toimub ebavõrdselt ja viskoossus väljatõmbamisel kõrvaleb spetsifikatsioonist. Tark ahjupartii plaanimissüsteem tagab, et iga partii järgib peaaegu identseid soojuskuurve, saab ühtlase soojendusaja ja jõuab väljatõmbamisele täpselt samas soojusolekus. See deterministlik soojustöötlemine vähendab otseselt tavalisi kõvendamisvigasid, näiteks pinnakihist rõhuvarieeruvust, tõmbetugevuse jaotumise ebavõrdsust ning äärte tugevuse kõikumisi. Klaasipartii süsteem, mis säilitab täpse soojusjärjepidevuse, muudab kvaliteedi mitte juhusliku tulemuse, vaid inseneriliselt tagatud parameetri, võimaldades rangedamaid spetsifikatsioone ja kõrgemat klientide nõudlustäitmise protsenti.
Materjali koostise jälgimine ja kohanduv plaanimine
Täiustatud klaasipartii töötlemise süsteemid jälgivad mitte ainult partii saabumist, vaid ka iga partii täpset materjalikoostist, arvestades toorainete omaduste aegsõltuvaid kõikumisi ja koostise muutusi. Selline koostisorienteeritud plaanamine kohandab ahju parameetreid ja viibimisajad, et kompenseerida materjali muutlikkust, mis muul juhul põhjustaks kvaliteedi langust. Automaatne klaasipartii valmistamise süsteem koos koostise jälgimisega muutub iseenda parandavaks: see õpib igast tootmisest ja täpsustab tulevaseid plaanilahendusi tegelike tulemuste põhjal. See tagasiside mehhanism on võimatu puhtalt käsitsi toimingutes, mistõttu muudab nutikas partiiplaanimine pideva kvaliteediparanduse mootoriks mitte staatilise reeglite kogumiks.
Toimimise majandus ja energiatõhususe optimeerimine
Energia tarbimise vähenemine optimeeritud soojusjuhtimise abil
Põletusahju soojendamine moodustab ühe suurima energiakuluga osa klaasitootmises. Ebaregulaarne partiiplaanilisus sunnib ahjusid soojuslikku võnkumismustrisse, kus põletite tsüklid muutuvad ebaühtlaseks ja tuleb säilitada tarbetuid soojuslikke varusid ebaselgete partii saabumiste arvestamiseks. Vastupidi, klaasipartii süsteem, mis tarnib materjali täpselt sünkroonitud intervallides, võimaldab ahjuoperaatoritel hoida kitsamatuid temperatuurivahemikke, vähendada maksimaalset soojenduskoormust ja kasutada põletitaid tõhusamalt. Kogutud energiasääst optimeeritud soojushaldusest ületab sageli plaanilisussüsteemi kapitalikulu kahe kuni kolme aasta jooksul, luues seega tugeva majandusliku põhjenduse isegi ilma kvaliteediküsimuste arvessevõtmiseta.
Tootmismahtude maksimeerimine ja varade kasutamine
Iga tund, mil ahjut kasutatakse alla selle võimsuse, tähendab kaotatud tulu ja halvasti kasutatud kapitalit. Tark partiiplaaner eemaldab ajastuslikud ebakindlused, mis tekitavad kunstlikke pausisid, ning võimaldab ahjukasutuse tõusta tavapäraselt 70–75% kohalt püsivalt 85–90%-ni ilma täiendava ahjukapatsiteedeta. Klaasipartii käsitlusüsteem, mis saavutab isegi 10% kasutusparanduse, võib genereerida lisatooteid, mille aastasumma vastab ise süsteemi hinnale. See läbilaskevõime kasv koguneb kogu tehase eluajaks, muutes ahjupartii optimeerimise üheks kõrgeima tagasitulu investeeringuks klaasitootjatele, kes soovivad suurendada tootmisvõimsust ilma suurte kapitalikulutusteta.
KKK
Kuidas vähendab automaatne klaasipartii koostamine tootmisvigusid võrreldes käsitsi plaanimisega?
Automaatne klaasipartii valmistamine elimineerib inimliku aegamise muutlikkuse, mis põhjustab ebakindlat soojuslikku ettevalmistust, viskoossuse kõikumist ekstraktsiooni ajal ja ebavõrdselt jaotunud temperatuurpingeid. Täpselt määratud partii intervallide rakendamisega ja materjali voolu sünkroonimisega ahju soojusliku tsükliga tagab täpne klaasipartii valmistamise süsteem, et iga partii saab täpselt sama ettevalmistusaja ja jõuab ekstraktsioonile täpselt samas soojuslikus olekus, vähendades sellega otse pinnasurve erinevust, servade tugevuse ebakorrapärasust ja muud temperatuurist tingitud puudusi, mis tekivad ajakava ebaregulaarsusest.
Millised integreerimisega seotud väljakutsed tekkivad klaasipartii käitlemise süsteemi rakendamisel olemasolevatesse objektidesse?
Integratsiooni keerukus sõltub ahju konstruktsioonist, praegusest juhtsüsteemi arhitektuurist ja materjalide käsitlemise seadmete konfiguratsioonist. Kaasaegsed klaasipartii tehased nõuavad reaalajas andmete ühendust ahju sensoritega, partii jälgimise sensoritega ja alljärgneva kõvastusseadmega. Vanemad objektid võivad vajada sensorite järelpaigaldust ja PLC-programmeerimise muudatusi täieliku integratsiooni saavutamiseks. Siiski on modulaarsed klaasipartii süsteemid disainitud etapphaaval rakendamiseks, mis võimaldab objektidel alustada põhiline partii järjestuse juhtimisega ning järk-järgult lisada ennustavaid ajastusfunktsioone, koostise jälgimist ja täiustatud optimeerimismoduleid, kui kasutajate usaldus süsteemi vastu kasvab.
Milliseid mõõtmeidavalt paranevaid tulemusi peaks objekt ootama nutikast ahju partii ajastusest?
Seadmed suurendavad tavaliselt tootmisvõimsust 8–15%, vähendavad soojusdefektidest tingitud jäätmete osakaalu 10–20%, vähendavad energiatarvet 5–10% ja vähendavad tööjõukulusid 15–25%, kui liigutakse käsitsi klaasipartii segamise ja lahtipakkimise süsteemilt täisautomaatsetele süsteemidele. Kvaliteedi ühtlase paranemise kasu ületab sageli majanduslikku kasu turunduspiirkondades, kus ranged spetsifikatsioonid tagavad kõrgema hinna. Täpsed saavutused sõltuvad algtingimustest: seadmed, kus käsitsi ajastus on juba väga täpne, saavutavad väiksemaid parandusi, samas kui need, kus ajastus on olnud varem pigem vabatahtlik ja jäätmete osakaalad kõrged, saavutavad süsteemi kasutuselevõtu järel kolme kuni kuue kuu jooksul radikaalseid parandusi.
Sisukord
- Põhiline väljakutse: hulga voolu ja ahju tsüklite sünkroonimine
- Tark ajastusarhitektuur ja töövoogude integreerimine
- Kvaliteedi tagamine deterministliku partii juhtimisega
- Toimimise majandus ja energiatõhususe optimeerimine
-
KKK
- Kuidas vähendab automaatne klaasipartii koostamine tootmisvigusid võrreldes käsitsi plaanimisega?
- Millised integreerimisega seotud väljakutsed tekkivad klaasipartii käitlemise süsteemi rakendamisel olemasolevatesse objektidesse?
- Milliseid mõõtmeidavalt paranevaid tulemusi peaks objekt ootama nutikast ahju partii ajastusest?